摘要: PE/PP 塑料管材挤出产线为 24 小时不间断挤出连续产线,包含上料、挤出、冷却、牵引、切割、在线测厚工序。产线需要实时监控挤出温度、压力、牵引速度、管材壁厚,一旦终端通讯中断,参数失控会出现壁厚不合格,整卷管材报废。本文介绍友控 L1A 工控一体机在挤出管材产线的配套落地。
管材挤出产线现场工况:持续 24h 生产,粉尘 + 高温
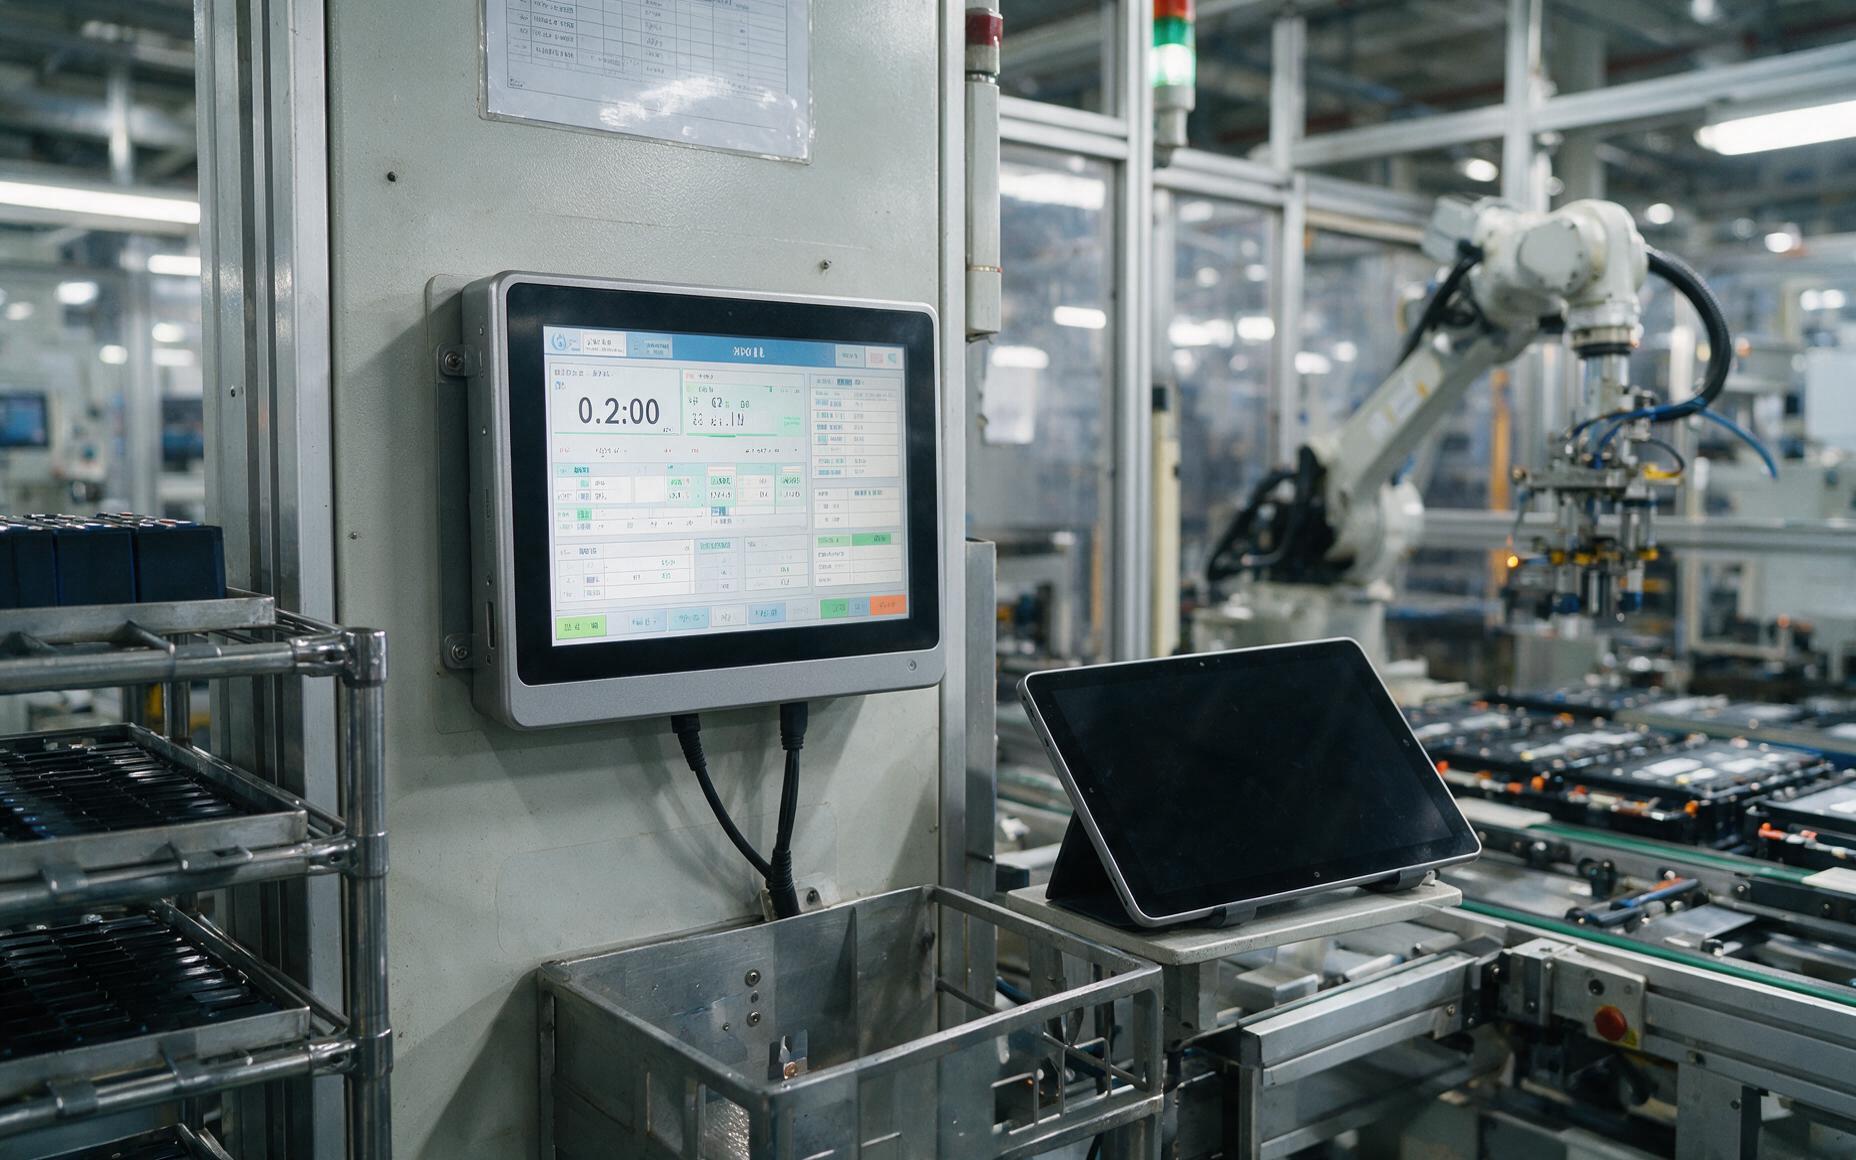
挤出主机持续加热,车间环境温度偏高;原料颗粒输送会产生细微塑料粉尘。整条挤出产线属于连续不间断生产,不能随意停机。在线测厚工位搭载工业相机 + 激光测厚仪,实时检测管材外径、壁厚,设备数据、图像需要实时上传至终端与 MES。牵引机、切割锯伺服电机多,电磁干扰明显。一旦终端死机,测厚数据丢失,不合格管材持续产出,单次停机重启,会产生数十米废料。
管材挤出产线选型实际痛点
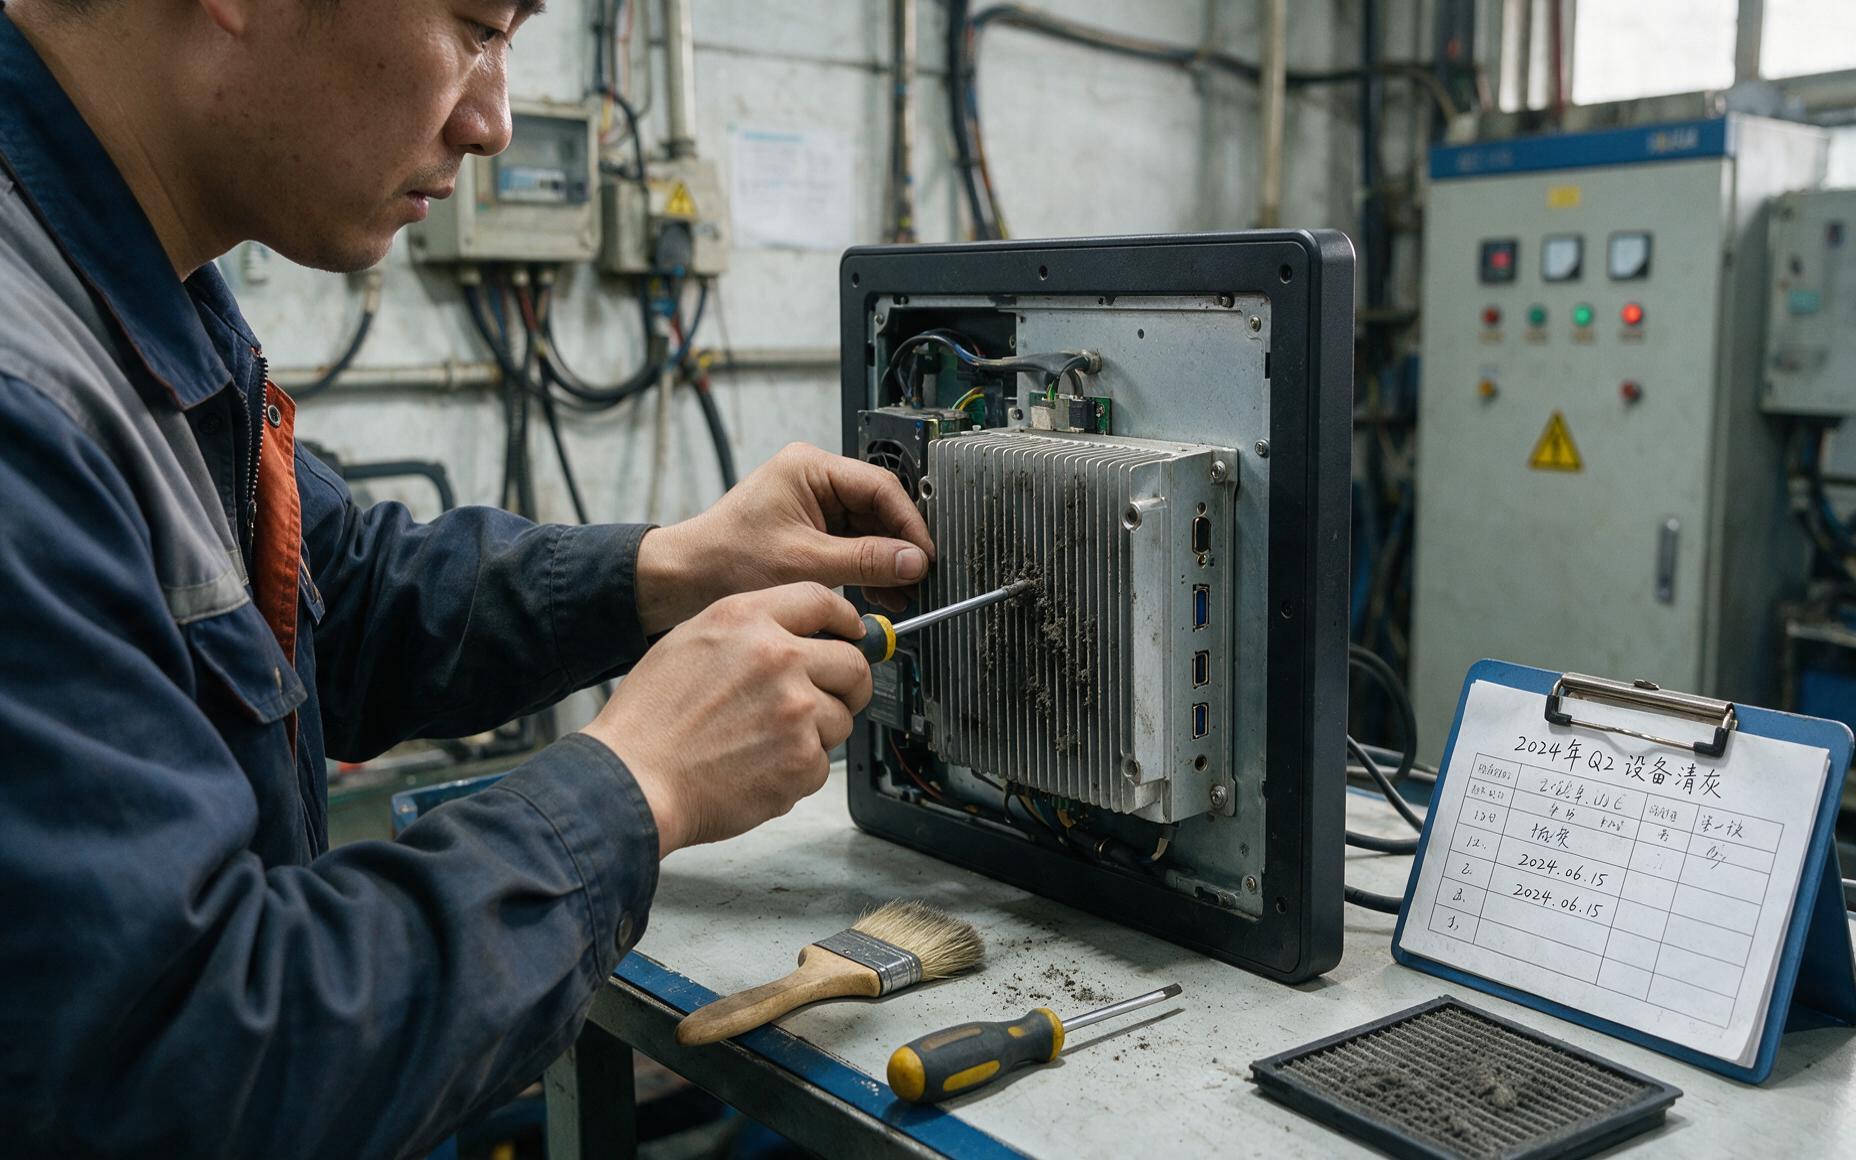
很多挤出设备厂商选用普通双网口工控,测厚相机、PLC、MES 共用网口,图像卡顿,壁厚数据延迟,造成误判。带风扇工控吸入塑料粉尘,长期堆积在散热片,设备过热死机。分体主机 + 显示器方案,安装在产线机架上,车间震动导致 VGA / 网口接头松动,参数偶尔断连,操作工很难第一时间发现。
友控科技产线配套实施方案
挤出主机 HMI 工位选用 P7A 工业一体机,嵌入式安装在挤出操作台,实时显示各区段温度、压力、牵引速度,操作工可直接在屏幕修改工艺参数。 在线激光测厚视觉工位,采用 L1A 四网口工控一体机。四路 L210 千兆网口,一路激光测厚仪、两路工业相机、一路对接产线 PLC 与 MES。图像和工艺数据分网传输,不卡顿、不丢包。粉尘大的挤出车间选用铝合金全封闭无风扇机型,塑料粉尘无法进入设备内部;如果测厚工位图像运算负载高,选用钣金散热款。 整机通过 EMC 测试,抵御挤出主机、切割锯伺服电机干扰,参数采集稳定。7 寸、10 寸用于主机操作台,15 寸作为产线中控看板。
管材挤出产线选型核心要点
1、连续挤出产线优先工业级长时间老化测试机型,保障 7×24 小时稳定运行; 2、在线视觉测厚工位,原生四网口实现多检测设备独立网络传输; 3、塑料粉尘环境,优先无风扇全封闭壳体,防止粉尘堆积过热; 4、一体化一体机替代分体主机显示器,减少震动带来的接头断线故障。
FAQ
Q:挤出车间环境温度偏高,无风扇机型能不能长期跑测厚软件?
A:常规挤出车间环境下,铝合金被动散热可以稳定运行;高负载视觉检测场景,建议钣金散热版本。
Q:如果网络断连,产线采集的壁厚数据会不会直接丢失?
A:设备本地存储缓存,网络恢复后自动续传,避免检测数据直接丢失。