摘要: 汽车线束装配产线属于多工位流转产线,工装板循环流转,每个工位需要扫码读取工单、采集压接设备数据、检测端子压接不良。线束产线工位密集,伺服压接机多,电磁干扰强,终端通讯一旦中断,整条循环产线停线。本文结合友控 P7A、L1A 工控一体机在线束装配产线落地案例,介绍整线工位终端配套方案。
线束装配产线现场工况:多工位流转、伺服设备集中
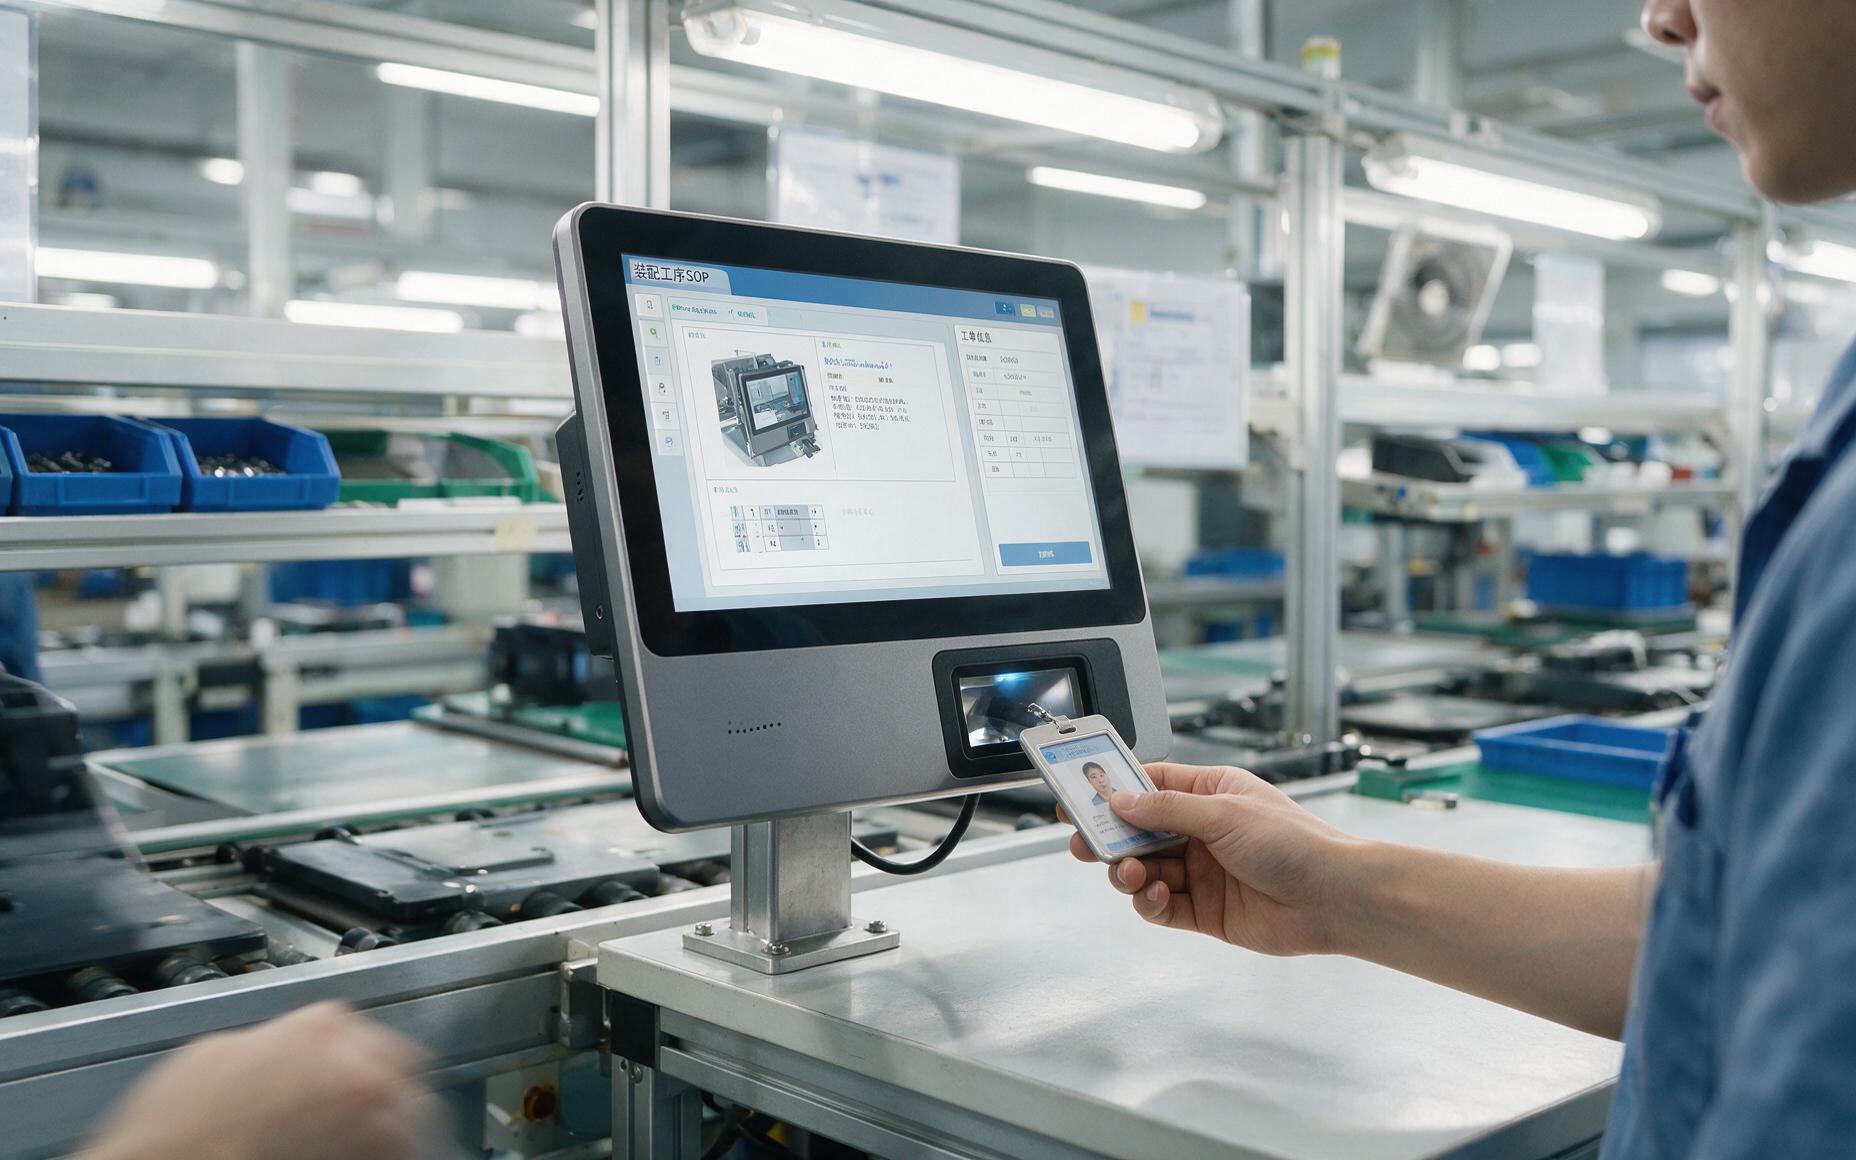
汽车线束产线采用环形工装板流转,工位依次完成放线、压接、护套装配、导通检测。每一个工位都需要人机终端,操作工扫码调取工单,设备自动记录压接力、压接高度,不良品标记上传 MES。车间数十台伺服压接机同步工作,电磁干扰强;工装板来回移动,工位线材容易被拉扯。整条产线节拍紧密,单个工位终端故障,工装板卡在工位,整条产线停滞。
线束产线选型常见现场痛点
早期项目很多用 “工控主机 + 独立显示器” 分体方案,工位多,布线繁杂,接头数量多,产线震动下接头松动,经常出现屏幕黑屏、通讯中断。部分工位需要同时接导通测试仪、扫码、PLC,双网口带宽不足,数据丢包,压接不良数据漏记录,不良线束流入下道工序,造成客诉。带风扇机型,车间线缆粉尘进入设备,长期运行故障高发,产线维保频繁。

友控科技产线配套实施方案
普通装配、导通检测工位,批量选用 P7A 扫码工控一体机,嵌入式安装在工位操作台。面板集成红外扫码,操作工扫描工单条码自动调出生产程序,不用外接扫码枪,消除工位线材拉扯故障。IP65 前面板,车间灰尘、手部油污可直接擦拭。 压接视觉检测工位,选用 L1A 四网口工控一体机。四路独立千兆网口,分别对接压接相机、导通检测仪器、工位 PLC、车间 MES。独立通道传输,压接图像、检测数据互不干扰。 整条线束产线统一使用 P7A+L1A 产品系列,7 寸用于小型工位,15 寸用于主质检台。标准化开孔,设备厂商批量配套,备件统一,产线售后维修简单,不用储备多个品牌配件。铝合金全封闭无风扇版本,适合粉尘较多的线束车间;中控高负载工位使用钣金散热款。
线束产线选型核心要点
1、环形流转产线,尽量选用一体化工控一体机,减少分体设备的接头故障; 2、多检测仪器并行的工位,优先原生多网口,保障检测数据稳定上传; 3、产线伺服密集区域,设备必须具备工业 EMC 抗干扰能力; 4、整线统一产品系列,降低产线备件库存与维护难度。
FAQ
Q:线束产线多个工位同时扫码,P7A 内置扫码识别速度够不够?
A:内置红外扫码模块支持高速读取一维码二维码,适配线束工单、产品条码的快速扫码需求,匹配产线节拍。
Q:可以直接对接压接机,自动采集压接参数吗?
A:支持 Modbus 等工业协议,可对接各类压接设备,自动采集压接力、高度数据,上传 MES 系统。