产线导入MES,最容易拖住进度的通常不是后台软件,而是工位上那台正在运行的终端。上线首周,报工界面卡顿、扫码枪识读失败、串口数据丢包轮番出现,班组长只能先拿纸质单顶着,等排查完再补录。多数问题并不神秘,mes工业一体机在选型阶段欠下的接口与环境账,会在部署首日集中兑现,把计划中的调试窗口挤成通宵救火。
部署首日,工位条件先于硬件参数
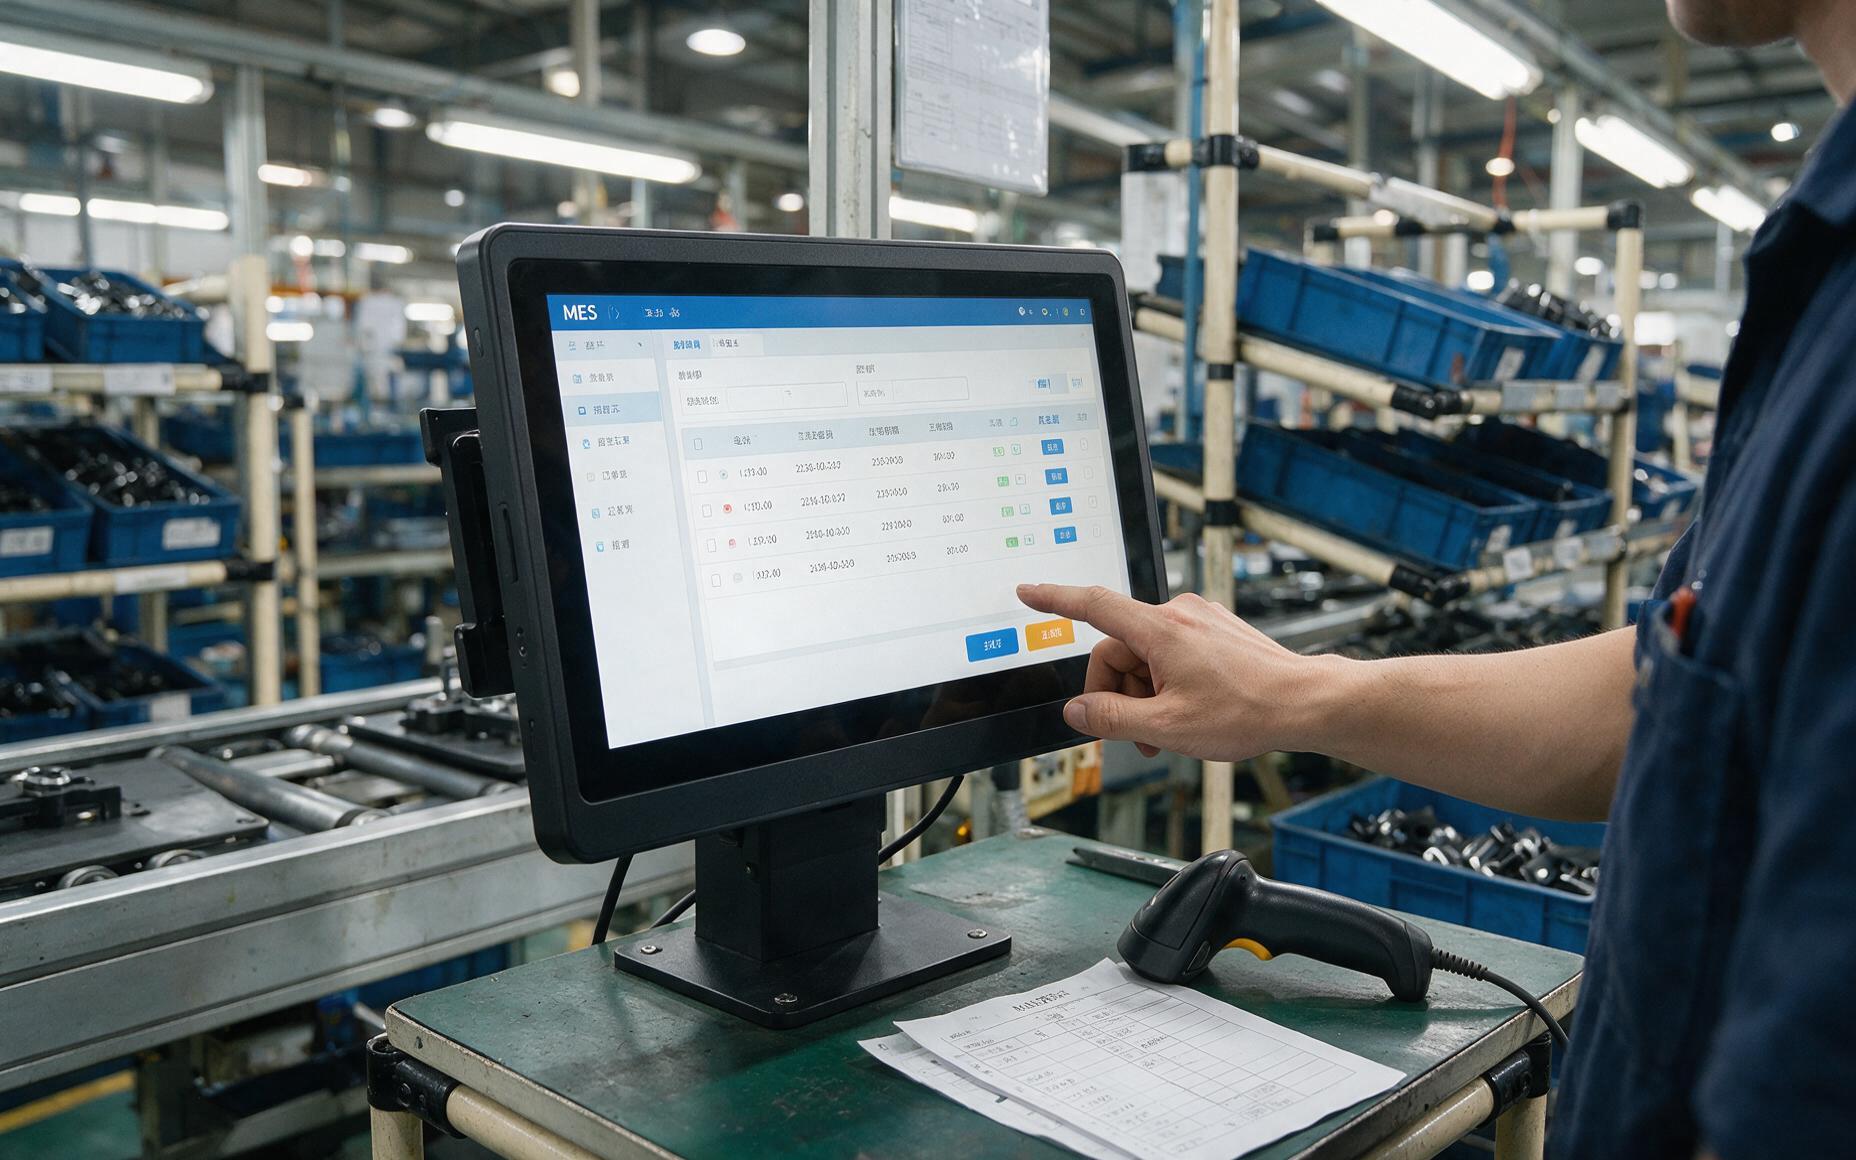
部署之前先把工位条件摸清楚,比反复换硬件省事得多。产线画图阶段就要标出每个工位的台面净深、机柜开门方向、供电点位与网络点位,嵌入式安装还要预留开孔尺寸与压紧空间。调试期建议保留原终端并行采集,新机跑通一个工位再推下一批,出问题时能立刻退回旧流程,不至于整线停摆。mes工业一体机的推进节奏按工位分组走,首日只开报工与扫码两条链路,跑稳之后再接电子秤与工艺参数采集,问题面被切小,定位也快。
点位规划同样要克制。早期项目容易贪多,单工位采集几十个参数,数据库膨胀得快,真正被班组用到的没几个。比较稳的做法是从日报与节拍表倒推,只留产量、启停、报警与关键工艺参数四类,命名规则全线统一,校时对到同一时间源,断线时终端本地缓存、恢复后补传,网络抖动就不容易在记录里留下空洞。

接口与环境,适配做在上线之前
针对工位空间紧凑、外设品牌混杂的现场,友控P2A系列把前置扫码、触控显示与工控主机收进同一机身,串口与USB引到前面板,接扫码枪、电子秤不必再摸索机背走线,换外设时的停机时间也短。
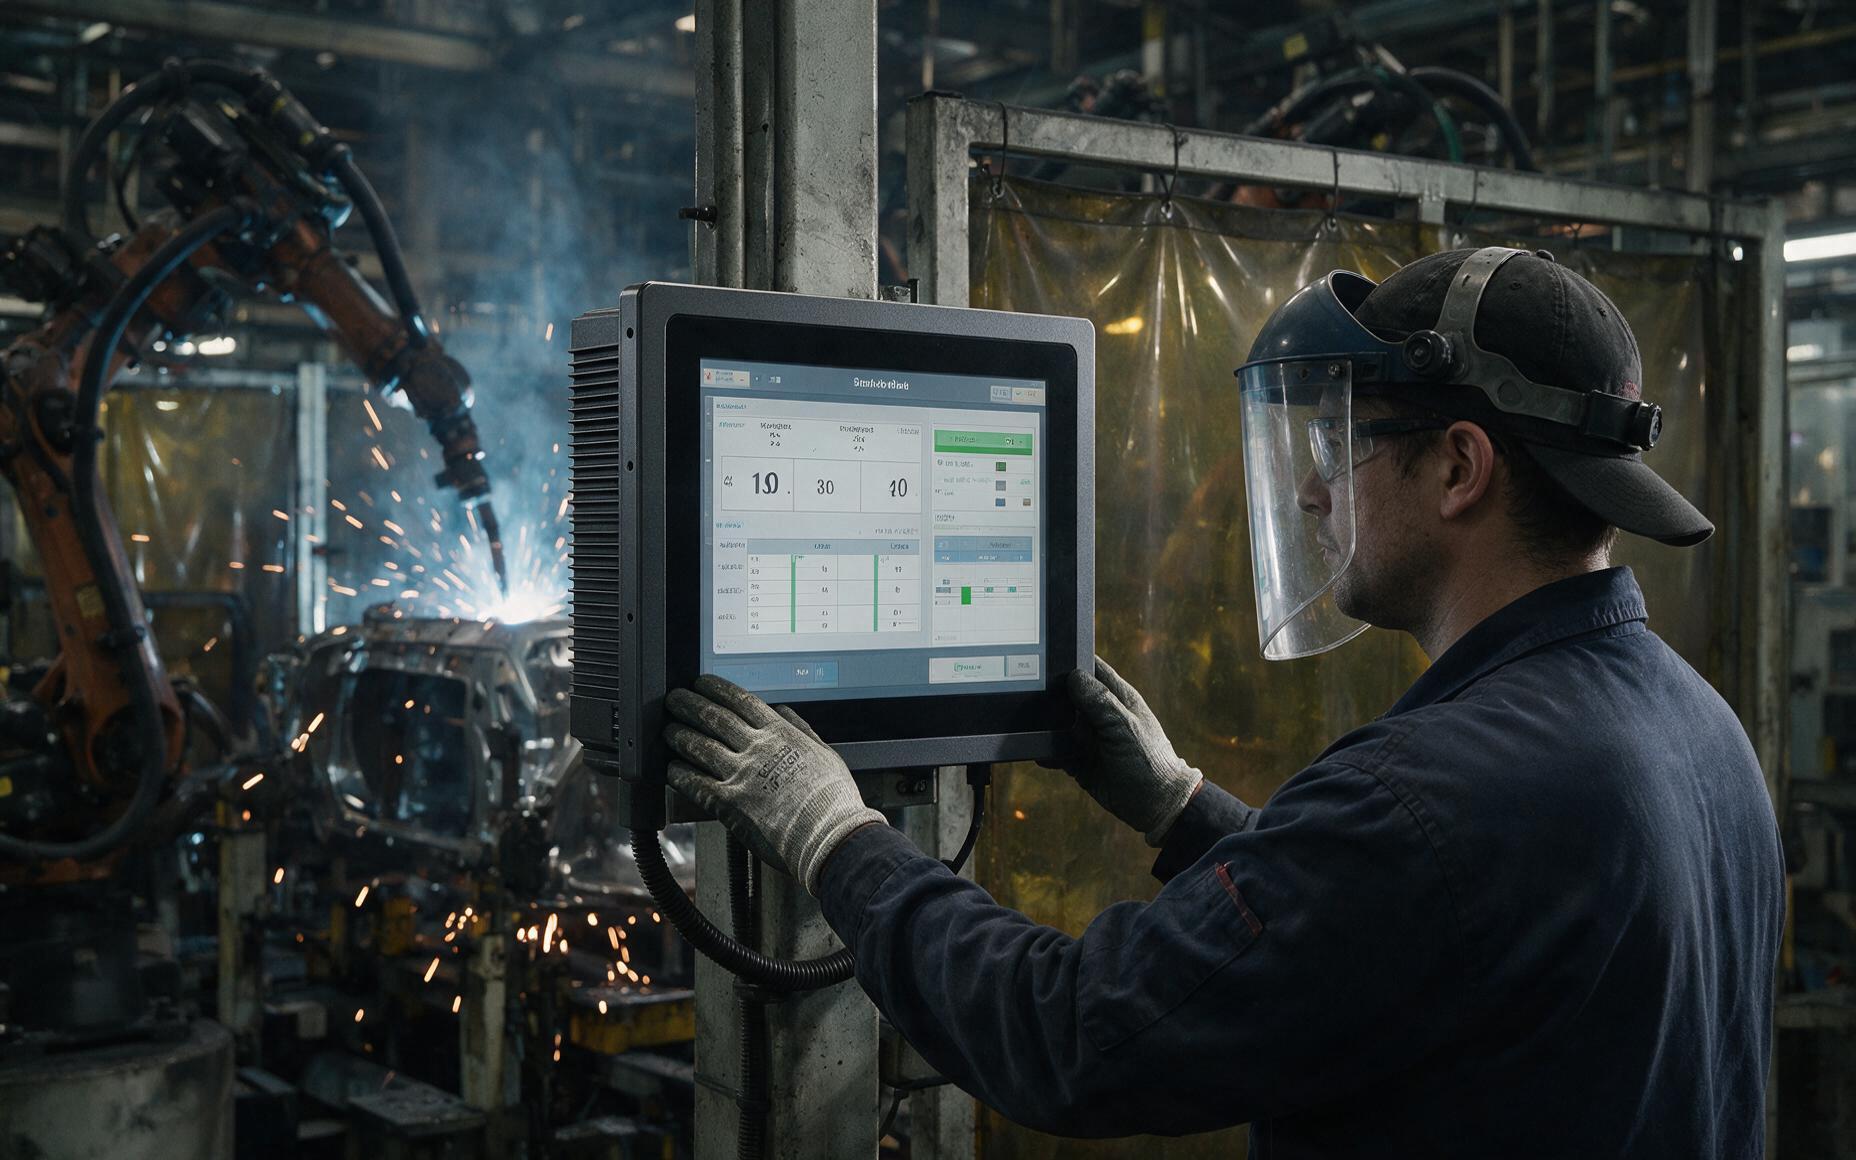
接口与环境适配要赶在上线之前做完。串口侧先确认电平与针脚定义,扫码枪和电子秤逐一实测识读,传感器走统一供电并留冗余。环境侧按车间真实工况核对,焊装、冲压附近电磁噪声强,屏体与通讯若没有屏蔽处理,触控漂移和丢包会反复出现,粉尘与油雾叠加的工位则要把前面板密封做到位。宽温宽压同样是硬指标,夏季柜内温度抬升时,设备能否在标称区间内连续运行,直接决定mes工业一体机是稳定在线还是周期性重启。车间湿度与冲洗水汽也要一并核对,防护参数宁可留出余量,返工一次的代价远高于选型时多问一句。

场景对上硬件,选型才算落地
工位终端的接口数量与开孔尺寸,产品页都标得清楚,完整清单可查友控P1A刷卡扫码指纹工控一体机,前置识别模块与系统版本也能按工位业务选配。
场景不同,硬件侧重也不同。装配与包装工位节拍快,识读成功率与触控响应最吃紧,扫码与报工最好落在同一交互面上,省掉操作工转身找设备的时间;焊装与前处理工位粉尘飞溅多,散热路径与密封结构比屏幕亮度更值得抠。把mes工业一体机按工位类型分档配置,比全线一个型号更划算,备件种类也能压下来。多个行业项目的复盘提到,数据上传成功率能长期稳在99%以上的产线,终端选型几乎都在部署前做过工况核查。
在关键的前置识别模块方面,友控科技做成可拆装的选配结构,同一套机身按工位业务换装刷卡、扫码或指纹模块,产线扩点时不必整机换新,改造窗口能压进停产间隙。
结语
产线部署的功夫,多半花在开机之前。工位条件、接口清单与环境余量核对到位,数据链路才有稳定的起点,后面的节拍分析与追溯报表才谈得上可信。