看安装形态先定结构路线
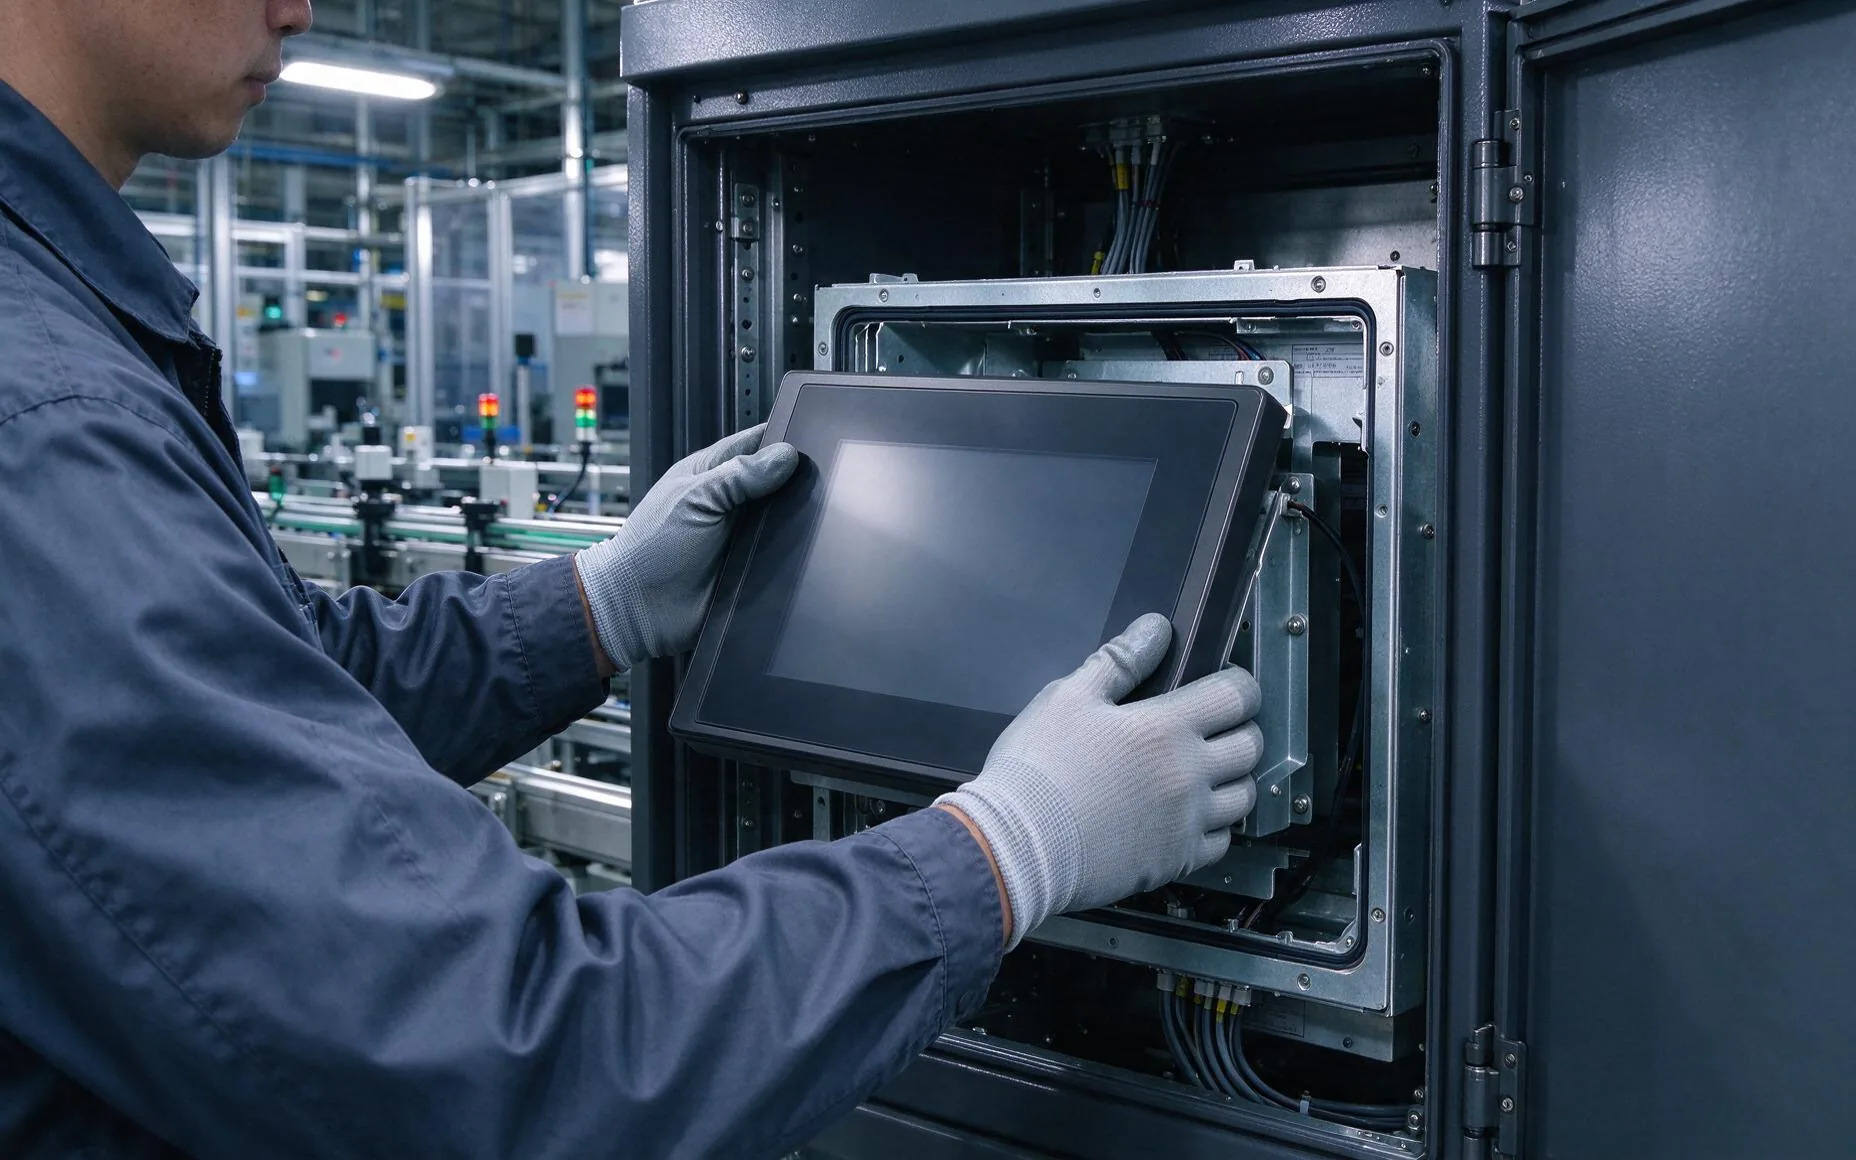
产线老机柜常用嵌入式安装,边框压紧后正面才贴合操作台;新线看板则偏爱壁挂或悬臂,方便工位之间移动视角。工控显示触摸屏选型指南里的开篇动作,就是先把固定方式写进清单,再核对开孔尺寸、边框厚度和前面板高度,避免到货后锯柜返工。桌面式适合质检工位的频繁翻看,悬臂式适合机床旁边的远距离观察,路线不同决定了后续配件与走线的差别。
接口与电源决定联调速度
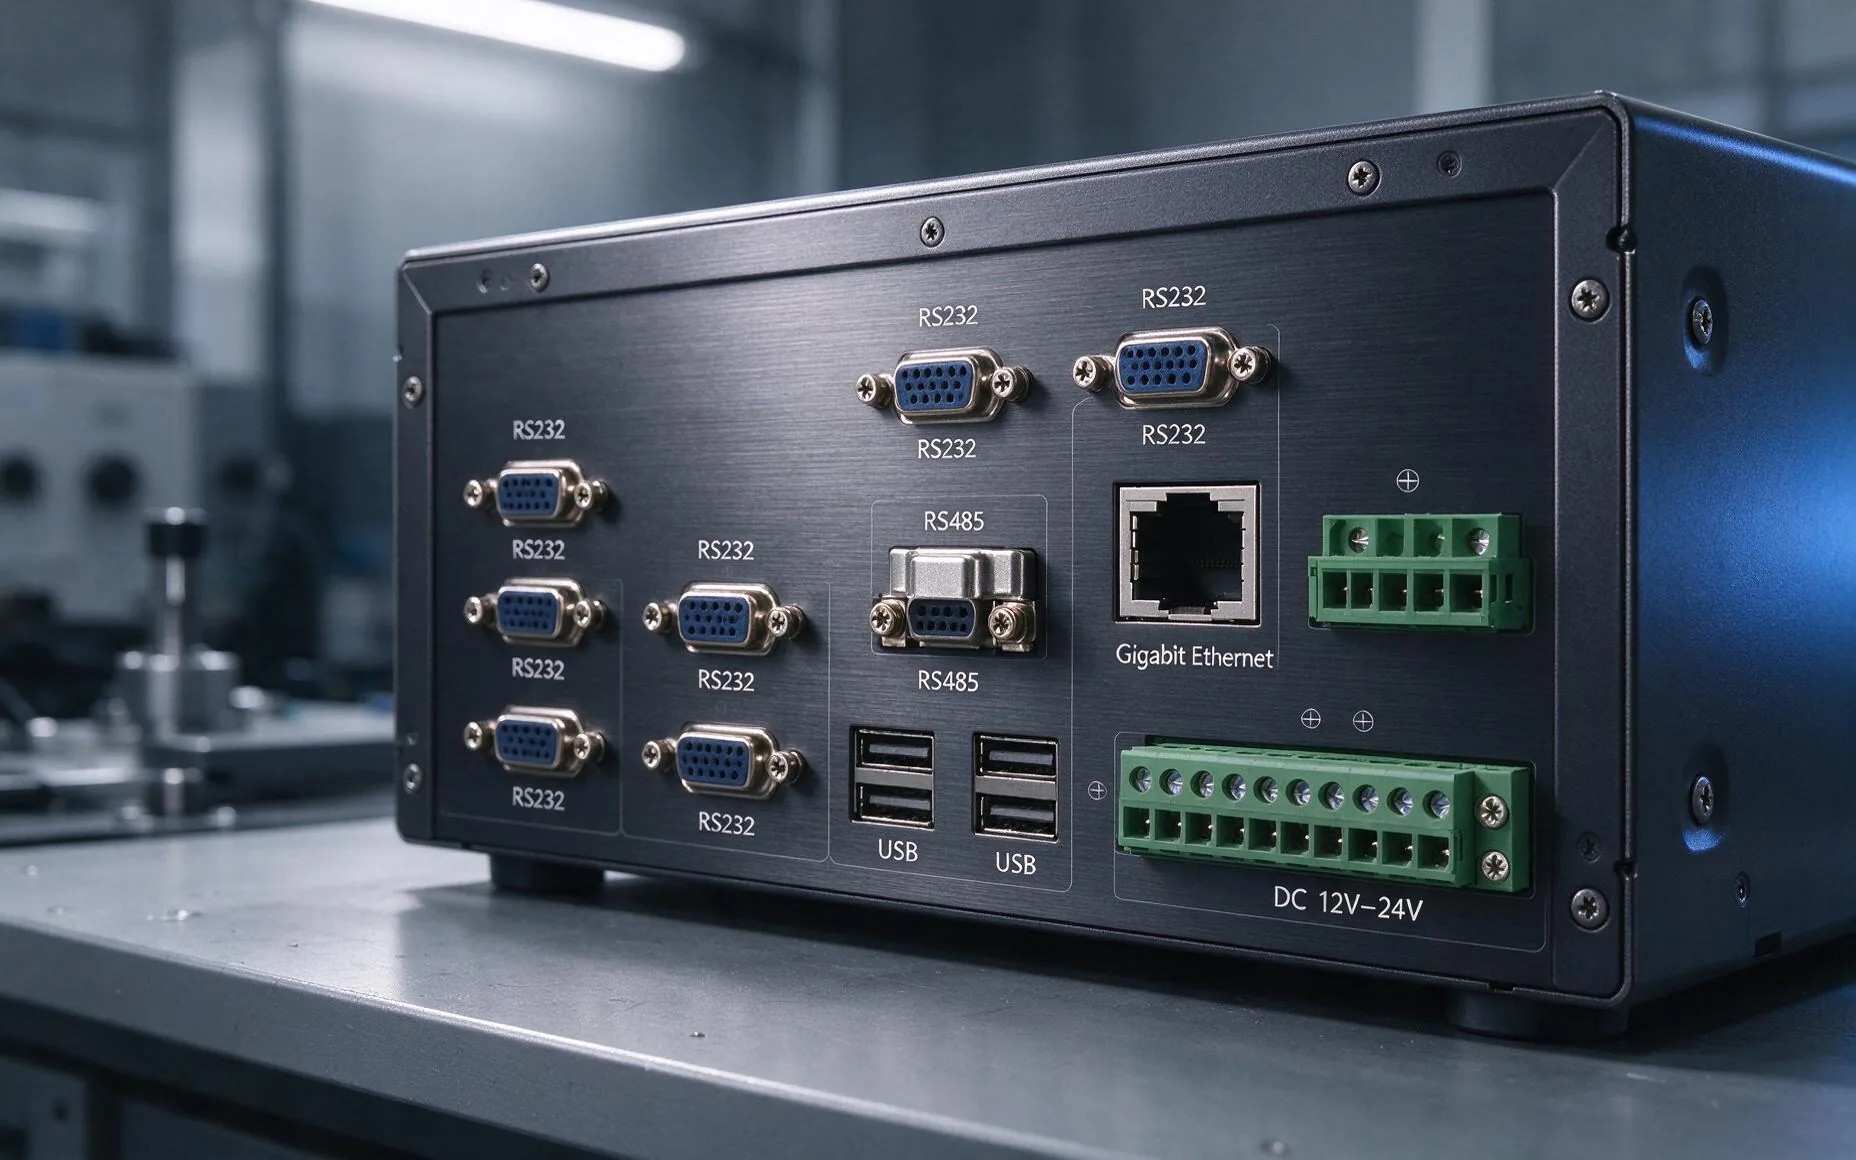
工位机与上位机之间的连接远比参数表复杂。USB触摸回传、RS232与RS485串口、千兆网口、12V到24V宽压输入,每一项都要在BOM里核一遍。针对扫码枪、IC读卡器和指纹仪共存的报工工位,友控P1A系列在背板上预留了多路串口与USB,并搭配隔离电源,减少现场加转接头的工序,让首次联调从两天压缩到半天以内。若工厂已经上了工业交换机,还要确认网口速率与VLAN划分是否匹配,避免出现Ping通却收不到数据的尴尬。
按环境测试数据校核稳定性
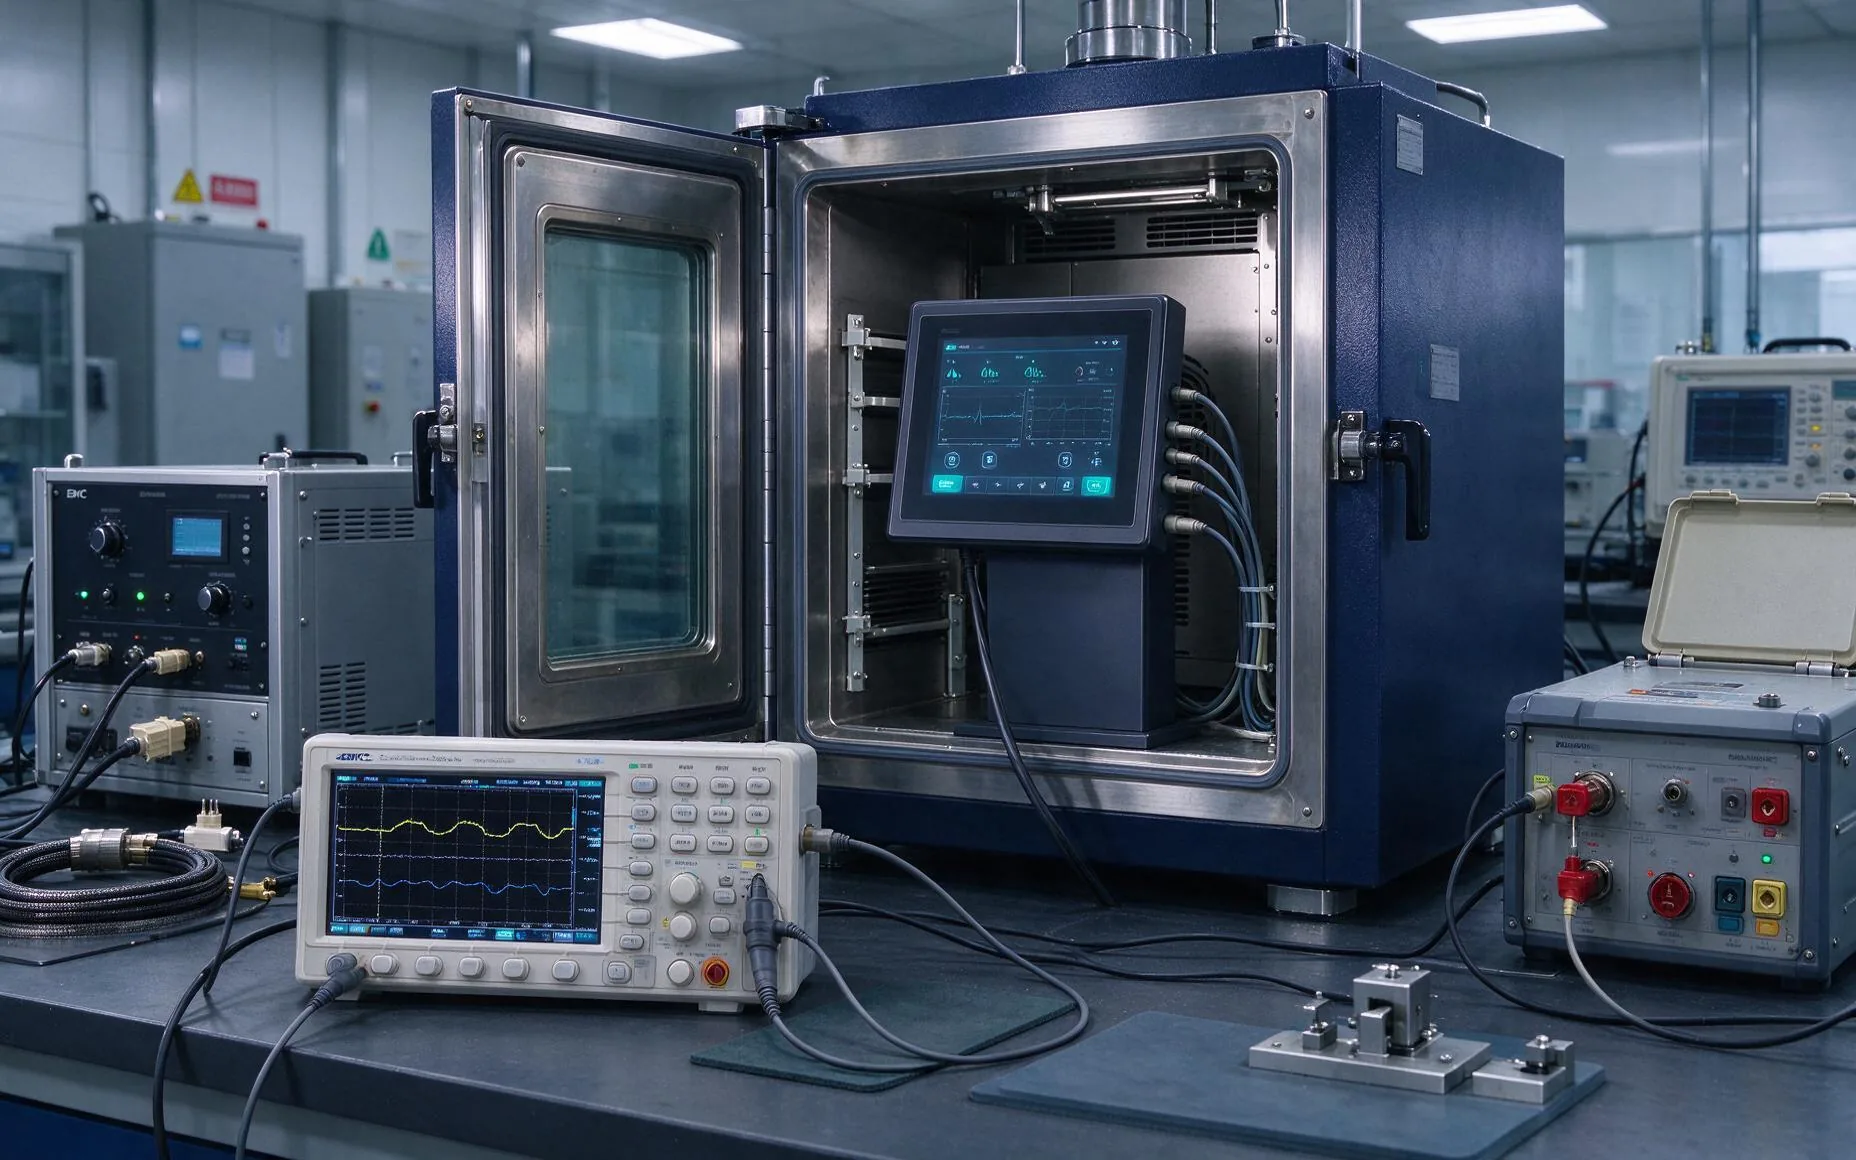
车间日夜不停机,设备要在零下二十度到六十度区间内反复启停,并对瞬态脉冲、浪涌和静电做耐受验证。把这些项目逐条对到EMC测试报告上,比看屏占比和处理器跑分更可靠。选型阶段要求供应商提供高低温循环、宽压冲击与前面板防护等级的实测记录,能把后期返修率压下去。工控显示触摸屏选型指南的第三步,就是对着工况数据勾选项,而不是对着彩页参数做印象判断。食品清洗车间还要看前面板的防水等级,喷涂车间则要核对密封圈的耐化学性。
用验收清单对齐交付标准
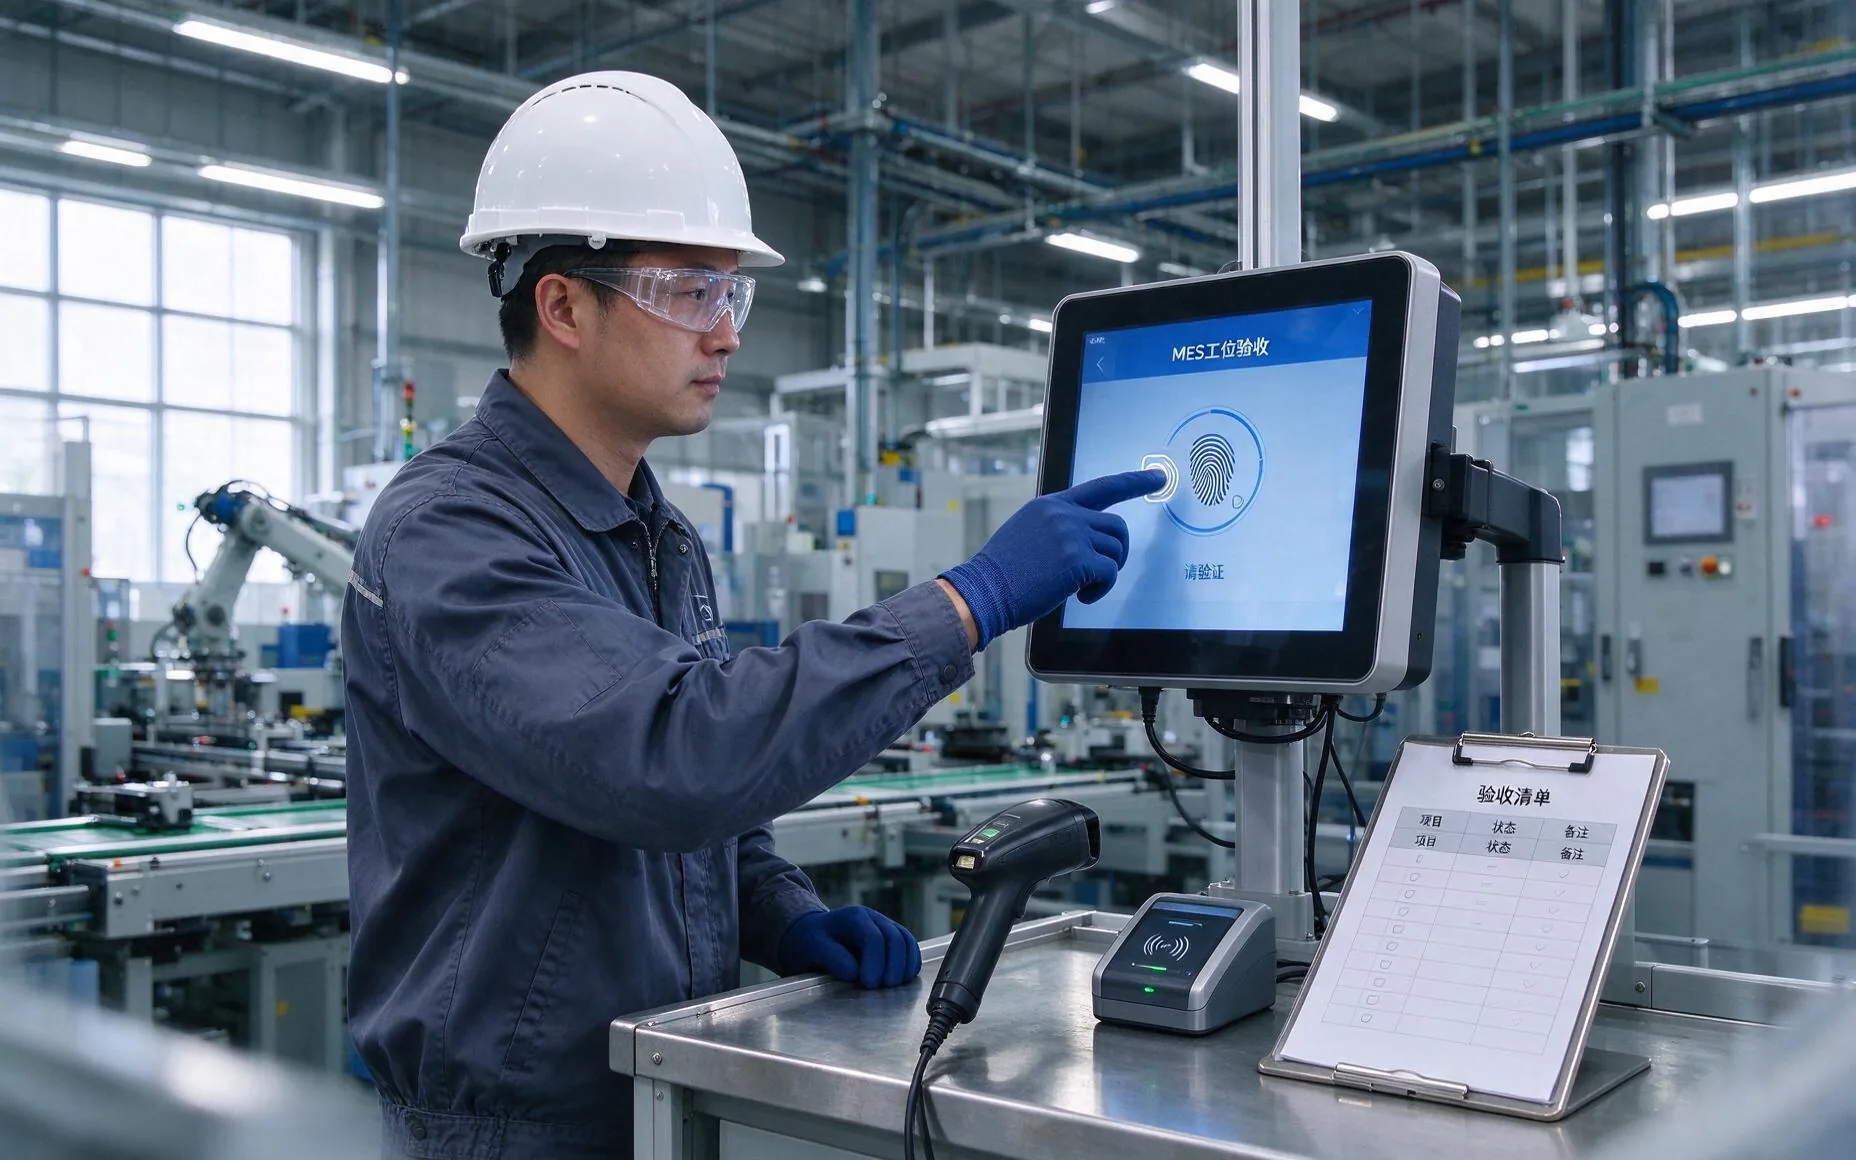
样品到厂不要立刻量产铺货,先做七天带载老化,再让操作员实戴手套完成一轮点击测试。安装人员同步记录壁挂螺钉孔位、串口波特率匹配和触摸漂移情况,形成一份可以复用的验收清单。针对MES工位常见的指纹与扫码混合场景,落地时可对照友控P1A刷卡扫码指纹工控一体机的接口布局做端口映射表,把每个外设的串口号、波特率和安装朝向都登记在册,减少联调返工。验收清单应当作为合同附件存档,便于后期扩线时直接套用同一套标准。
把三年维护工时写进采购单
采购账不能只看裸机单价。风扇卡死、屏幕触控漂移、串口接触不良,每一项都会在三年里转化为停机损失与上门工时。得益于全封闭无风扇结构与模块化前框设计,友控科技让维保人员能在不拆机柜的前提下更换面板,单次维护时间从两小时压缩到三十分钟以内。把这些数字写进采购对比表,比单看报价单更接近真实成本,也让工控显示触摸屏选型指南从经验判断升级为可量化的工程动作。对于跨省工厂,还要把备件库存与上门响应时间写进同一张表。
结语
把安装形态、接口清单、环境测试、验收流程与维护工时这五件事放在同一张表里逐条勾掉,是工控显示触摸屏工位改造的常规动作。任何一个环节被省略,后期都会以返工、停机或加班的形式补回来。建立在真实工况数据之上的清单,才能让工位采购从一次性下单变成可复制的流程。