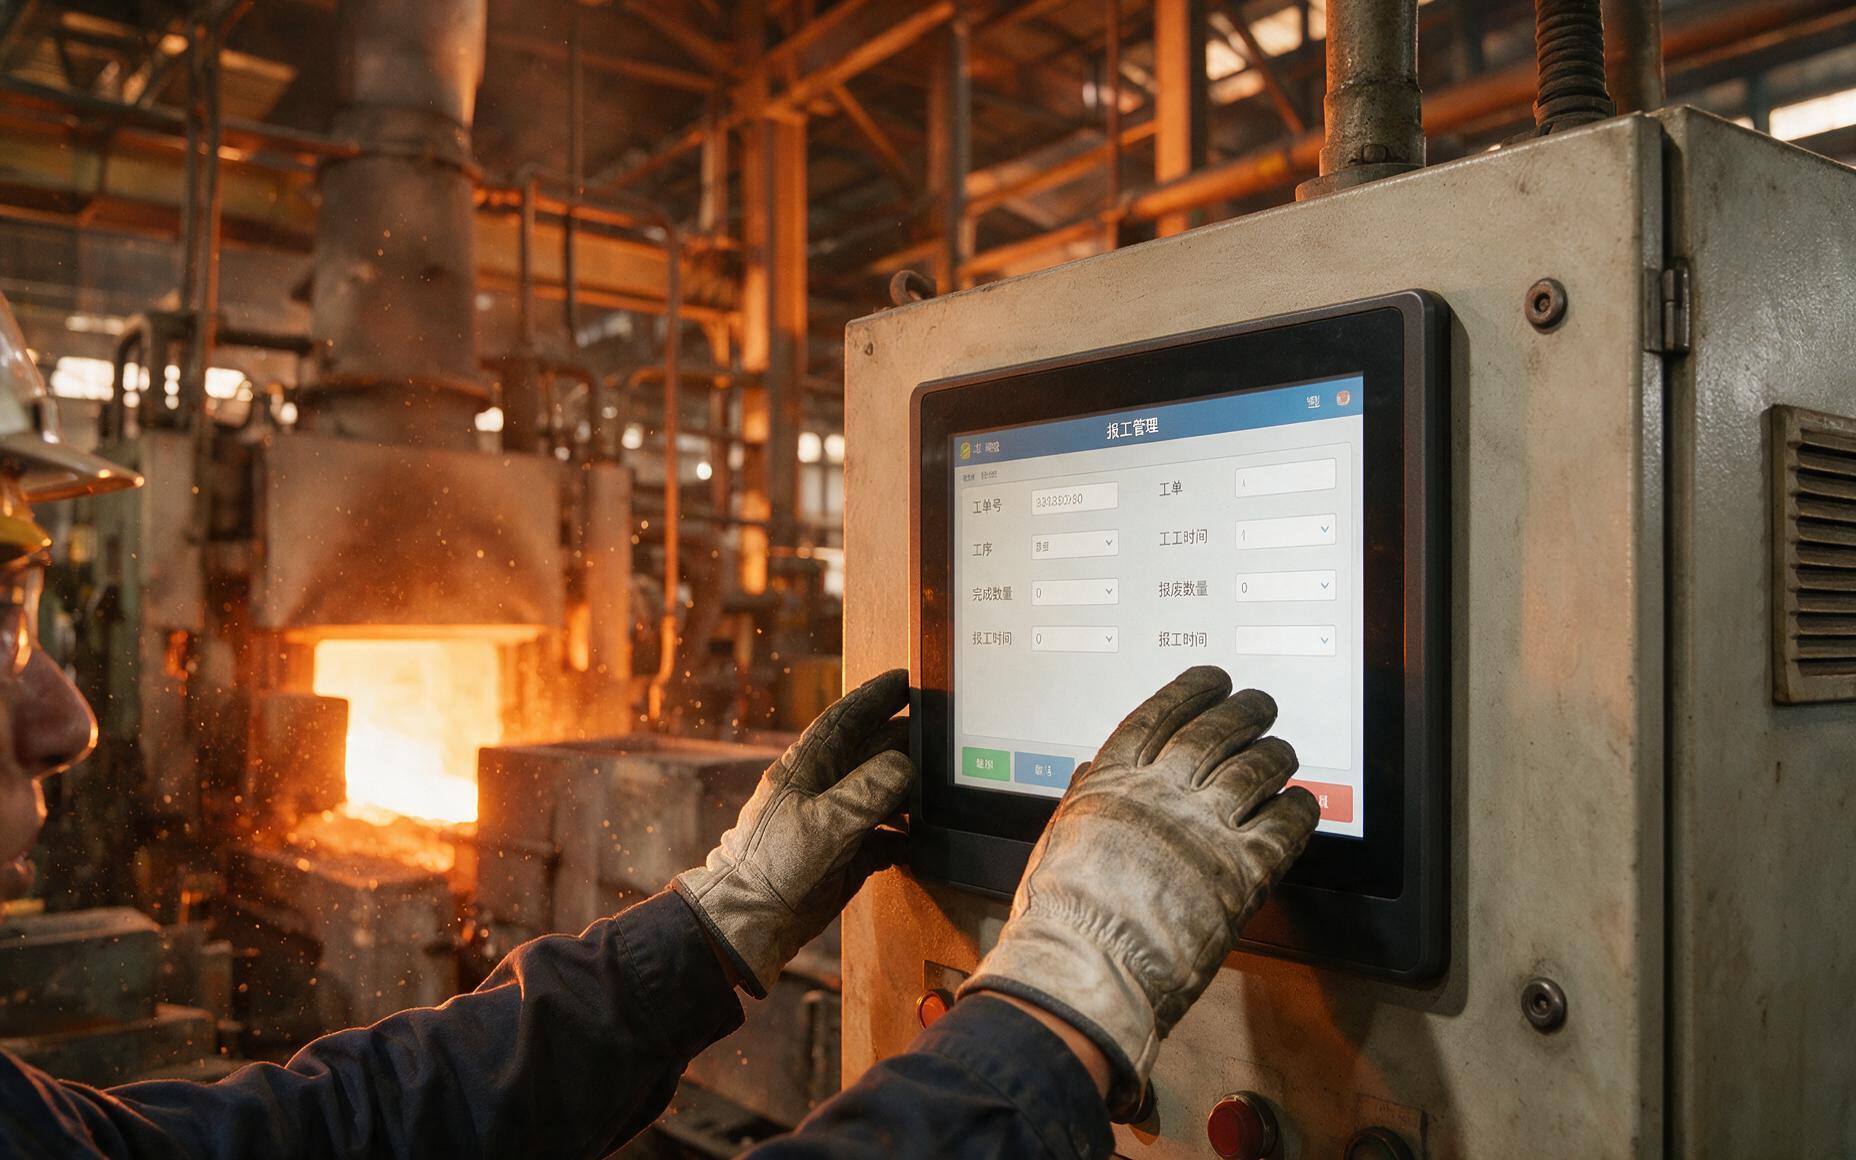
入夏以后,高温车间的报工工位和看板终端开始集中出现卡顿、黑屏与自动重启,故障时间多集中在午后到傍晚。现场通常先怀疑系统和程序,翻完日志却找不到崩溃记录,重启后一切正常,第二天同一时段又来一次。这类季节性、间歇性的死机有个共同前提,设备装在粉尘多、散热条件差的位置,而排查时最先被跳过的恰恰是散热通道,工控自动化一体机在这类现场常被当成系统不稳来处理。
粉尘是从进风口开始接管散热的
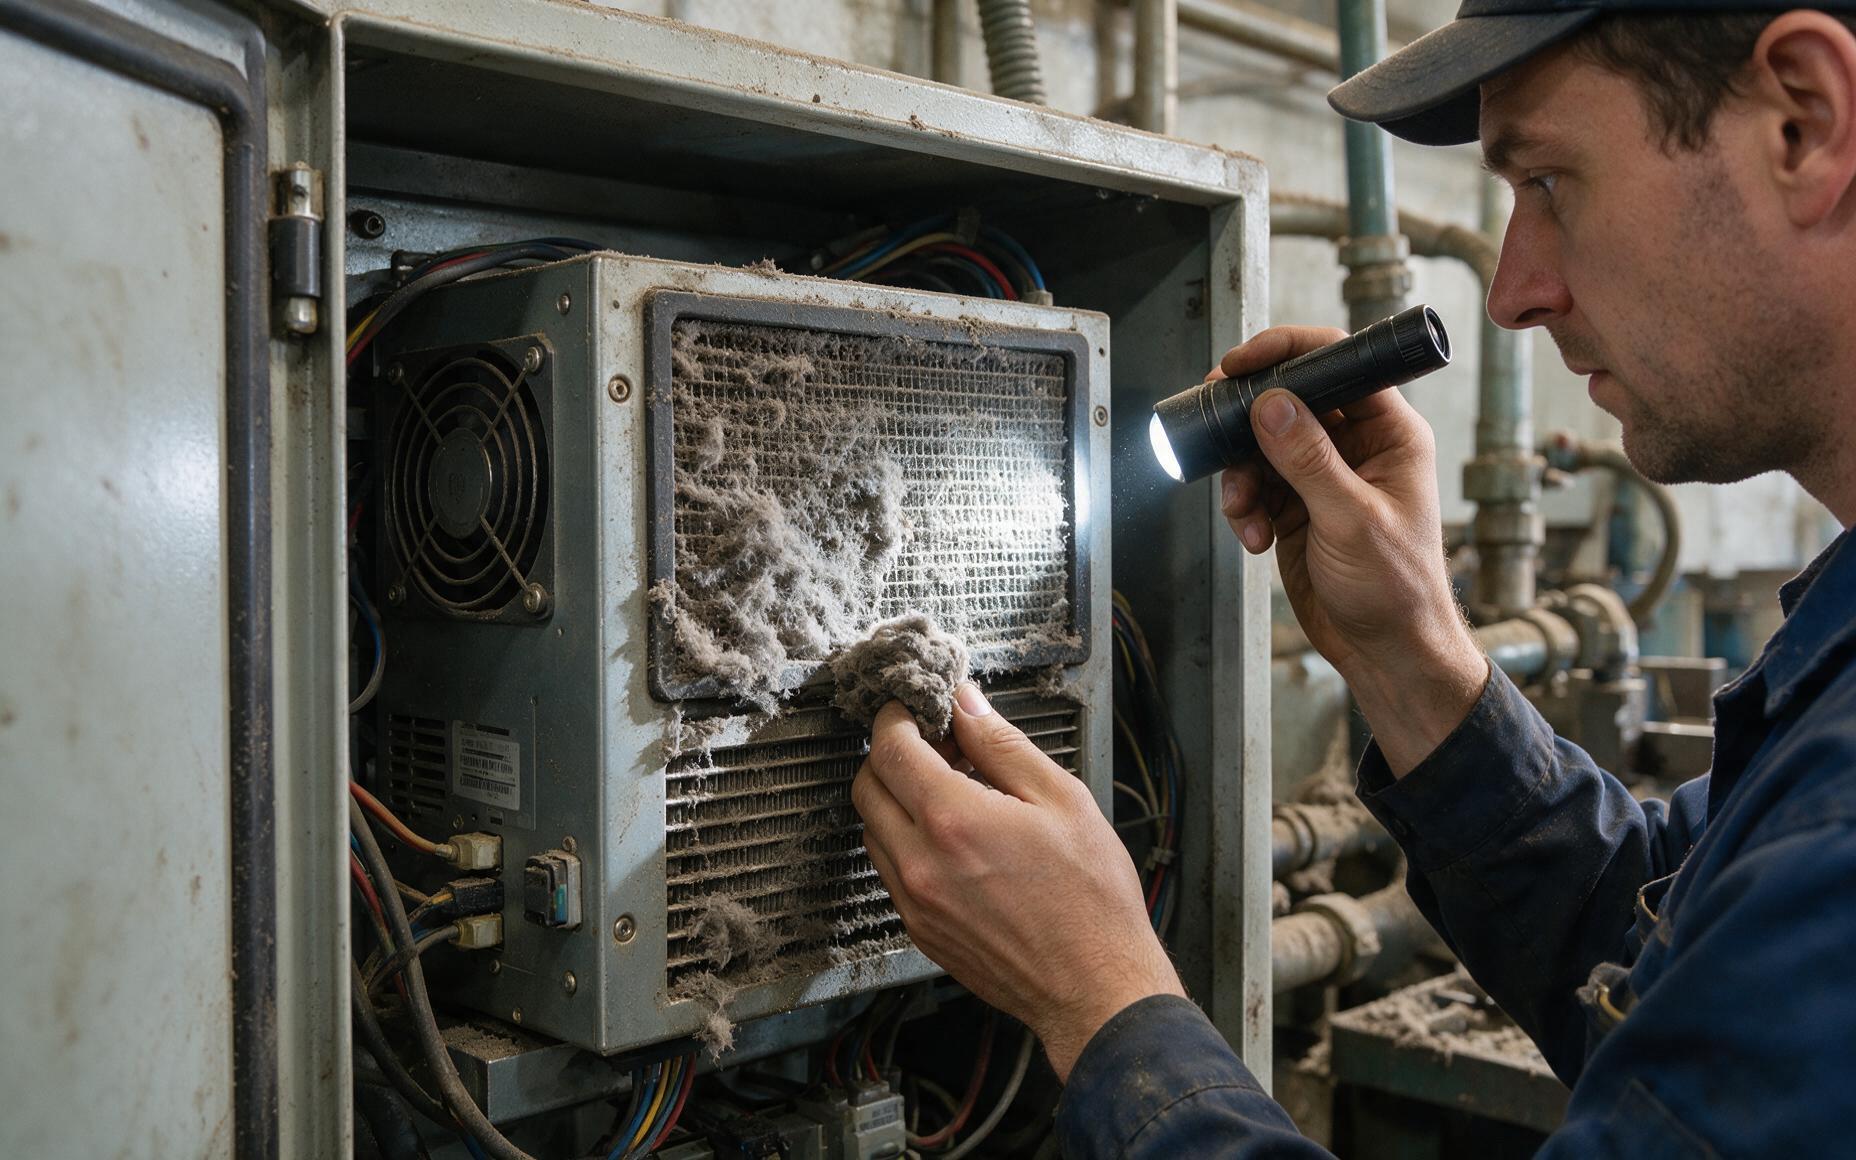
把机柜门打开就能看到问题的轮廓。密闭柜体内部温度通常比车间环境高出5℃至10℃,多台设备密集布置时还会继续叠加。带风扇的机型依靠进风口、滤网和风道强制对流,进风口同时就是粉尘入口,滤网与轴承都属于易损件,含油轴承的寿命普遍只有数千到一万小时。粉尘在滤网和鳍片上结成絮状层之后,风量被逐步吃掉,腔内热量排不出去,核心温度逼近机型上限,系统触发降频保护,工控自动化一体机在这个阶段的表现就是画面先卡住随后死机,而不是先给出明确报错。
针对清灰排不进保养计划、堵塞问题总在夏季集中爆发的痛点,友控科技在整机验证阶段就把散热面清洁度与导热路径列为固定检查项,出厂前记录满载温度曲线,现场拿到的是可复查的数据,而不是一句笼统的工作温度范围。
无风扇机身的失效点藏在导热路径上
选型可以沿着这条链路倒推。先确认标称宽温区间与车间夏季最高温度之间还剩多少余量,再看散热结构是否依赖需要定期维护的运动部件,最后核对验收记录里有没有满载连续运行的温度数据。在需要身份核验的工位上,友控P1A刷卡扫码指纹工控一体机把前置刷卡、扫码与指纹识别做成一体模块,机身按全封闭结构处理,正好压住工控自动化一体机高温车间死机背后最常见的那个粉尘入口。
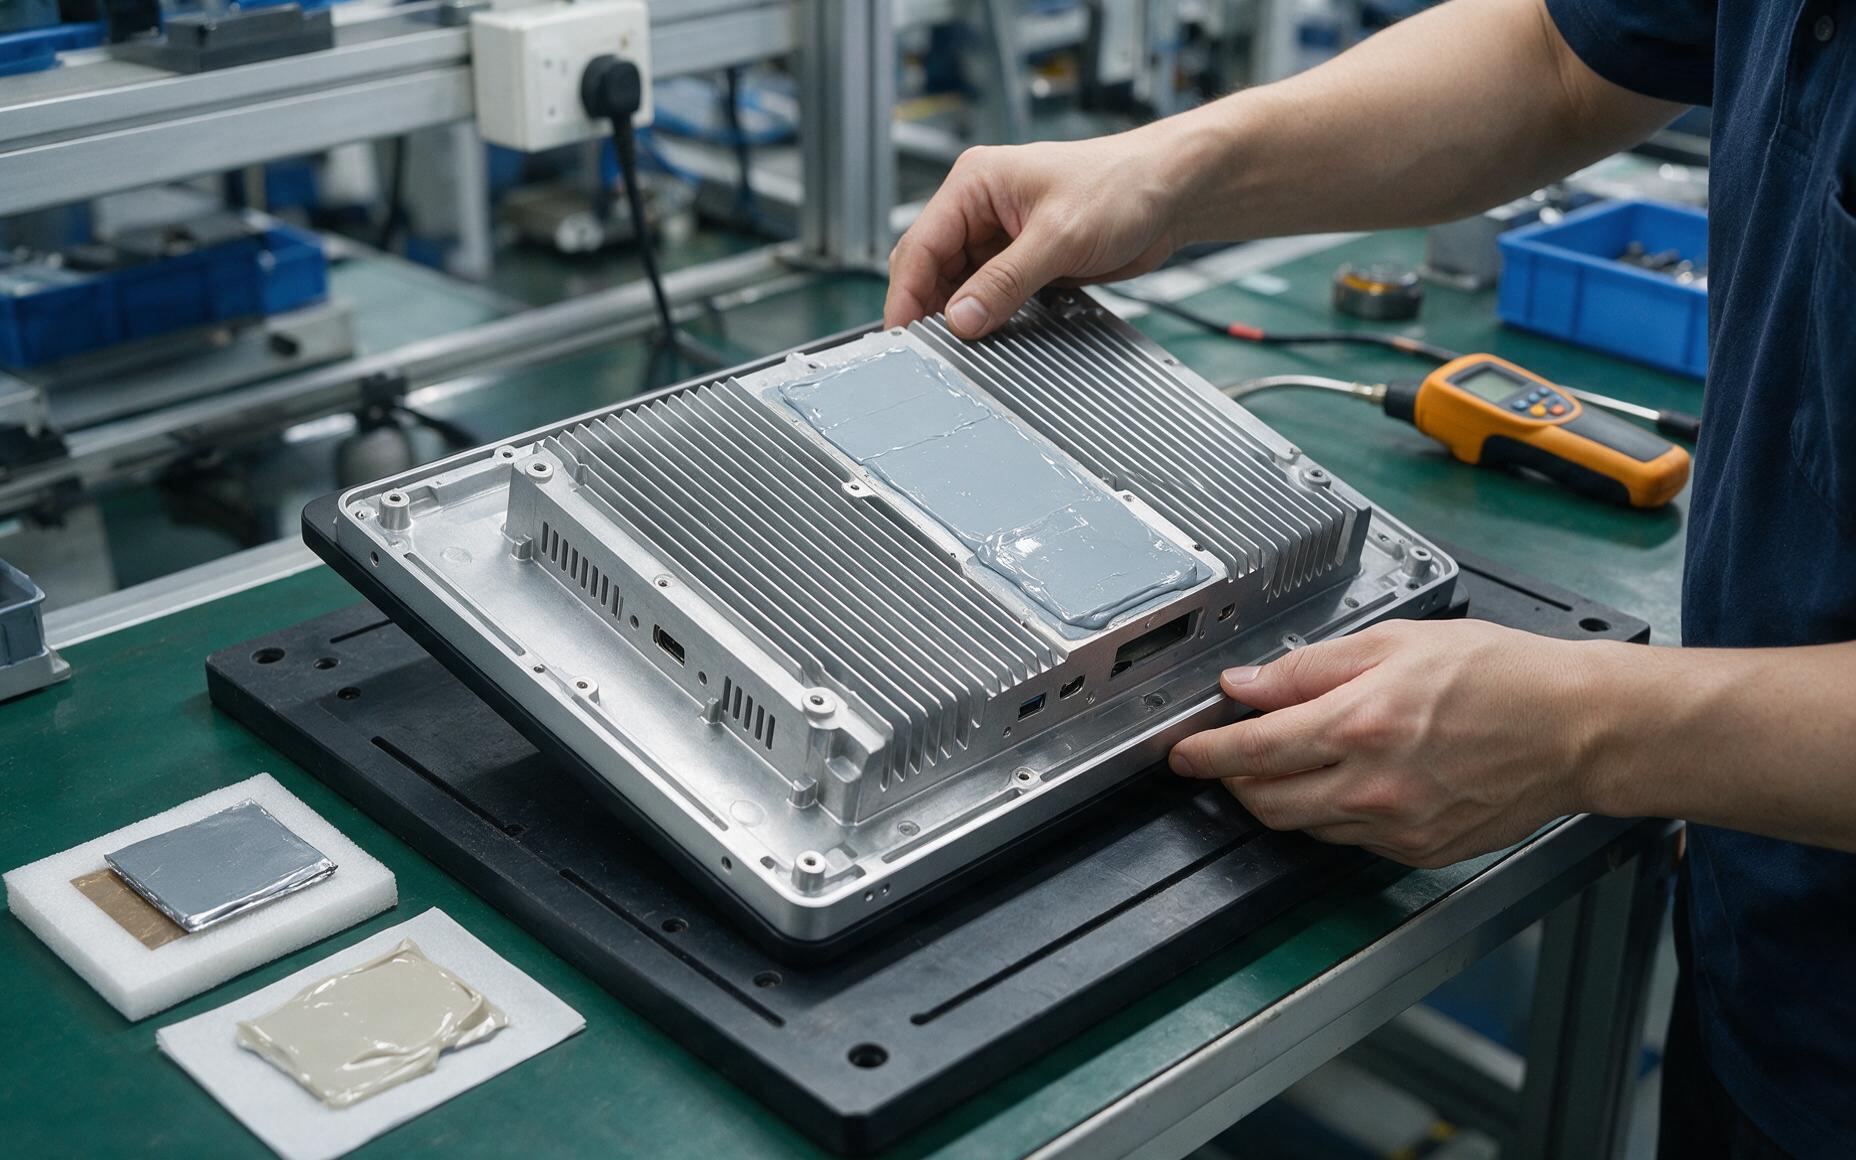
无风扇机型同样会积灰,只是失效点换了位置。全封闭机身依靠铝合金外壳和鳍片把热量导出去,油污粉尘覆盖散热面之后,等于给散热面积包上一层绝热层,机身与安装面贴合不紧、导热硅脂老化,同样让热量卡在腔内。鳍片间距三到五毫米、导热系数五到八瓦每米开尔文,是被动散热压住满载温升的常见区间。这类故障没有明显外观异常,只在满载和高温时段间歇出现,因此更容易被误判成软件问题。
现场排查可以按三个动作收口
为了把高温时段的降频窗口压到最小,友控科技在风道与结构上同时做取舍,导热路径经整机验证后再定型,宽温区间按车间实测温度留出余量,报工与看板这类中低负载工位可以直接走无风扇路线,工控自动化一体机的选型余量也由此而来。
现场排查可以按三个动作走。先读核心温度,对比机型标称的耐受阈值,判断是环境温升超标还是散热本身失效;再做空载对照,断开非必要外设与冗余程序后若死机消失,问题指向负载;最后清洁散热面并重新压紧贴合面,观察满载温度是否下降。三个动作做完仍无改善,再考虑温漂与负载叠加的电气因素。多数高温车间的重复死机会在最后一个动作之后结束,因为源头就是散热通道积灰。

结语
高温车间的死机多半带着季节性和时段性,这两个特征本身就是线索。选型时把标称宽温与车间实际温度的余量算清楚,验收时把满载温度曲线要到手,日常保养把散热面清洁排进计划,季节性的重复停机才有机会被拦在发生之前。