粉尘车间里的显示屏,验收时往往看不出差别。亮度、分辨率逐项核对都合格,装进产线旁的控制柜不到半年,屏面缝隙开始积灰,触摸边缘漂移,夏季高温还偶发黑屏重启。复盘时采购方才发现,多数工业显示屏厂商样本参数表里的项目,没有一项能反映粉尘与散热这对组合在真实车间里的表现。
灰尘先积在缝里,故障才刚开始
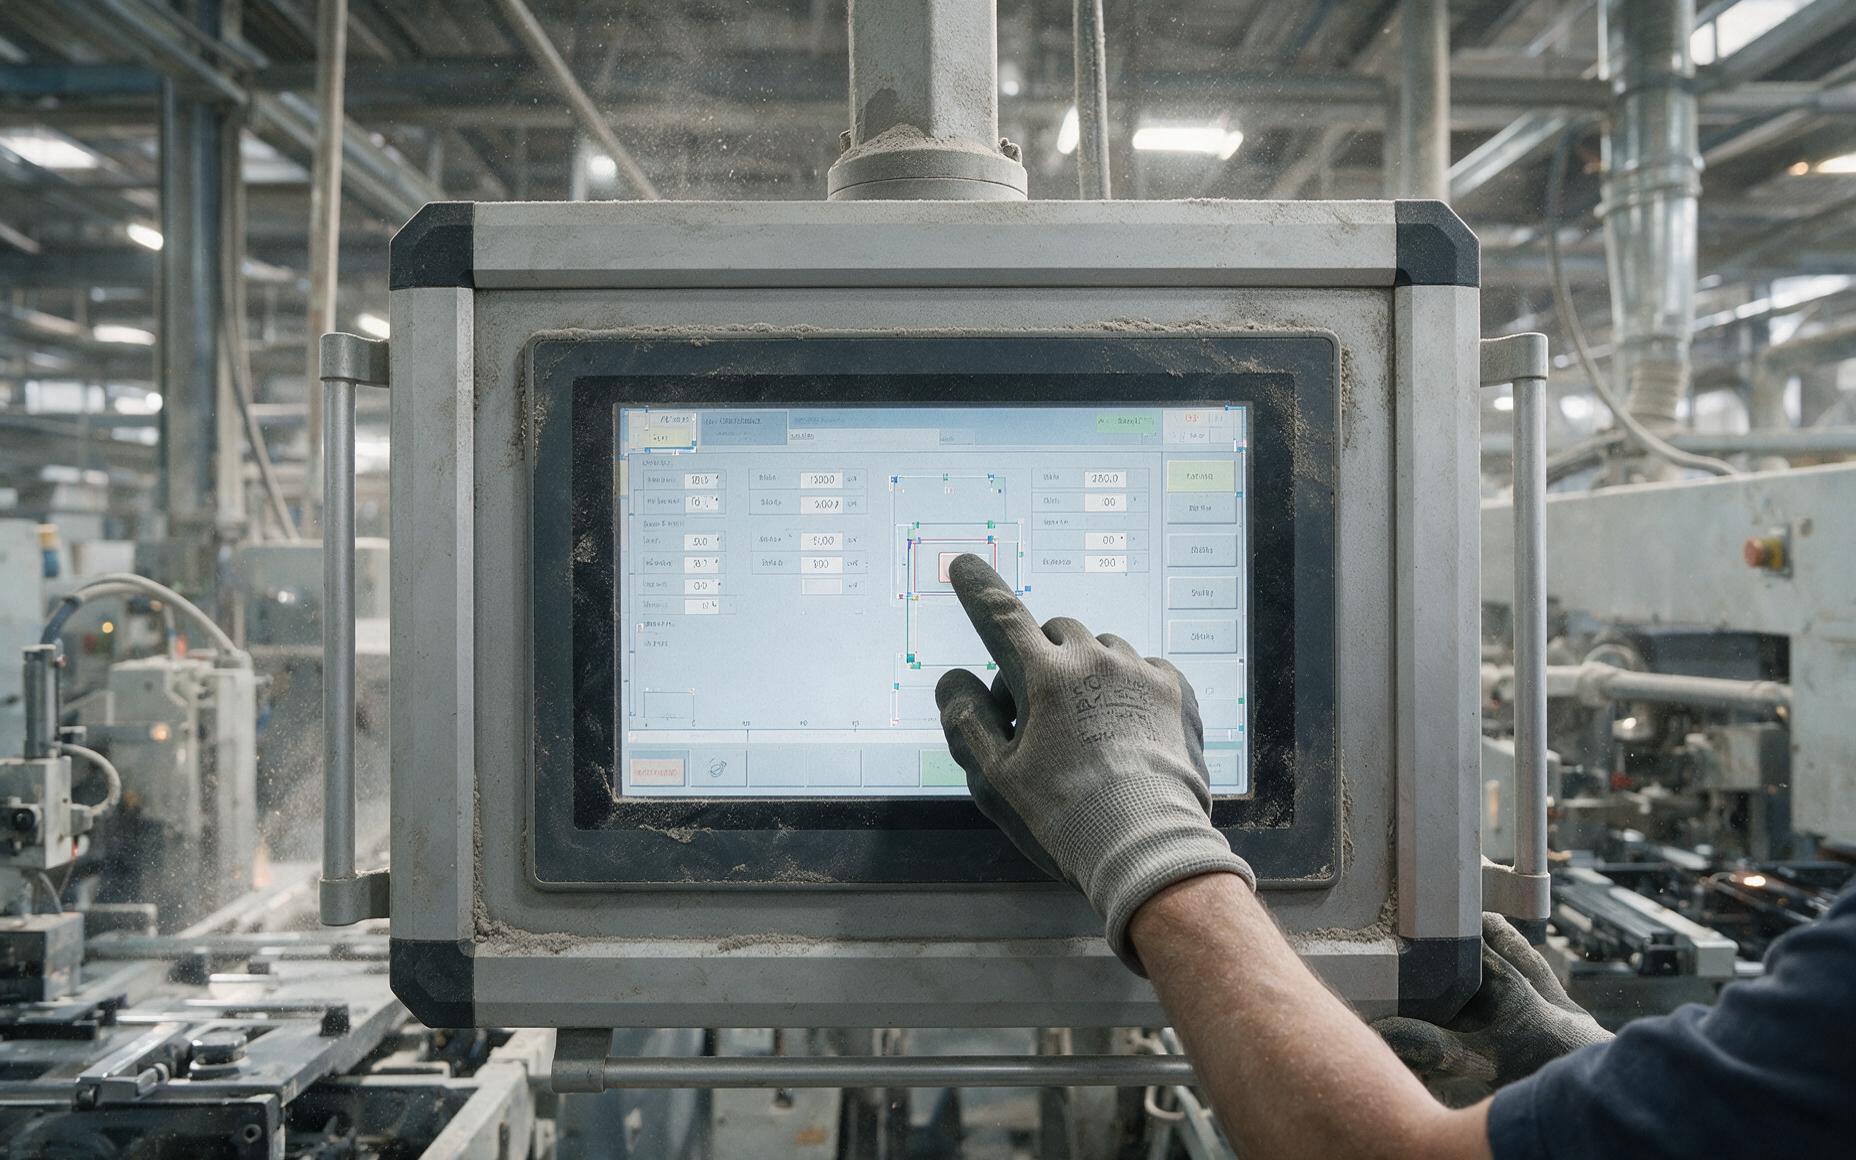
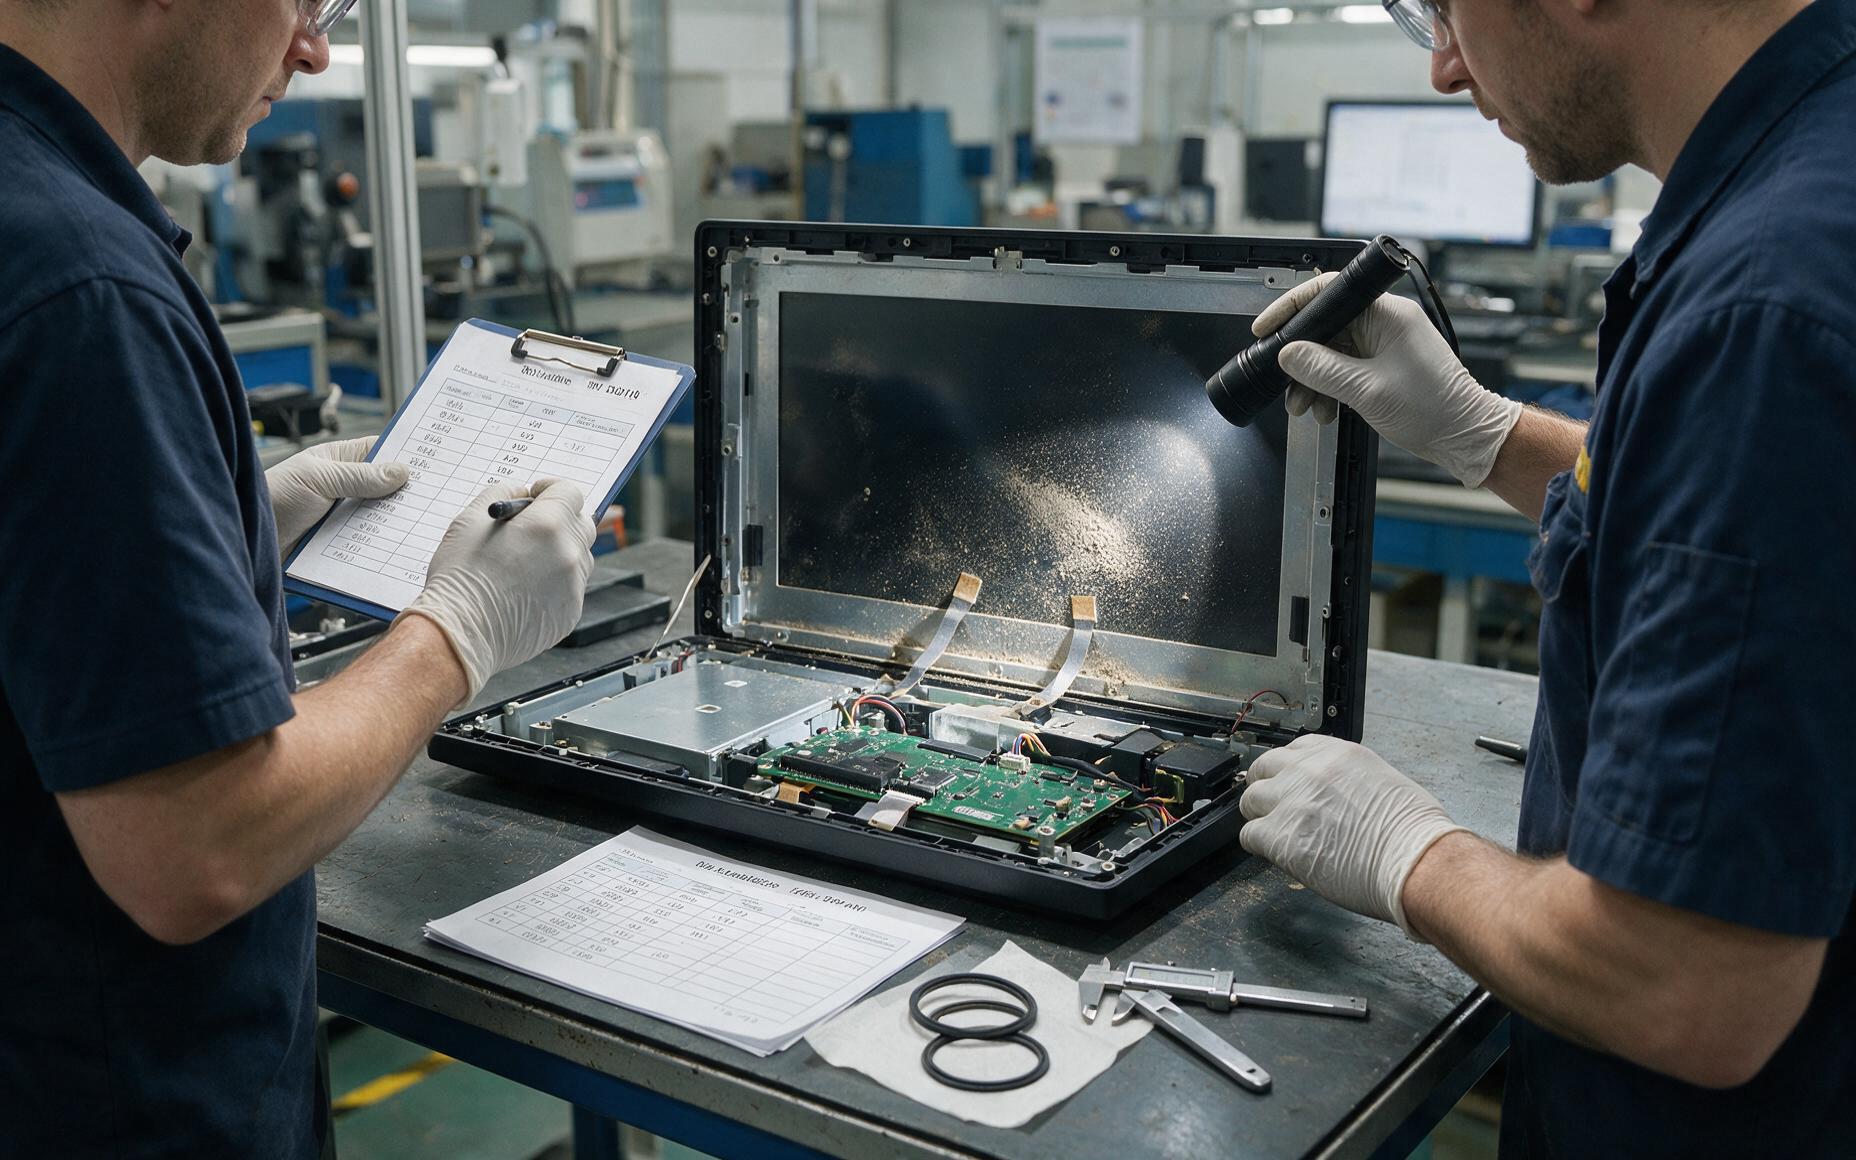
把一年的返修记录摊开看,粉尘车间的问题大多落在三个位置。屏面与边框的拼接缝最先积灰,手指划过时把灰压进缝隙,电容屏边缘区域的触控坐标随之漂移,该点按钮点不中,旁边按钮却被误触。机身内部是第二个位置,带风扇的机型靠正压风道换热,循环风把微米级粉尘带进机壳,附着在散热鳍片上,热阻逐月上升,夏季柜温一叠加,黑屏和重启就来了。第三处是背光腔,密封胶条在高温下老化收缩,粉尘随潮气渗进去,屏幕上留下成片的亮斑与暗区,亮度标得再高也看不清。
针对缝隙积灰与柜内高温同时出现的工况,友控科技在出厂检验里按粉尘粒径区间验证前面板与框体的配合间隙,装配环节用整圈密封结构替代点胶补缝,消掉灰粒滞留的台阶面。对采购方来说,工业显示屏厂商肯不肯提供这类验证数据,比防护等级标注更有参考价值,因为它对应的是车间里真实会发生的积灰路径。
防尘等级标注与现场的落差
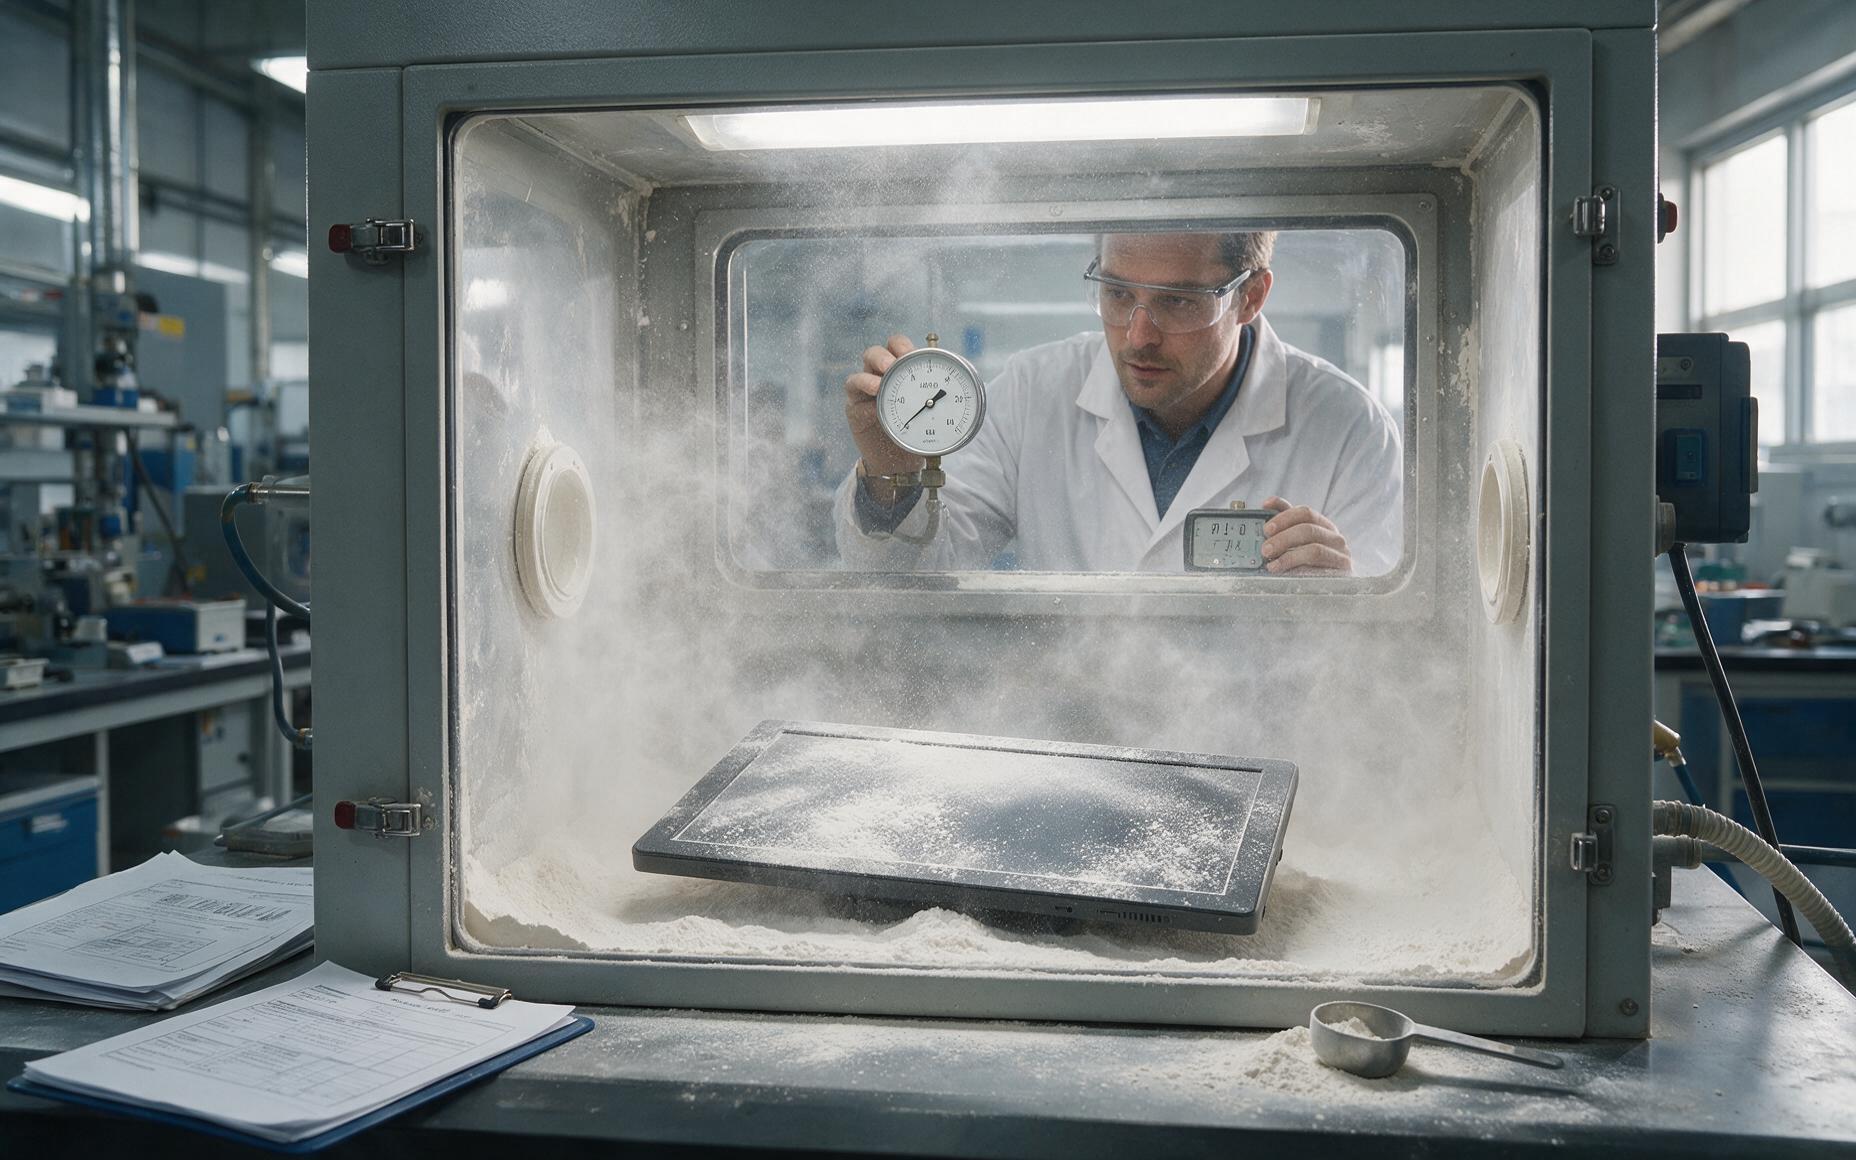
防护等级的标注常被误读。按GB/T 4208外壳防护等级的试验方法,固体异物防护共七档,粉尘试验用滑石粉,每立方米试验箱投2千克,最高的防尘档还要抽负压,压差不超过2千帕,抽气量取外壳容积的80倍,连续试验8小时后开箱,壳体内不得有灰尘沉降。这段条件解释了两个现场现象。靠正压把灰挡在外面的风冷机型,试验时反而要接受负压考验,滤网一堵、风量下滑,散热余量很快被吃掉,背光衰减与触控老化同步加速。标注与试验之间的落差,正是很多屏在车间里提前趴窝的起点。
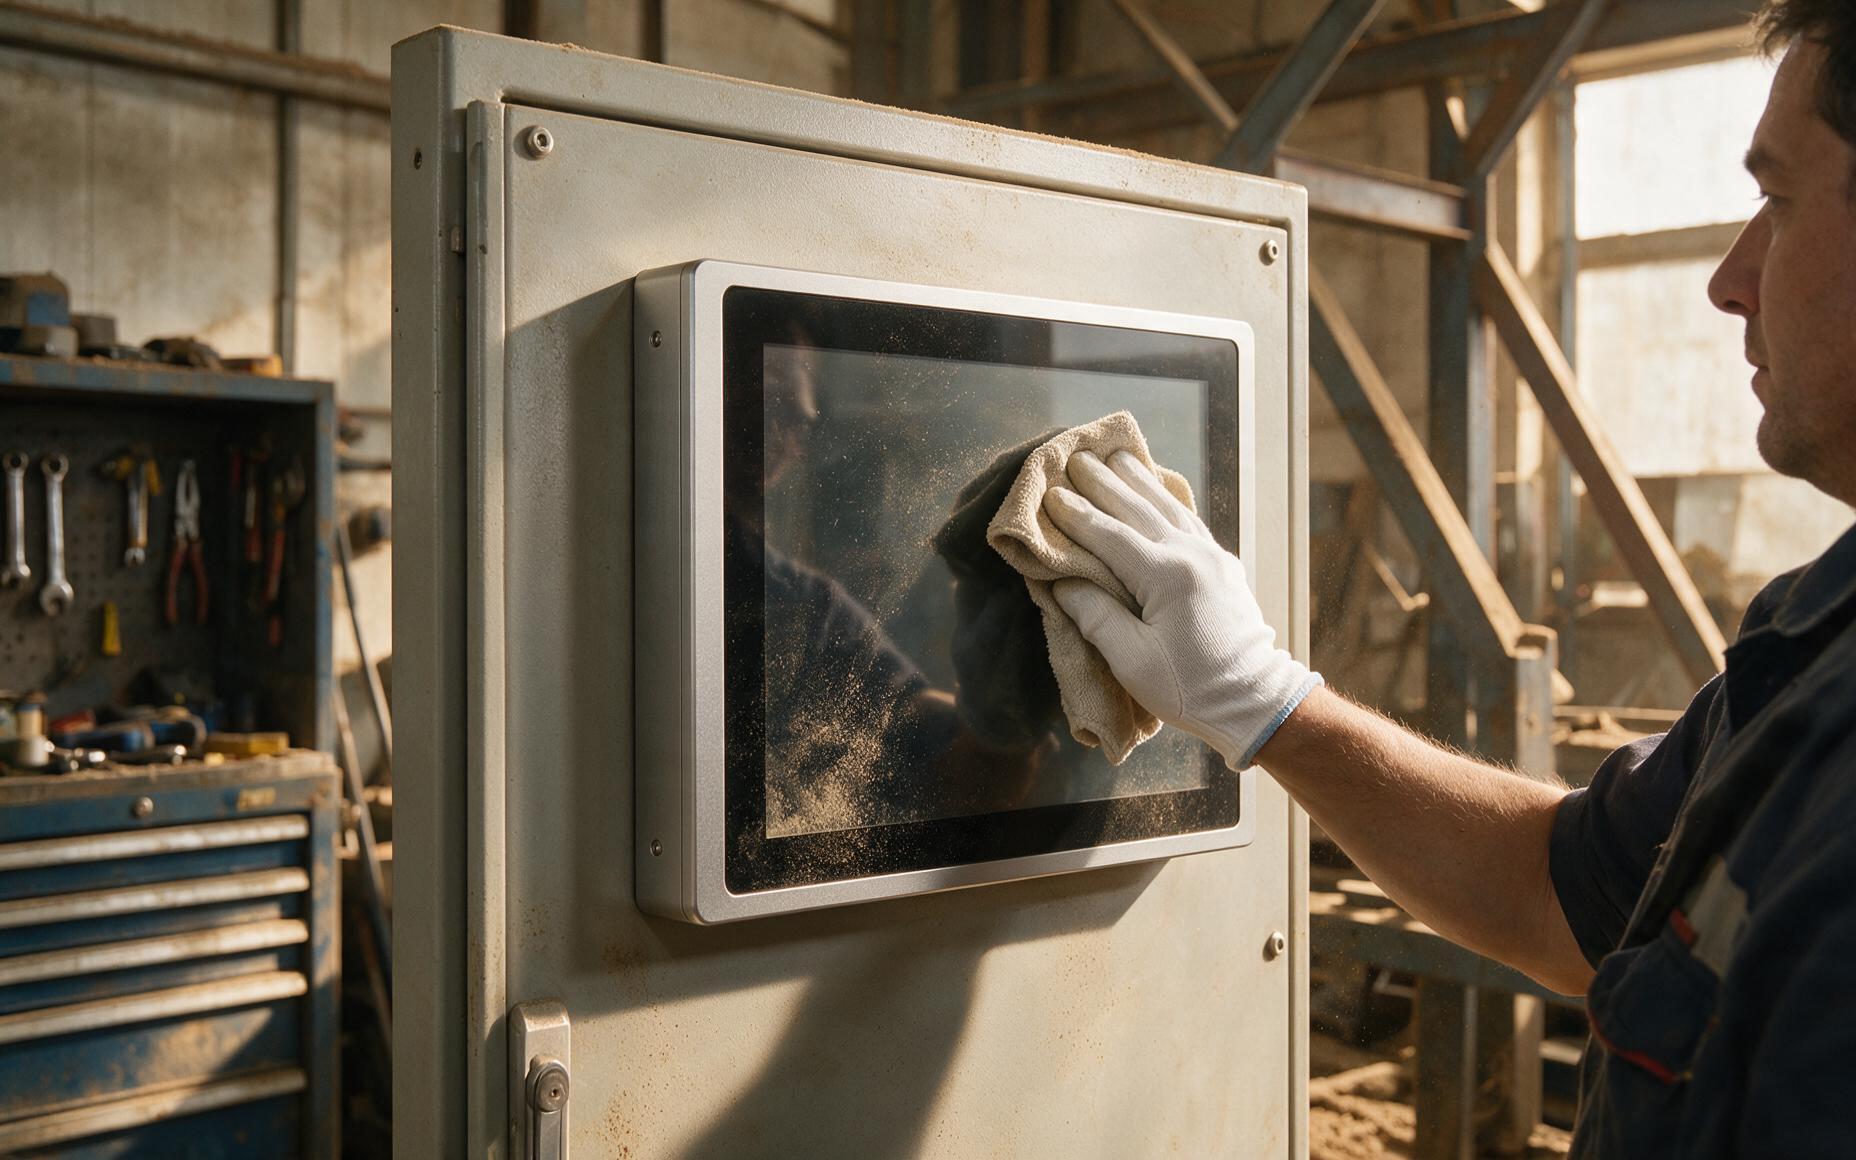
把机理落到结构选择上,替代方向并不复杂,取消风扇与风道,用整块铝合金框体直接导出热量,前面板与框体做成整圈密封,粉尘没有进入路径,也就谈不上滤网维护。在控制柜嵌入这类粉尘工位上,友控G1N窄边框工业触摸显示器走的正是全封闭路线,窄边框把缝隙数量压到最少,标称的最高防尘档位意味着壳体按粉尘试验条件做过验证,现场日常只剩擦屏一件事。
选厂商时该问的四句话
选工业显示屏厂商时,试验数据的可追溯性比宣传页上的参数更值得追问。为让粉尘场景的争议有据可查,友控科技按批次留存防尘与高低温试验的原始记录,交付时随货附同批次数据,后续出现进灰或亮斑可按批次号回溯,不必在责任划分上耗时间。批次记录还有另一层用处,同批次屏的失效时点接近,备件与停线窗口能合并安排。
落到具体动作,四句话基本能把风险筛掉。防尘位的数字是几,试验是常压还是抽负压,一共持续多久?散热走的是风扇加滤网还是全封闭结构,滤网多久换一次、备件多少钱?同批次样机能否在粉尘试验后开箱验一次?密封件的设计更换周期写不写进合同?四句话问完,不同工业显示屏厂商的差距就拉开了,书面答复齐了才算闭环。
结语
粉尘车间里的显示屏故障,很少出在面板本身,更多是缝隙、风道与密封三处细节在长时间里慢慢失守。把防护等级的试验条件、散热路线与密封件周期问清楚再签约,返修和停线的账提前算明白,等到屏面积灰再动手,代价往往最高。