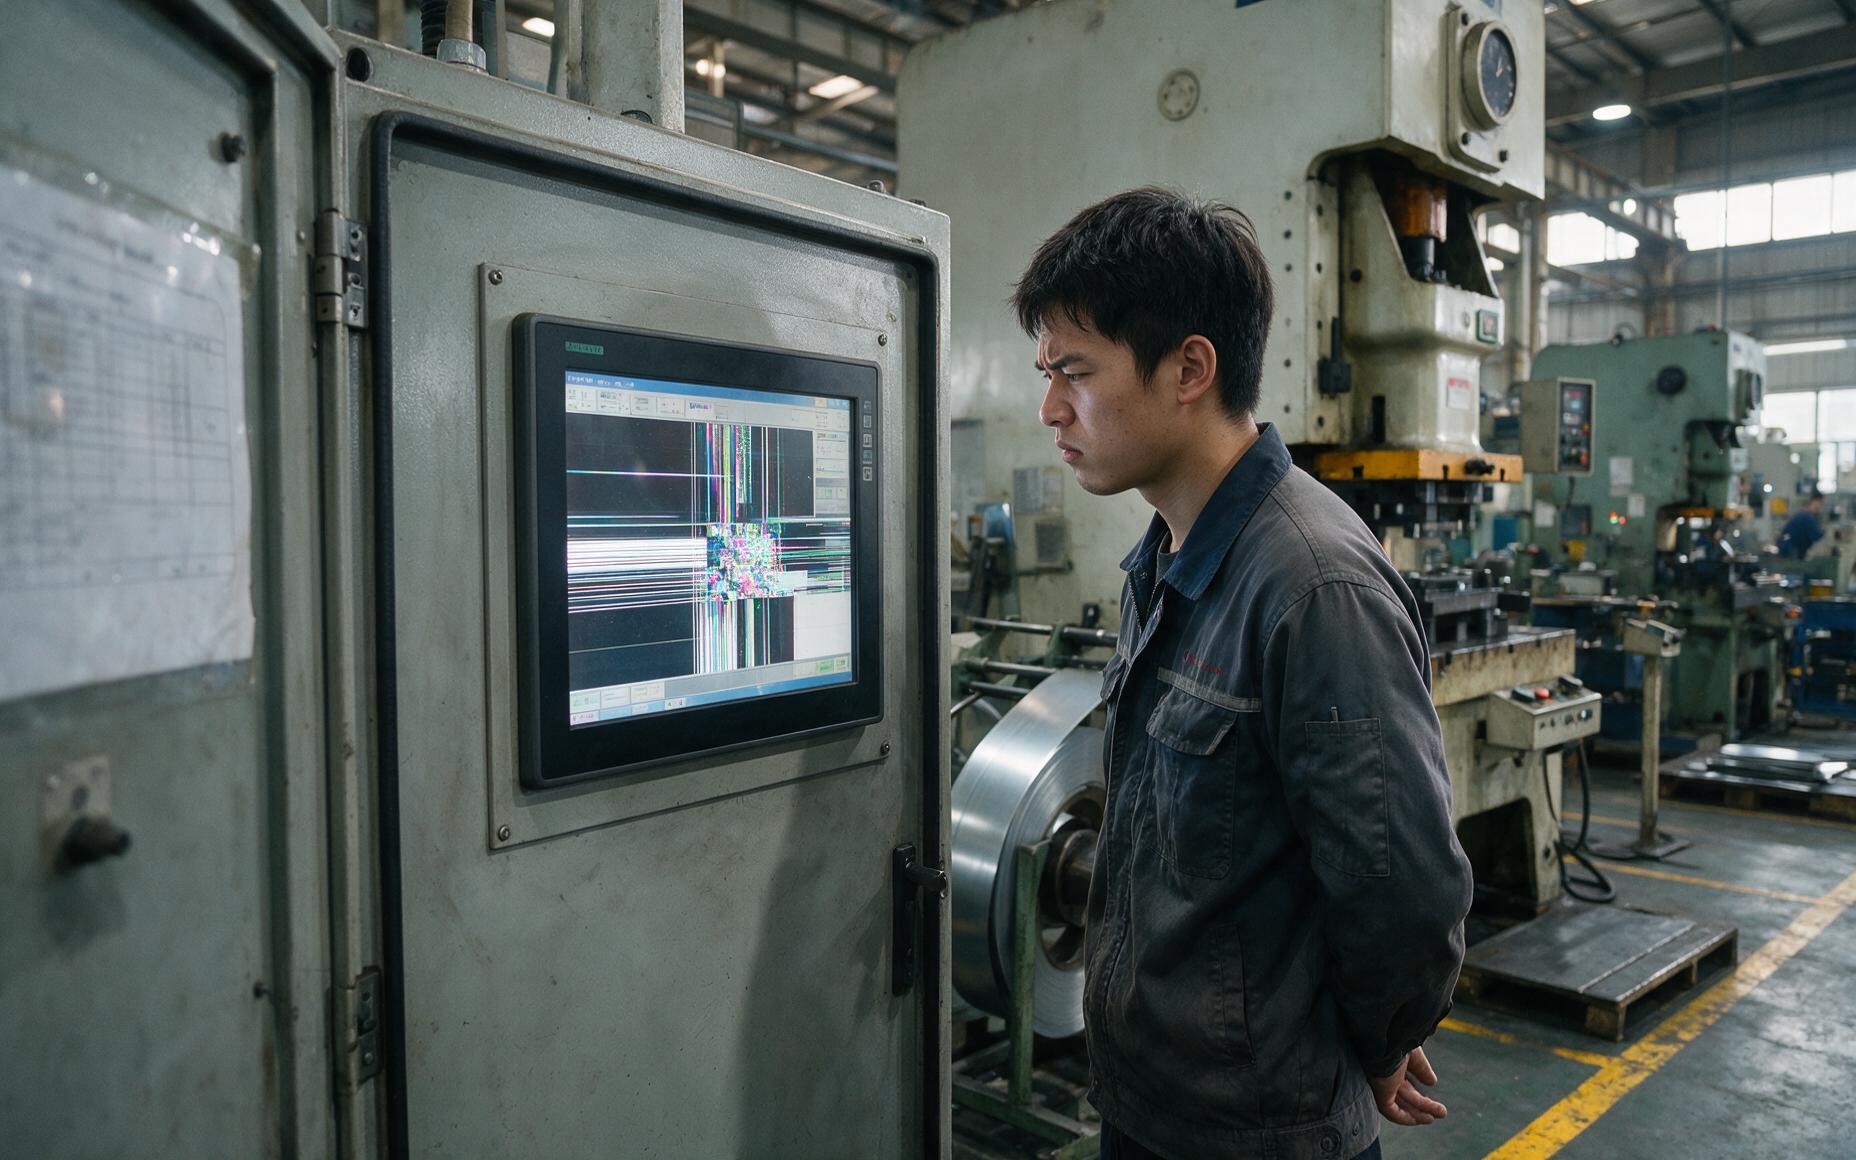
冲压车间的振动是产线选型时最容易被低估的工况。压机每冲一次,冲击就顺着设备底座和楼板传到周边机台,装在机台侧面或柜门板上的12寸工业显示屏首当其冲。新机装上时画面干净,用到半年左右开始闪线花屏,触控偶尔漂移,拆下屏体检测却查不出毛病。
半年花屏的现场到底发生了什么
振动很少一次把屏幕打坏,更常见的是累积损伤。压机属于间歇性冲击载荷,低频冲击叠加结构共振带出的中高频谐波长期作用在屏体上,最先出状况的是三处,胶层疲劳开裂、焊点出现微裂纹、排线接插件松动。画面上是随机闪线、局部花屏或触控时灵时不灵,返修很难一次定位根因。
针对机台旁长期微震的工况,屏体固定方式需要重新设计。在冲压与锻造产线的机边显示工位上,友控科技把显示模组与金属背板的连接改为多点均匀锁附并增加防松设计,出厂前按整机级振动条件做扫频检验。现场再配合减振垫与独立支架,传递到屏体的冲击能量会明显下降。
从安装形式看,嵌入机柜门板是冲压线最常见的做法,屏体边框直接承受框架的往复微变形。安装面可以在开孔周边留缓冲间隙并垫密封减振胶条,振动集中的工位再加独立背板。模组与背板做成刚性一体的友控G1A嵌入式工控触摸屏把活动连接件压到很少,尺寸覆盖到12寸级别,现场按开孔嵌入即可,边框不再单独吃框架变形量。

振动是怎么打进屏体内部的
能量传进屏体主要走三条路径。路径一是结构传递,框架变形通过安装边框直接作用在屏体上。路径二是共振放大,激励频率接近屏体或支架固有频率时振幅被放大好几倍,画面表现为固定区域反复闪线。路径三是紧固件松动,螺钉预紧力在循环载荷下衰减,边框出现缝隙后开始拍击摩擦。三条路径最终都落到焊点、胶层和接插件上,所以电气参数没变,画面先出了问题。
试验条件能提前暴露这些薄弱点。为了在出厂前筛掉隐患,友控科技按GB/T 2423.10与IEC 60068-2-6的正弦扫频条件检验整机,常见口径是10到55赫兹、0.35毫米振幅、三轴向各循环若干次,冲击项再对照IEC 60068-2-27补做一次。做过这套验证的屏体,焊点与接插件装机半年后的表现明显更稳。

把振动条款写进选型与验收
把试验口径抄进比价表,选型就有了抓手。对12寸工业显示屏至少问清三件事,振动试验是按10到55赫兹扫频还是只做了运输模拟、冲击项有没有补做、试验后是否复测画面与触控。安装面实测振动偏大时,还应在支架与地面之间加隔振元件把传递率压下去,而不是指望屏体自己硬扛。
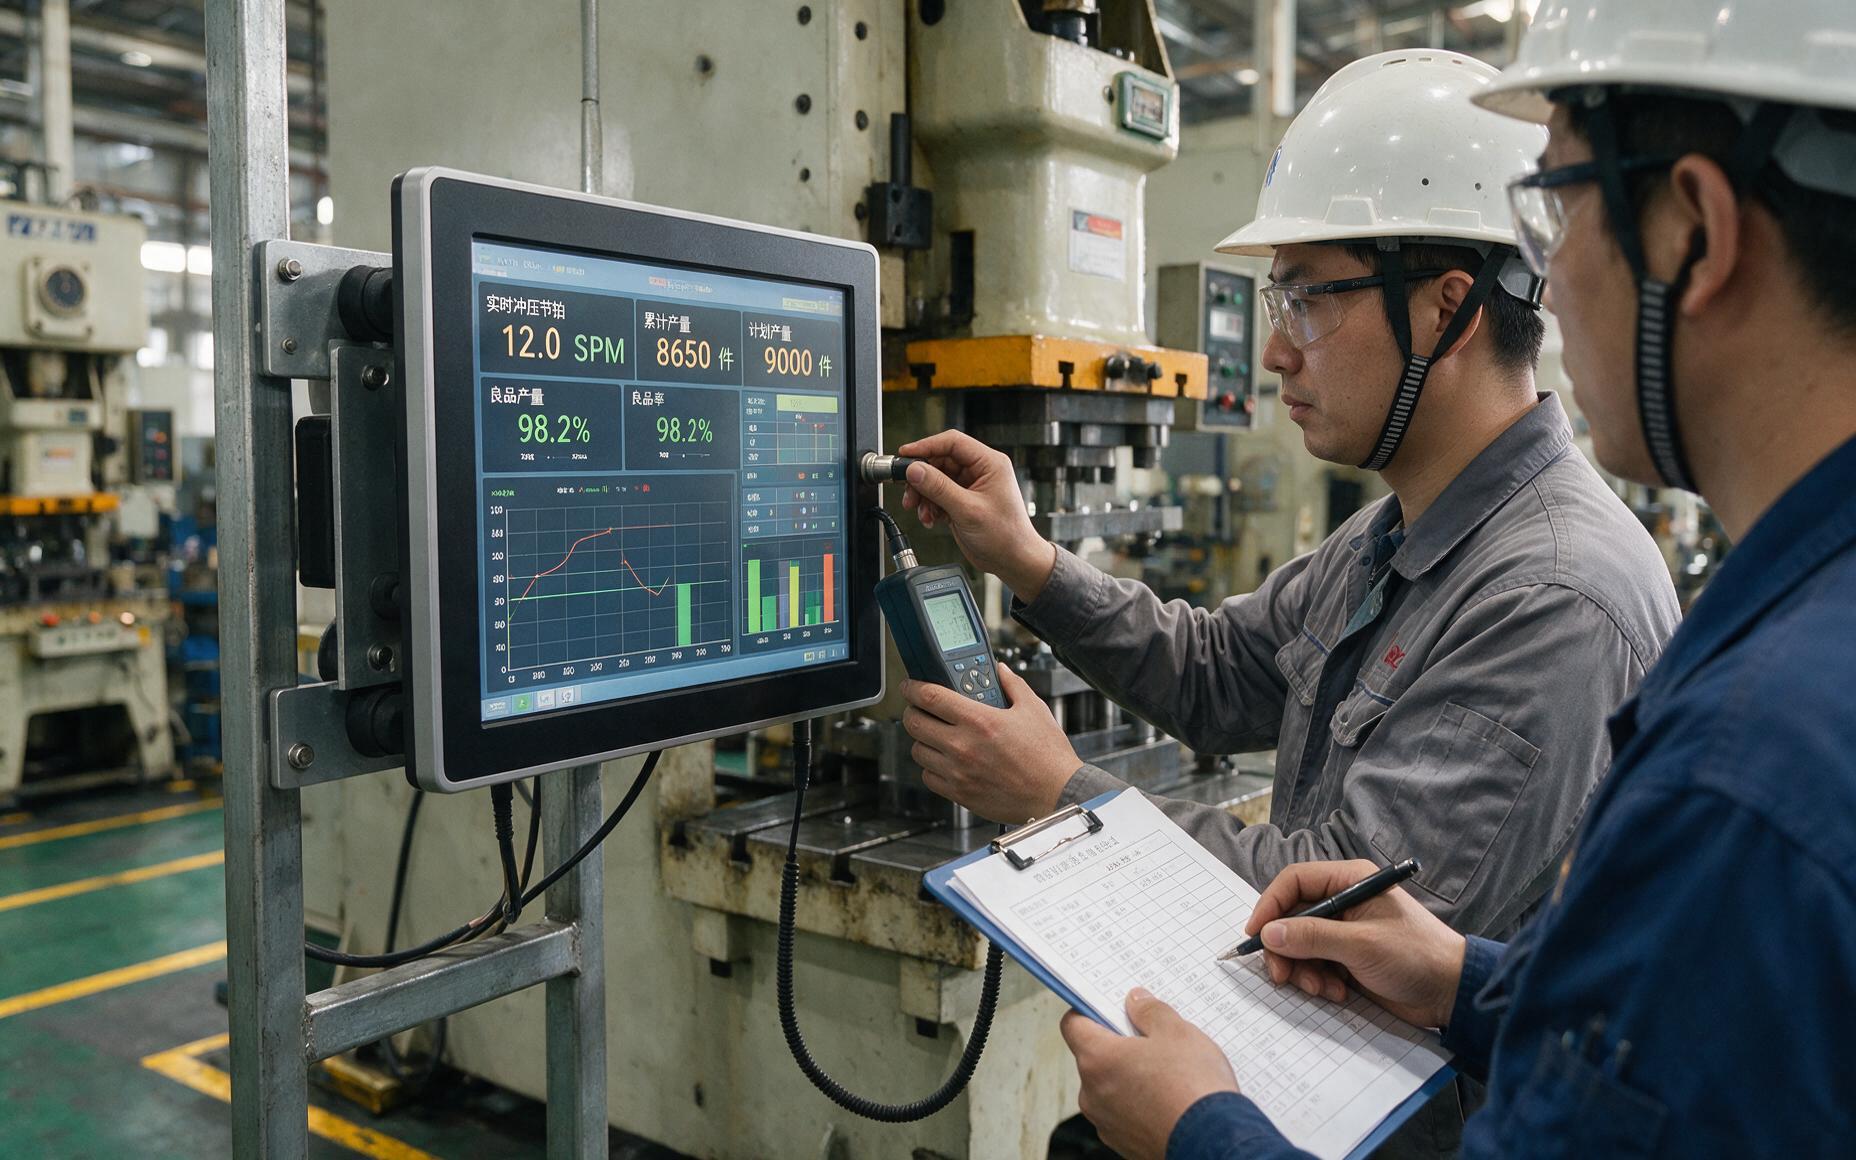
落到验收环节,12寸工业显示屏的安装条款有四件事写进合同最省事。振动试验报告随货并注明条件与轴向,紧固件采用防松措施并在验收时复紧,安装方式与开孔尺寸在图纸阶段确认,通电跑合后复测画面与触控。配合定期复紧,紧固件松动这条路径基本能切断。
替代方案也要算总账。屏体自身加强只能挡住一部分能量,把安装方式改对成本更低,独立背板配减振垫的花费远小于一次停线换屏。按三年周期算,换一次要支出屏体、拆装工时与停线损失,提前切断振动路径就能省下这笔钱。
结语
冲压线上的12寸工业显示屏花屏,很少是屏体本身先坏,振动路径、安装方式与试验口径才是三道关口。选型时把扫频条件、防松设计和验收复测逐条问清,装机后按周期复紧,显示工位的稳定性才对得上产线节拍,等问题反复出现再换屏,代价最高。