梅雨季一过,冲压、打磨与配料工位的报修单又堆了起来。工人反映点击没反应、坐标偏半指,戴手套要按好几下才成功,拆下来看屏面却完好,重启之后又能凑合两天。这类间歇性故障在金属碎屑、油雾与变频器混布的车间里反复上演,把报工录入与节拍统计卡在半路。现场多半把责任推给屏幕老化,其实工控一体机触控屏的失灵,往往从工况本身就开始了。
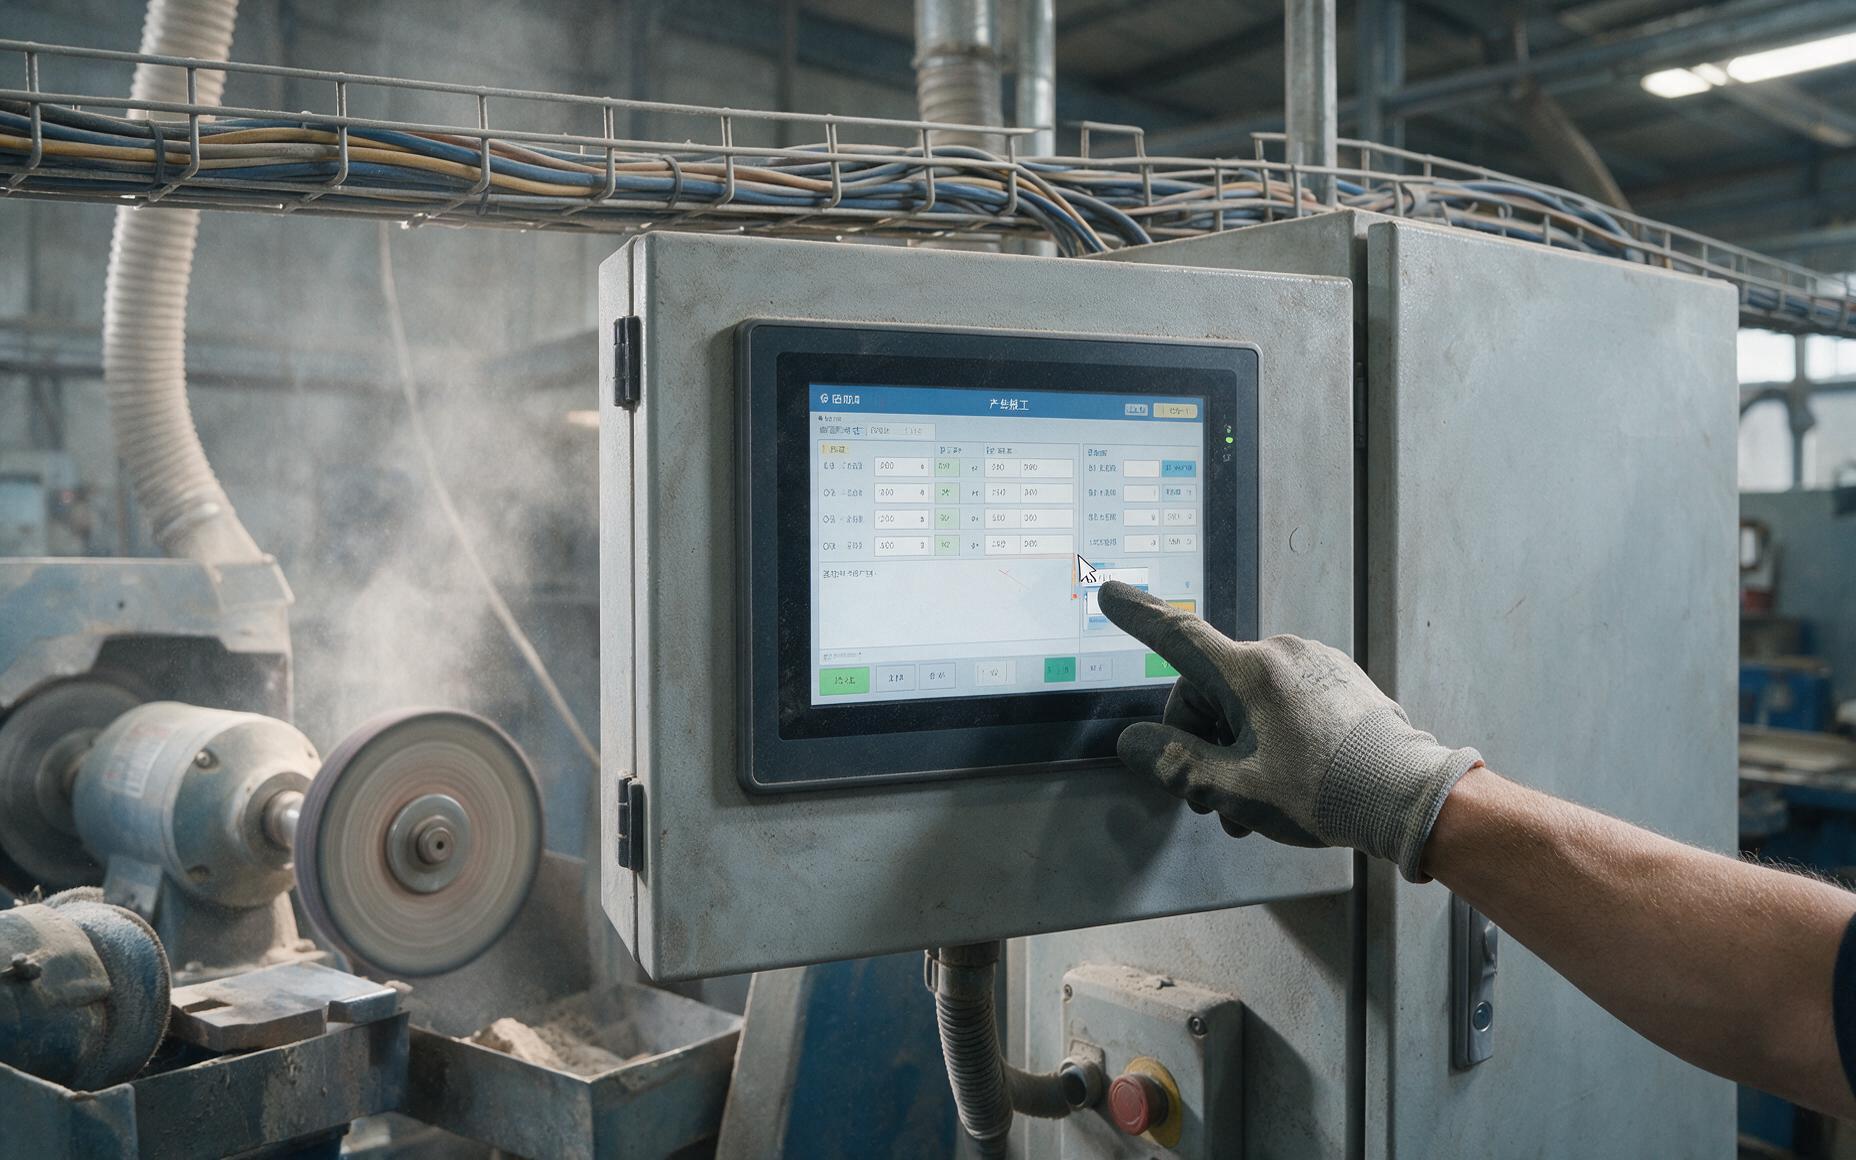
现场复盘,失灵总在工况最脏的工位先出现
把近三个月的报修记录按工位排开,规律相当一致。出问题的集中在粉尘最重、清洁最敷衍的两个工位,同一台设备换屏两周左右又出现同样的坐标漂移,故障时间点还总跟着打磨机与破碎机的启停节奏走。这说明屏本身没到该换的份上,让它失稳的是持续附着的污物和顺着线缆窜进来的电信号,换屏只是把症状往后推两周。
在五金打磨与原料配料这类持续落尘的工位,友控科技把触控面做成纯平无缝结构,整圈前面板密封到同一平面,粉尘与油污失去了可以驻留的台阶,连续三班作业后触控响应与刚上线时相差不大,工位返修也从每周数次降到个位数。
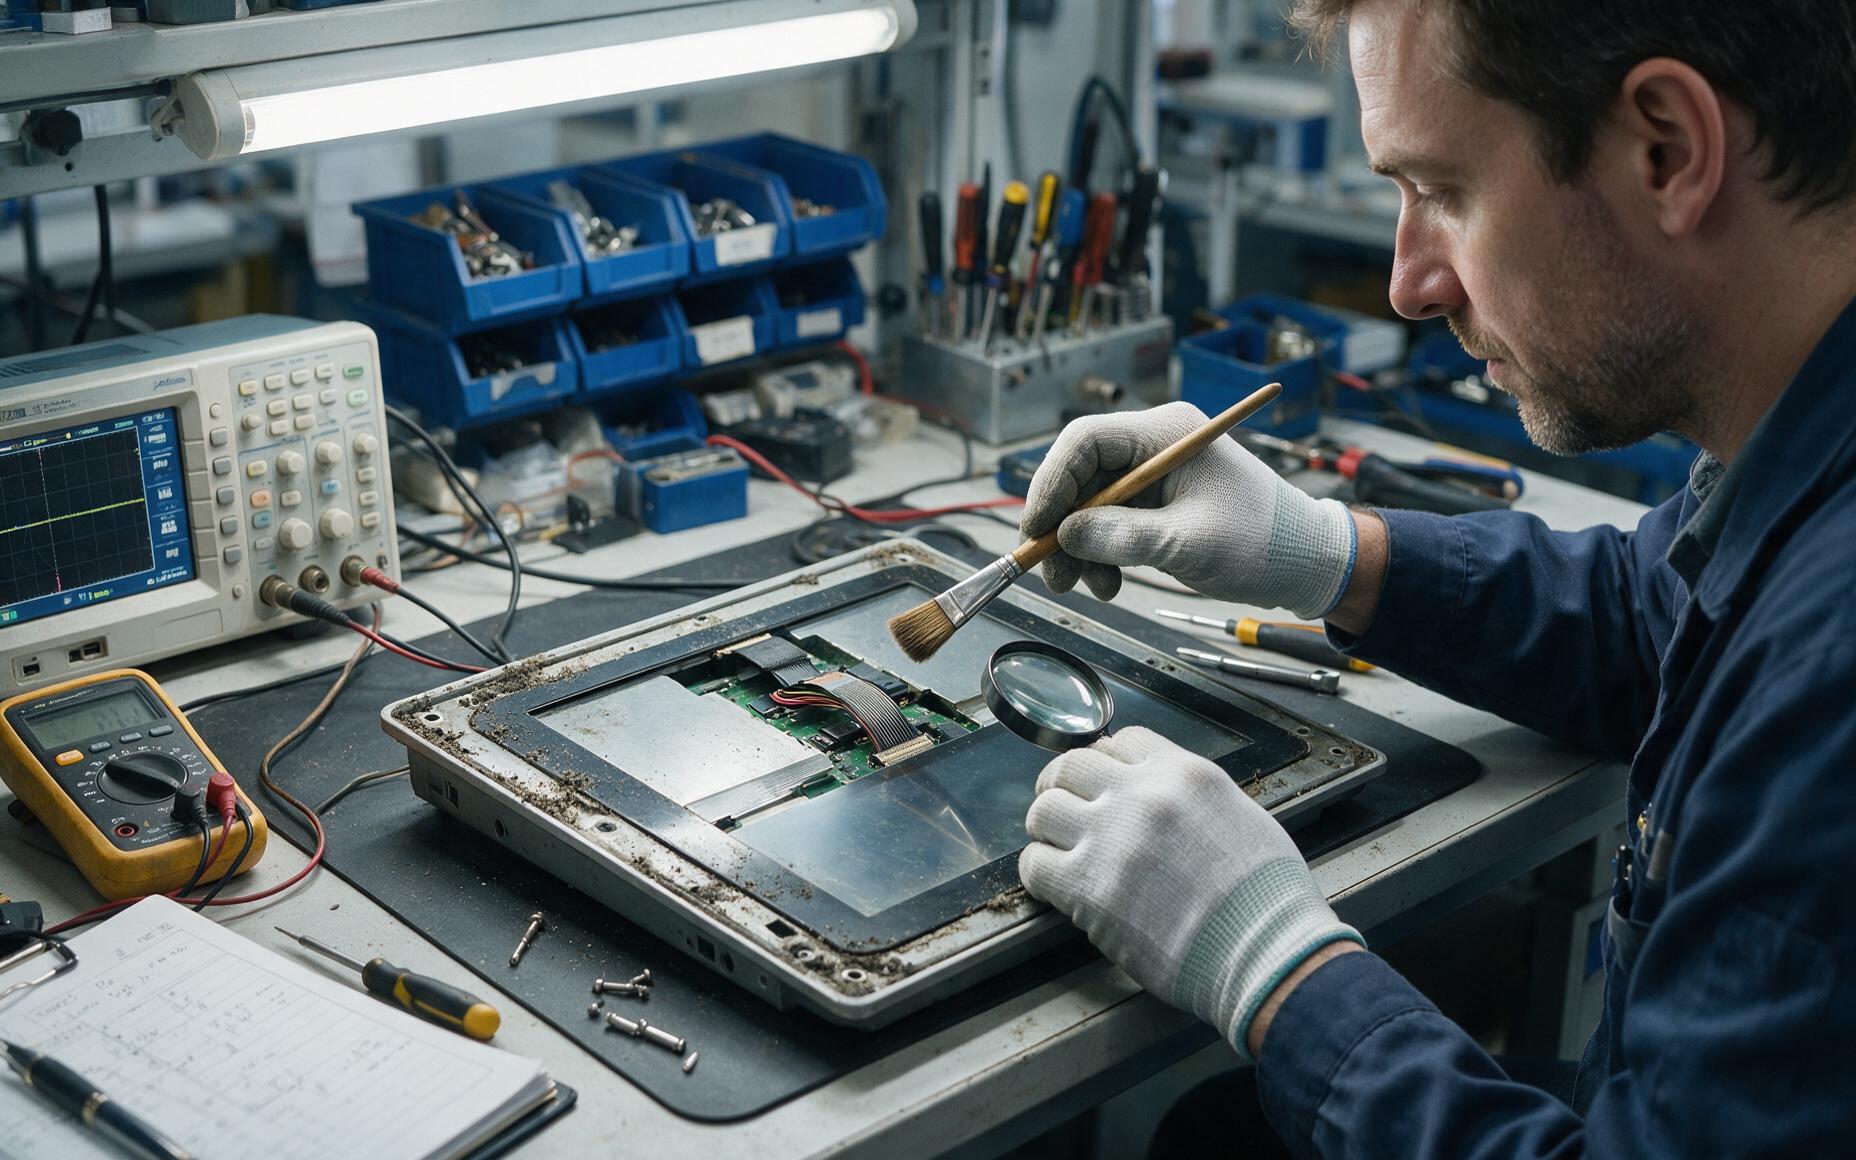
机理拆解,粉尘与干扰是怎么把触控打乱的
失效路径可以拆成两条来看。污染路径上,油污与水膜在屏面形成不稳定的导电通路,工控一体机触控屏的电容检测基线被整体抬高,坐标随之偏移、点击出现跳点,粉尘钻进边框缝隙后还会堆到排线与触控板接口,表现成局部区域彻底没反应。干扰路径上,变频器与伺服驱动器启停瞬间产生的电快速瞬变会沿信号线耦合进采集电路,轻则画面抖动、触点漂移,重则数据通讯中断,这类故障重启后常能暂时恢复,搬回实验室又不再复现。
验证环节可以对标GB/T 4208里防尘试验的等级划分,以及GB/T 17626系列对静电放电与电快速瞬变脉冲群的抗扰度要求,把整机放进粉尘与脉冲群循环里跑一轮,再看触控校准值偏移了多少。行业里还有条经验规则,温度每上升10℃寿命大约减半。现场核对时可对照现有产品资料,宽温区间、前面板防护等级与触控方式都能按工况筛选,完整参数页可查看友控P1A刷卡扫码指纹工控一体机,报工工位常用的识别模块与防护参数都列在一起,选型时不必来回翻手册。
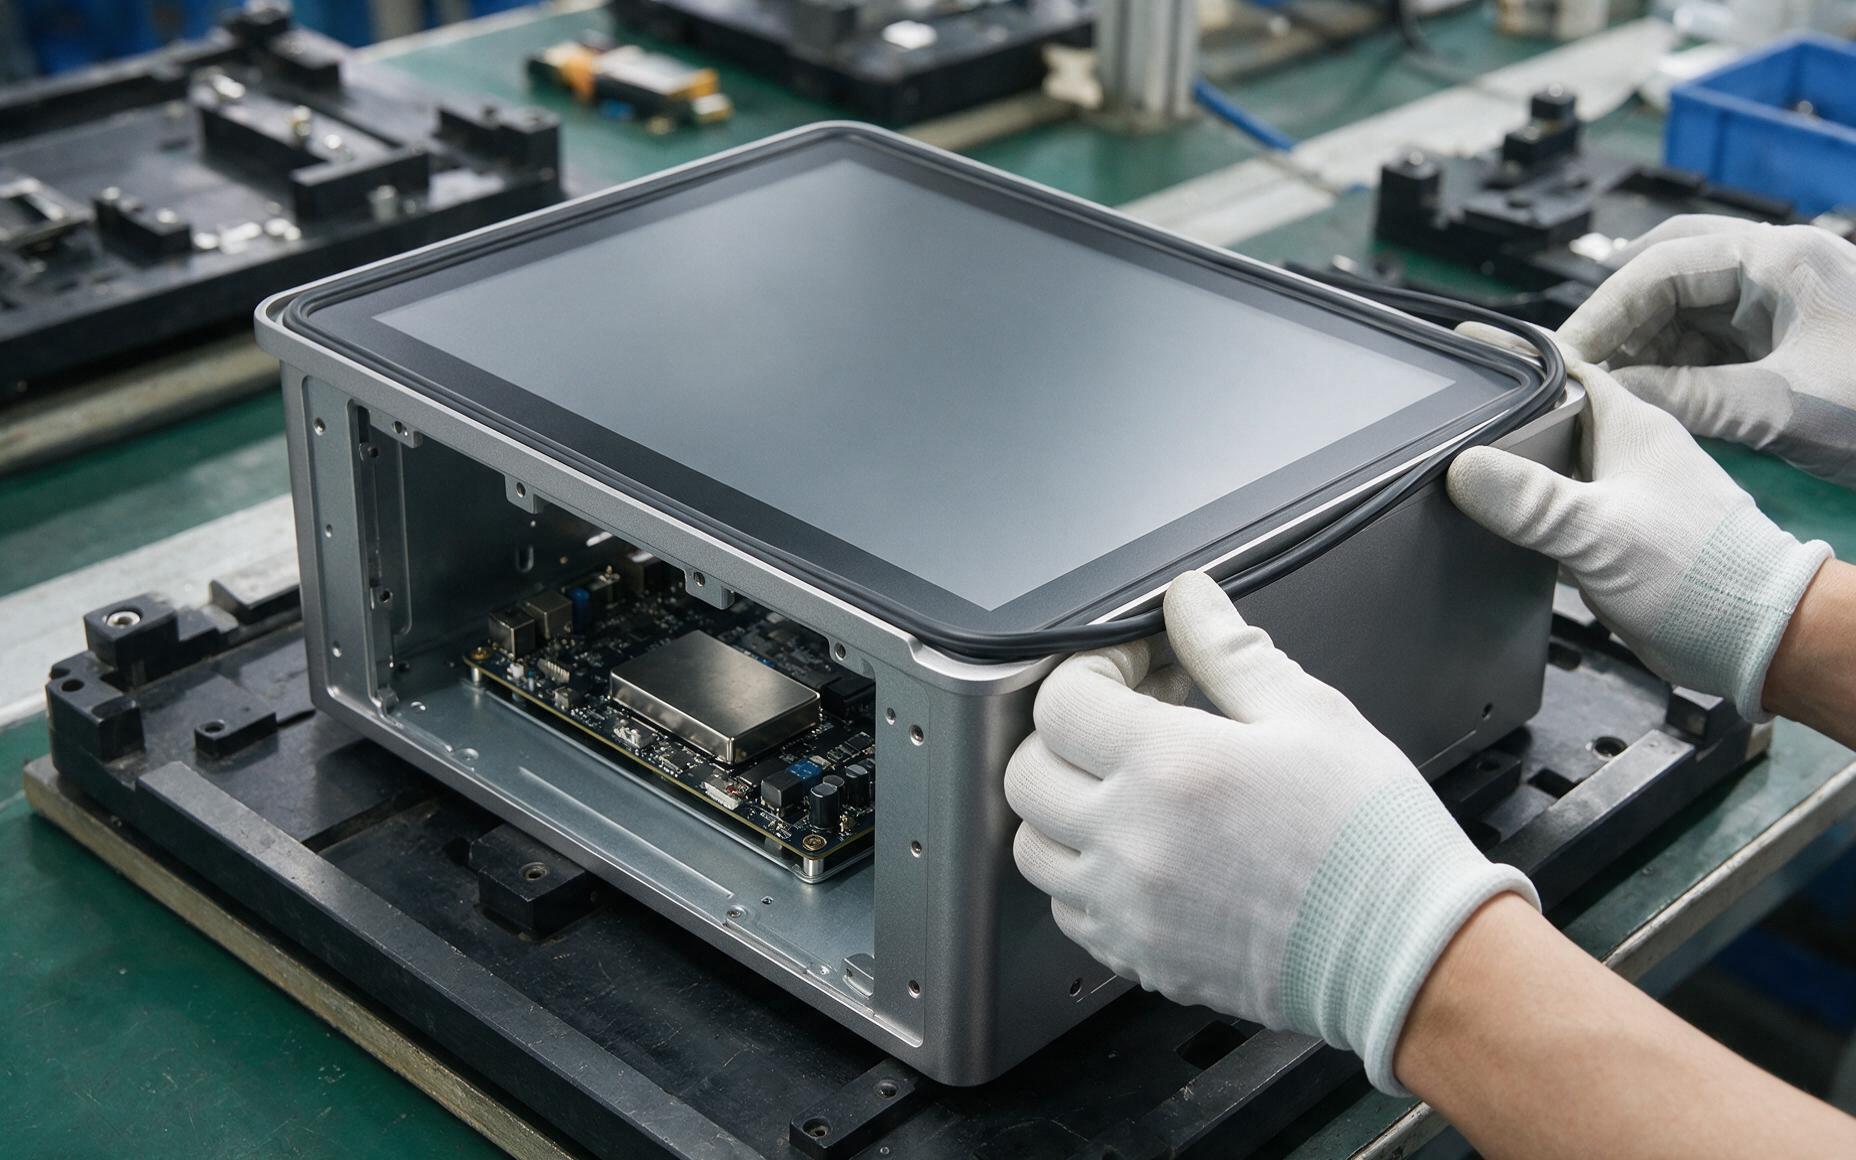
替代逻辑,把防护余量做在选型之前
为了把污染与干扰一起挡在外面,友控科技在结构与电路两侧同时做了取舍,前面板防护等级提到IP65级,主板侧加屏蔽罩与滤波处理,机身由铝合金一体成型充当散热面,取消风扇之后也就没有了吸尘入口,触控采集电路不再跟着柜内粉尘一起老化。
落到选型与安装动作上,几条硬指标值得逐字核对。前面板防护等级至少达到IP65,屏面与边框之间不留落差缝隙,触控方案按工位着装来定,戴厚手套的工位必须单独做手套触控调校。整机优先选全封闭无风扇结构,避免积尘把散热能力拖垮,夏季柜内温度按峰值预留降额空间。走线上信号线与动力线保持20厘米以上间距,屏蔽层单端接地,接地端子定期除氧化层。工控一体机触控屏上线后每月用中性清洁剂擦一次屏面边缘,这笔清洁成本比故障停线后整批换机低得多。
结语
触控失灵大多不是屏幕走到寿命尽头,而是粉尘、油污与电信号一起把检测基线推离了原位。把密封、接地与清洁当成选型和维保的前置条件,工控一体机触控屏才能在最脏的工位上守住响应速度,产线的节拍统计与追溯数据也才有可信的来源。