设备厂把显示终端装进机柜时,常见返工不是系统点不亮,而是门板合不上、接插件顶到线槽,或满载后机身过热。工业工控电脑嵌入机柜不能只按屏幕尺寸下单,开孔公差、固定受力、走线弯曲半径与排热方向必须放进同一张部署图。六步核对前置到钣金下单前,能减少到场扩孔和改线。
先把机柜内外边界画清楚
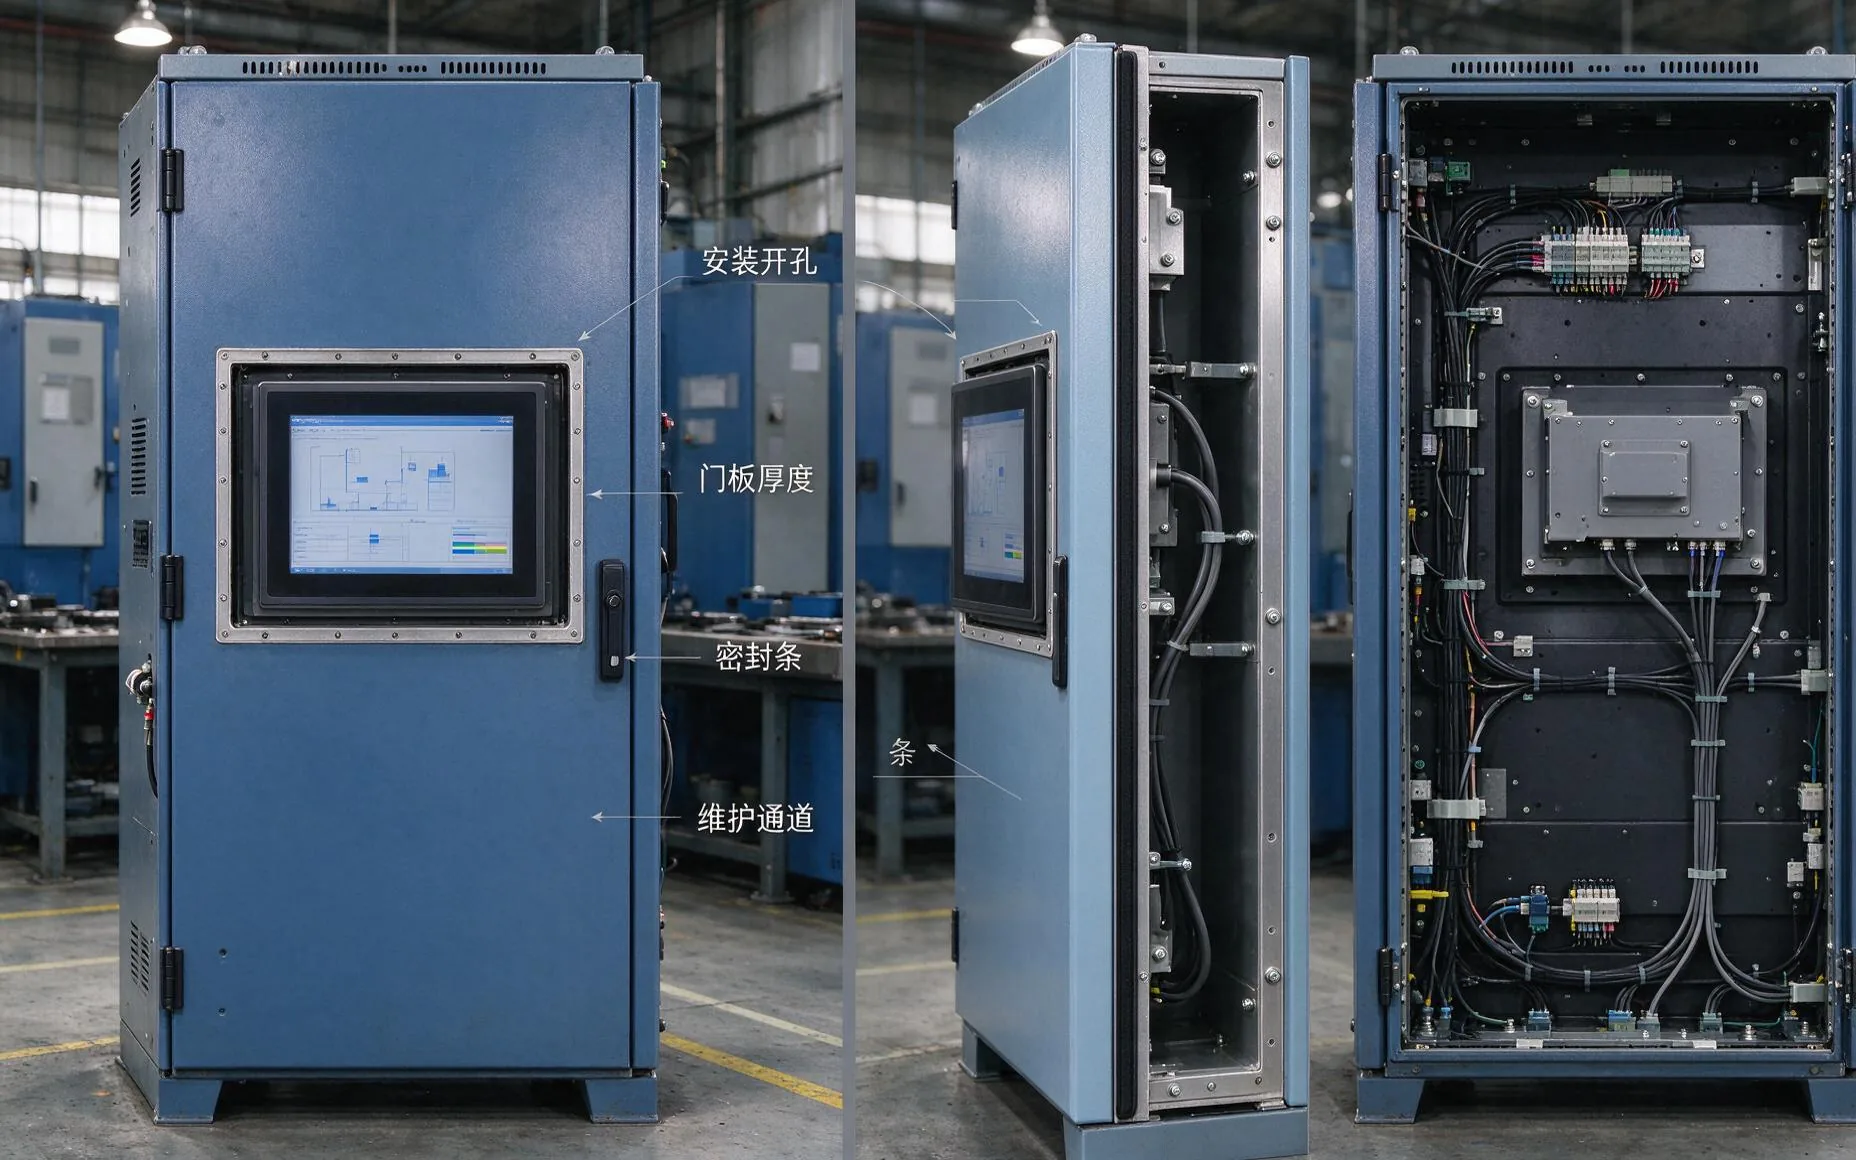
先测工业工控电脑的开孔净尺寸,记录门板厚度、四角焊缝和密封条压缩量;再确认嵌入深度,叠加计算机身、背部接头和线缆余量;还要核对维护通道,前门开启后不能遮住电源开关与常用插口。柜内要标出电源区、信号区和发热部件位置。若上方紧邻变频器或电源模块,应留出隔热距离,避免热风包住机身。安装图给出正视、侧视和背部走线视图,钣金、装配与电气人员使用同一版尺寸。
六步部署要核到接头与受力
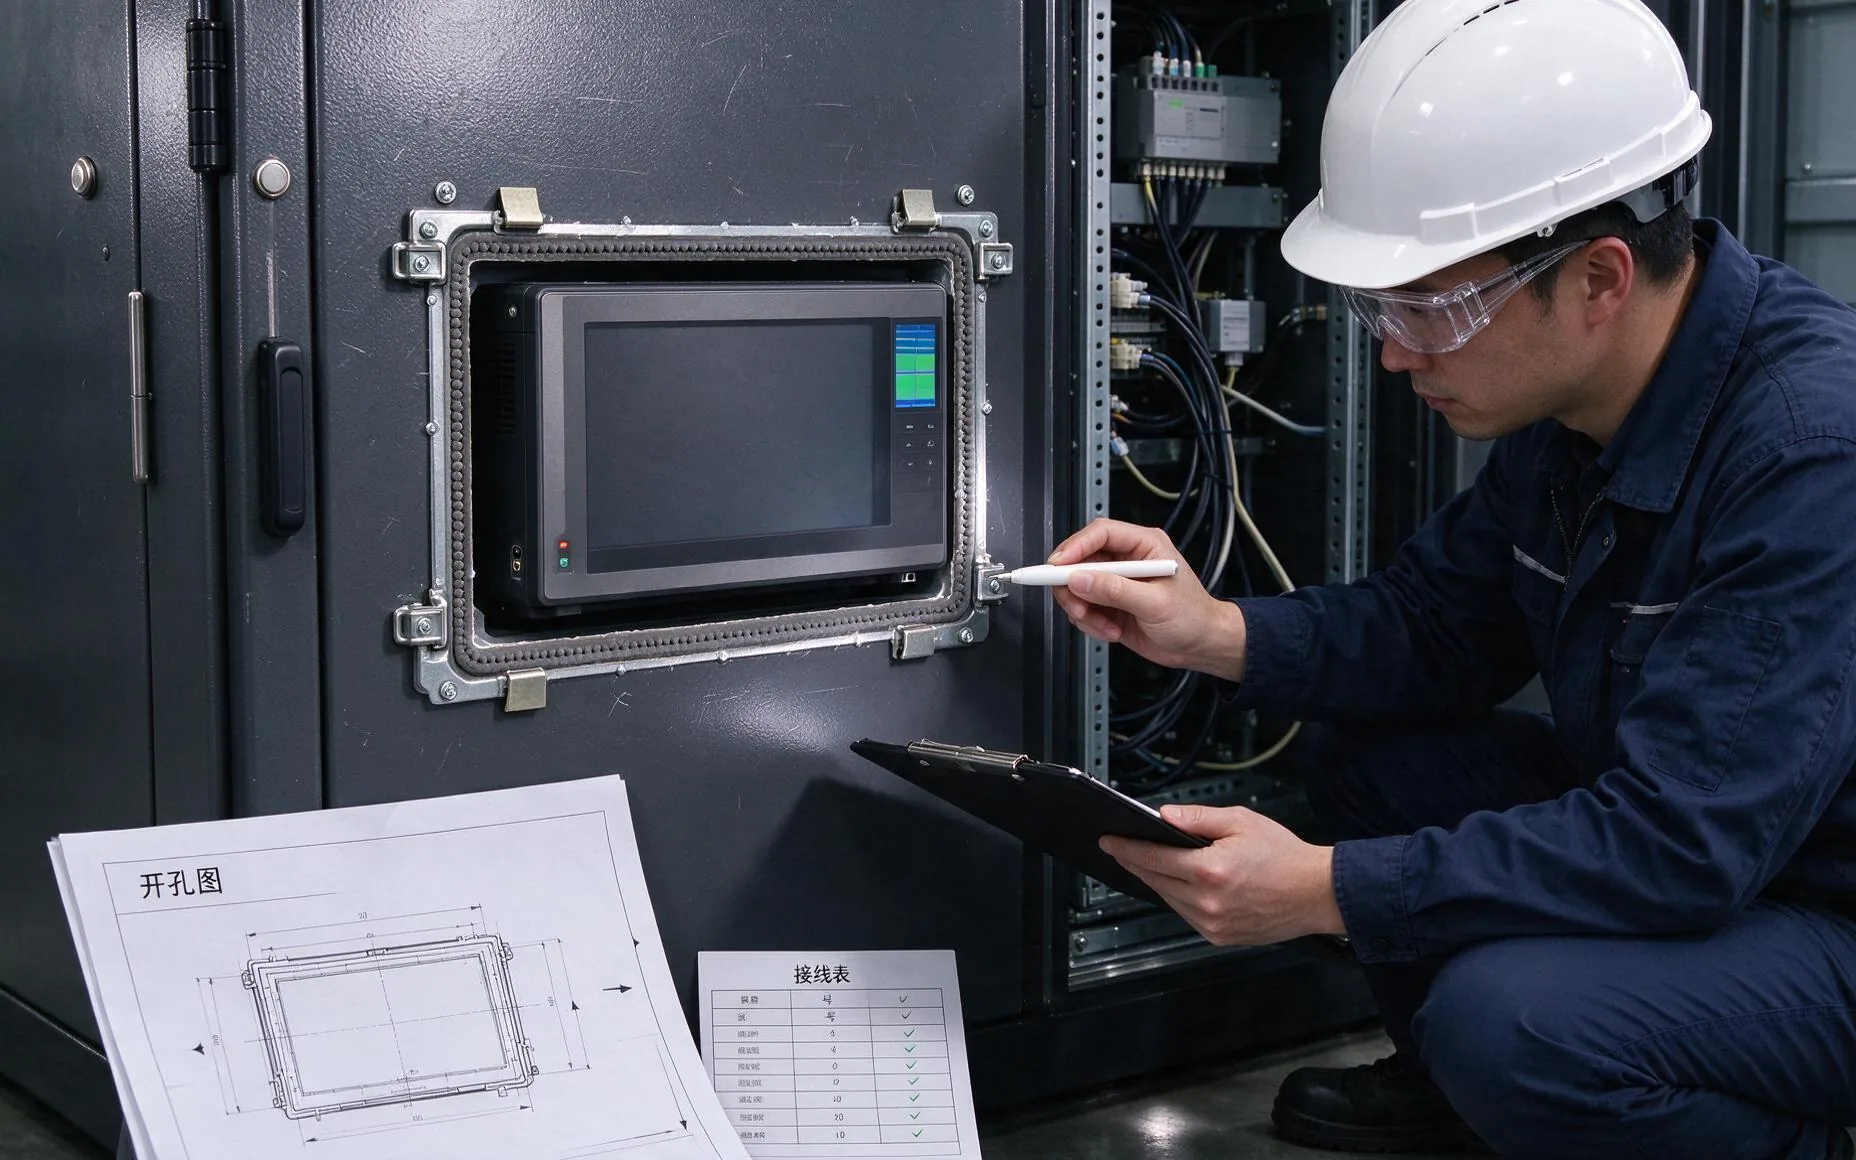
随后检查固定方式,外嵌结构的承力点应落在柜门面板上,不能只靠前框压紧;再核对开孔与密封面,毛刺、翘边会让压条受力不均;最后做通电联调,交付开孔图与接线表。针对装配现场反复拆测的痛点,友控科技在外嵌结构中统一前框、卡扣与背部空间关系,便于工程人员按面板厚度核对安装余量,并把维护操作面留在柜门外侧。
选型清单可把友控G1A外嵌壁挂/桌面工业控制一体机纳入结构核对项,但页面参数仍需与实测图纸交叉确认。重点不是多一种安装名称,而是同一种机身能否覆盖本项目的门板厚度、可视角度和外设接头。采购下单前应锁定端口方向与线缆长度,防止标准线到场后因弯折空间不足临时换线。
接口位置决定现场走线质量
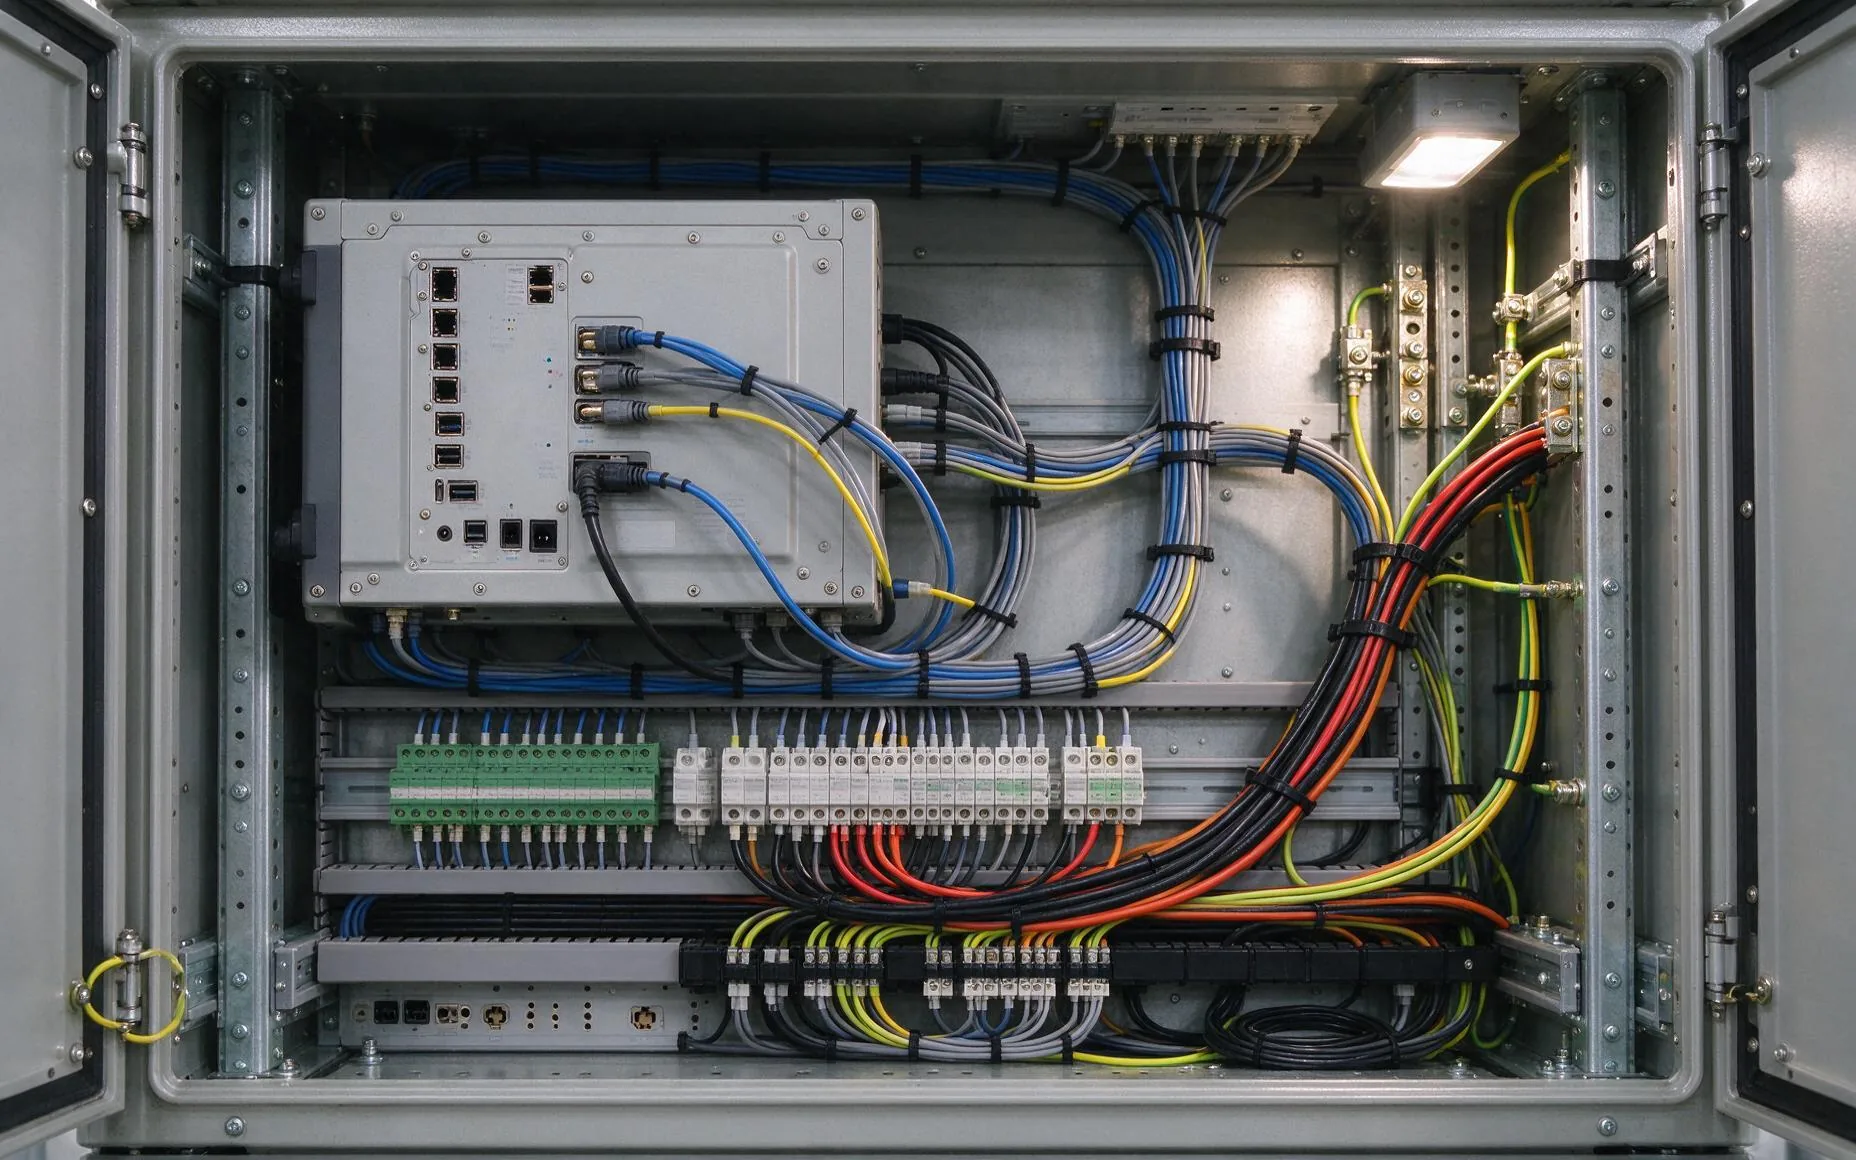
网口、串口、供电与显示输出要按信号类型分区整理,动力线和通信线不要捆在同一束。针对柜内插口密集、检修易误碰邻线的问题,友控科技在接口布局上保留插拔与标识空间,便于按接线表逐根核对。工程侧还应检查端子锁紧、屏蔽接地和备用端口防尘,线缆标签标明设备编号与去向,换件时不必沿线槽追线。
环境适配要结合柜体真实热边界。工业工控电脑先测柜外温度,再在处理器、存储和屏幕同时负载时记录柜内温度;散热孔前方不能被线槽挡住,擦拭液与粉尘不能沿面板缝隙进入。触控位置应避开强反光,戴手套时需验证按键有效面积。工业工控电脑的接口数量并非越多越好,够用、易接线、能固定,才利于长期维护。
联调验收保留可复查的数据
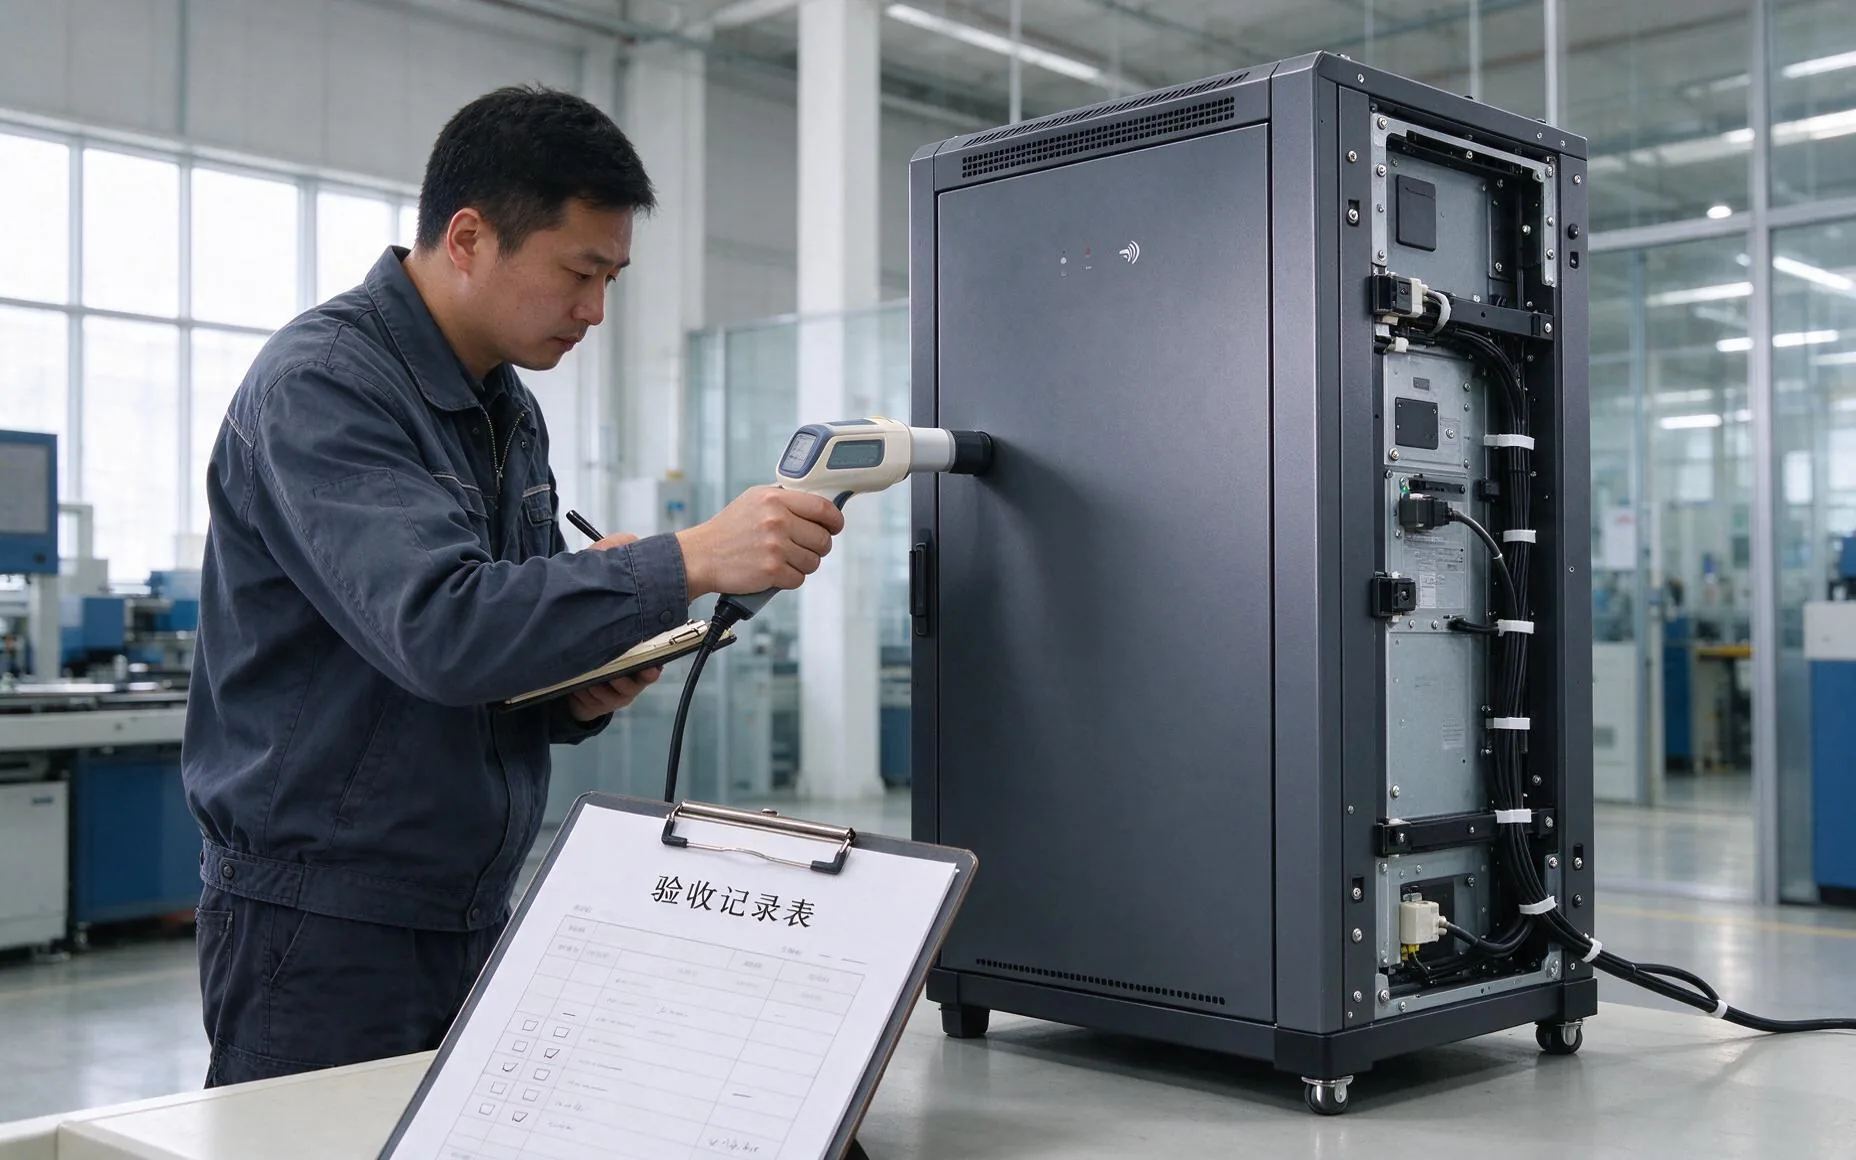
通电后先核对系统盘、网络地址和外设识别,再连续运行实际业务,观察触摸响应、网络重连与异常断电后的启动状态。热测试要覆盖柜门关闭和周围设备同时工作的情形,记录进风区、背部壳体及柜顶温度。验收照片应包含开孔尺寸、背部走线和固定卡扣,不能只有一张正面点亮图,否则后续移位或换柜时缺少依据。
交付文档列明机柜编号、面板厚度、线缆规格、备用端口和清洁周期,让装配与运维共同签认。工业工控电脑部署完成后,首月复查卡扣紧固、接插件松动和温升变化;新增发热设备或改变线槽走向时,应重新核对散热余量,不能沿用初次验收结论。
结语
机柜嵌入部署的关键,是把开孔、深度、固定、接口、散热和验收串成闭环。六步并非增加流程,而是让钣金加工与电气接线提前共享约束。现场按图安装、按表联调、按记录复查,能把多数返工挡在设备进厂之前,也为后续扩线和换件留下清晰边界。