老旧产线增加数据采集与看板点位时,改造工程师常遇到三种尺寸并存:操作箱需要小屏,设备面板需要中屏,线边看板又需要大屏。工业显示器生产厂家的对接若只停留在报价与交期,孔位、视频输入和支架差异会留到安装当天暴露。更稳妥的顺序是先统一点位条件,再做样机联调,最后按工位族分批复制,避免每台都重新开孔和排线。
先按工位族建表,别用尺寸代替点位图
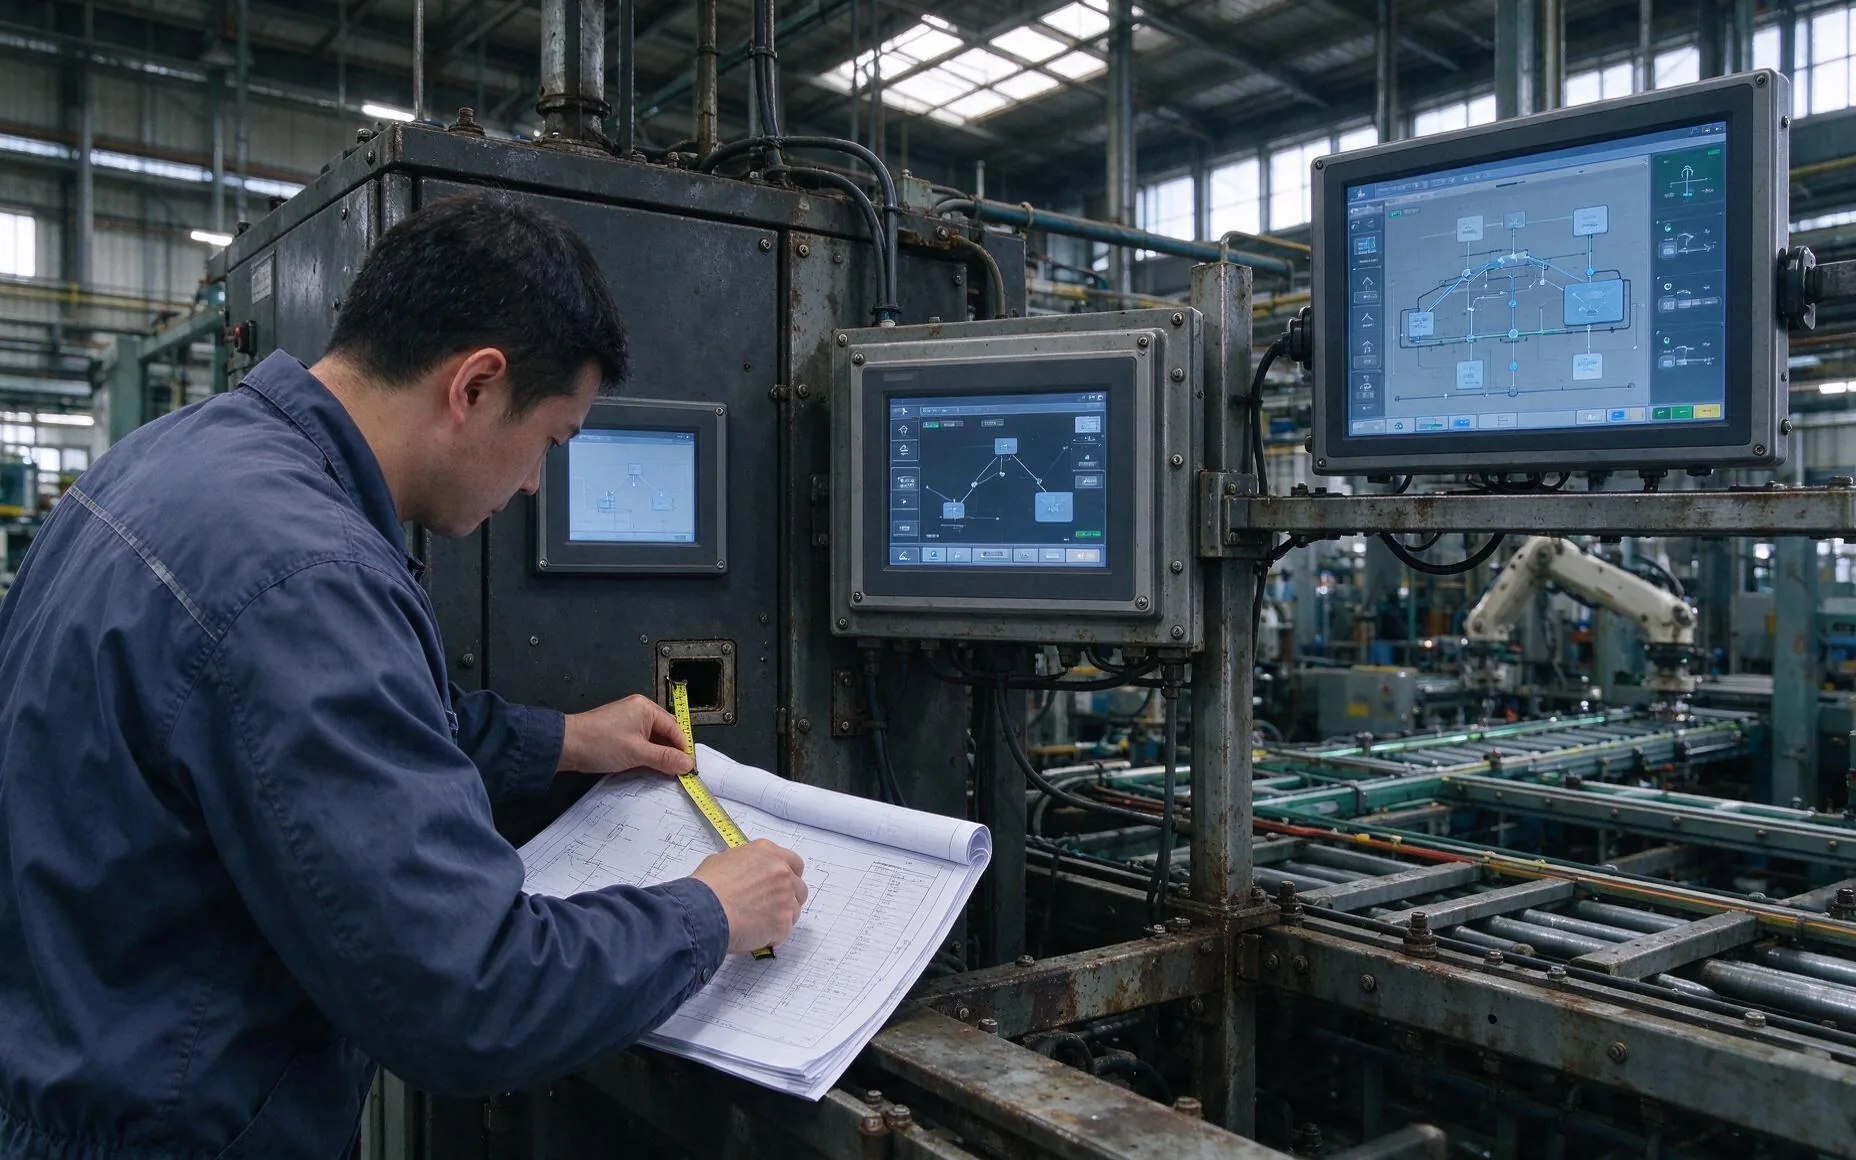
现场清点应逐台记录柜体开孔、可视距离、操作姿态、清洁方式和供电位置,并把相似点位归为同一工位族。尺寸只描述屏幕,不能说明边框能否盖住旧孔、背部接头是否撞到线槽,以及戴手套时能否准确点选。与工业显示器生产厂家对接时,可提交一张点位表和正视、侧视、背视照片,表中补上旧孔长宽、柜板厚度、门内深度、预计走线方向。每种工位族再确定一个基准点位,由设备、生产和信息人员共同签认。
开孔与固定方式,要在下单前闭环
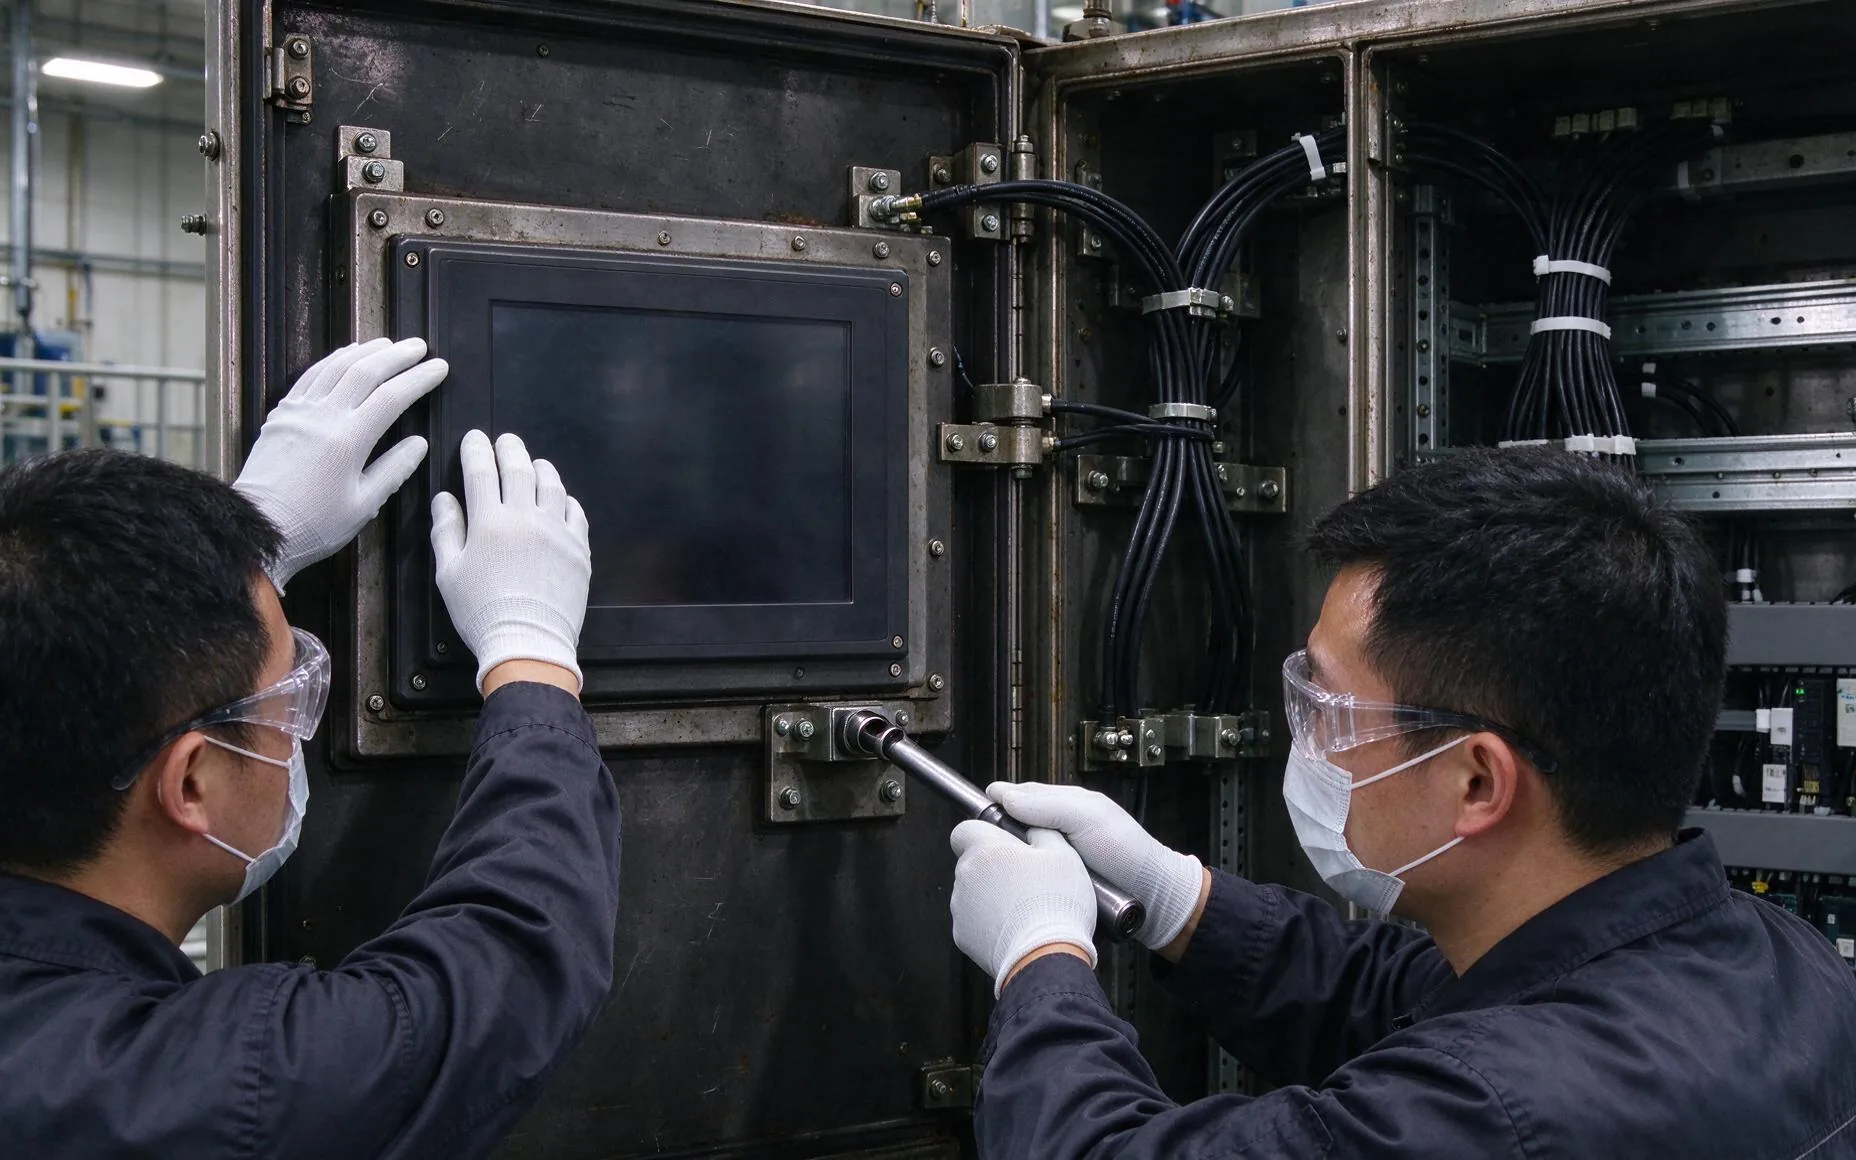
旧柜扩孔容易碰到原有线束,孔位缩小又可能留下缝隙,因此不能只核对标称尺寸。样机到货后,应保留柜门、密封条与相邻按钮,实测前面板覆盖范围、背部弯曲半径和工具操作空间;壁挂点位还要检查支架承载、墙面基层及检修翻转角度。针对旧柜改孔与前面板积尘的痛点,友控科技将开孔尺寸、密封压边和安装方向纳入同一核对项,便于按点位区分边框与固定方式。若设备存在持续振动,需把紧固件、防松标记与线缆承力一起验收,不能让接头承担线束重量。只有基准点位通过开关门、清洁和拆检演练,才把同一安装图发放给其余点位。
信号与供电联调,覆盖最长链路
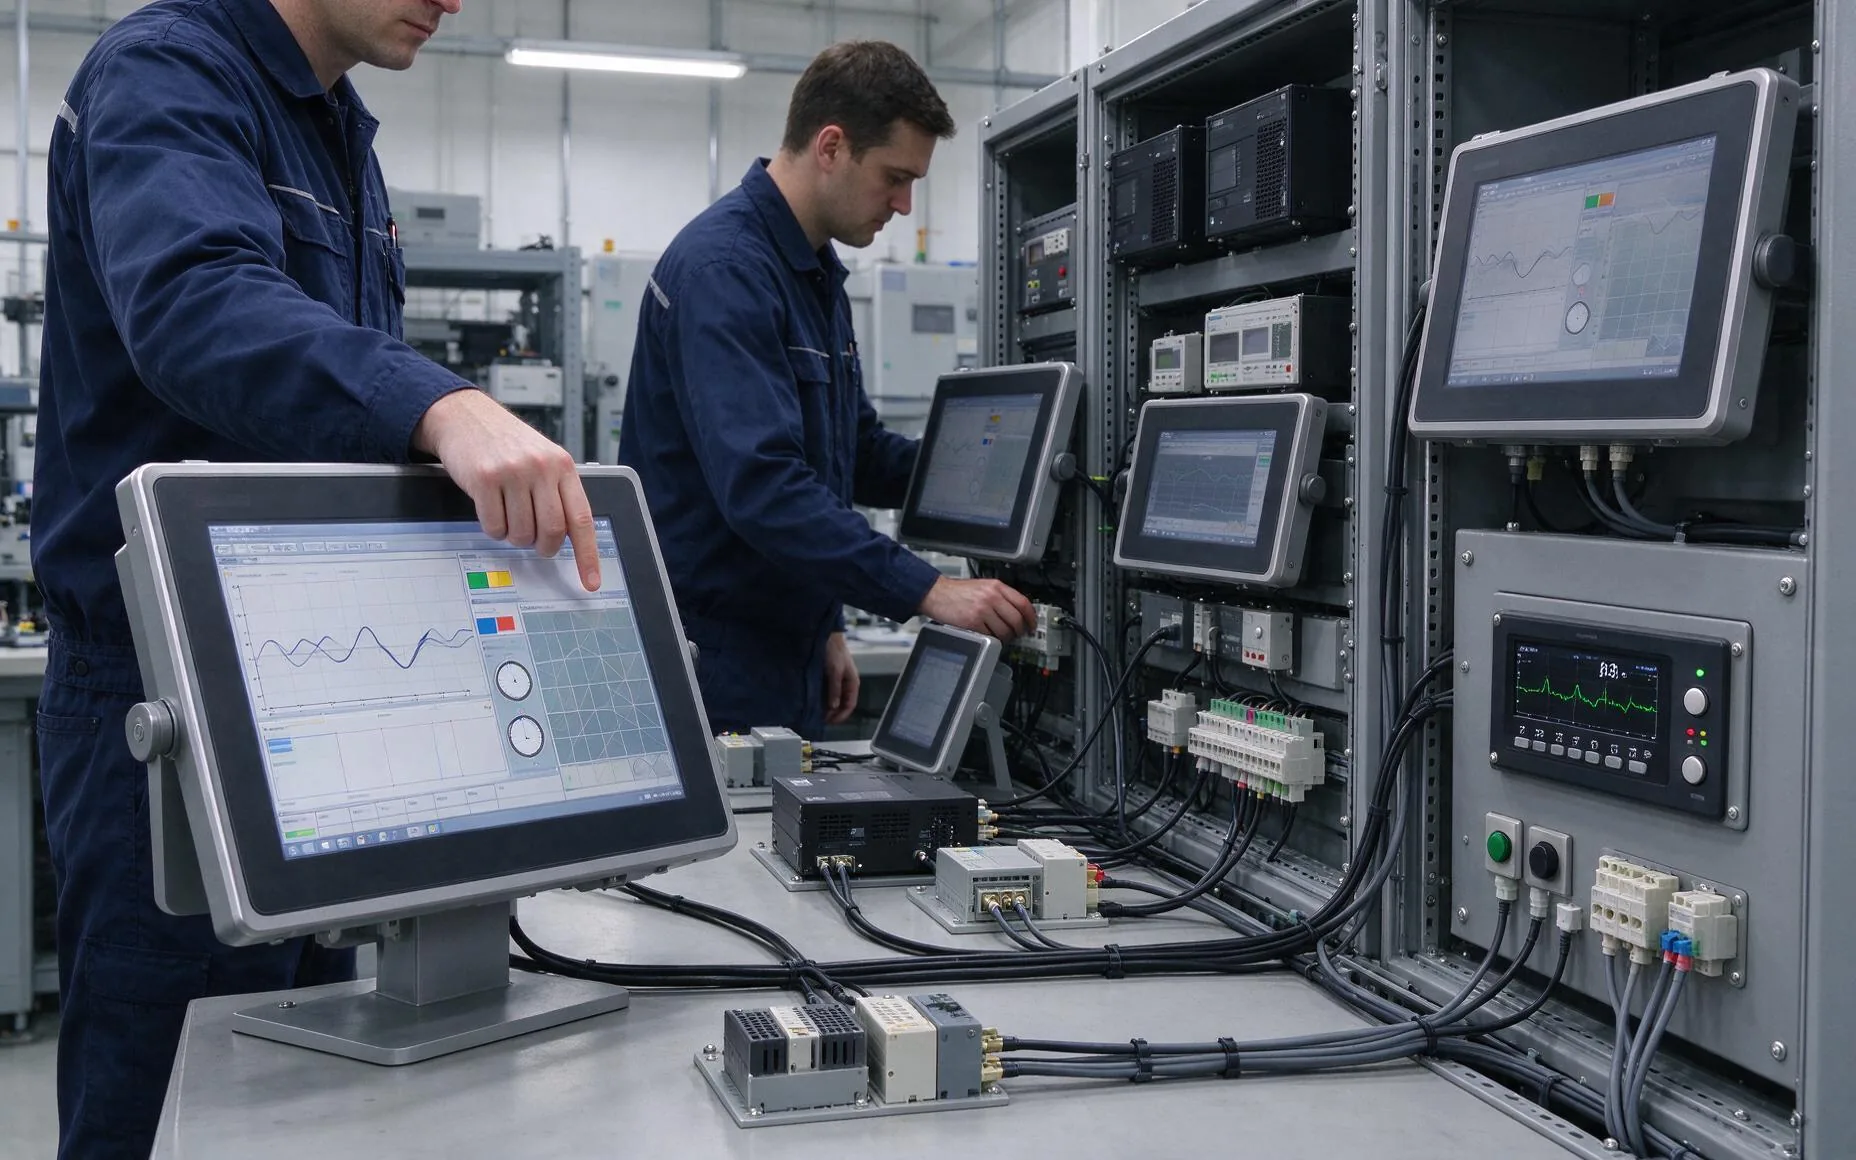
多尺寸混装最容易漏掉的是链路差异。视频线从几米延长到十几米后,分辨率、刷新率与转接器供电都可能影响画面;触控延长线经过拖链或贴近动力线时,也要验证连续操作是否稳定。联调应选距离最远、干扰条件较复杂的点位,带着实际主机、交换设备和电源同时运行,记录冷启动、断电恢复、画面切换及长时间触摸结果。USB、串口和网口分别接什么外设,要在接线表写清去向与备用数量,不能到现场再增加转接。窄边机柜与面板嵌入项目可将友控G1N窄边框工业触摸显示器纳入样机核对,把安装、接口与系统识别放在同一轮验证。若多个点位输入规格不同,应分别保留配置表,不以一台点亮替代全线通过。
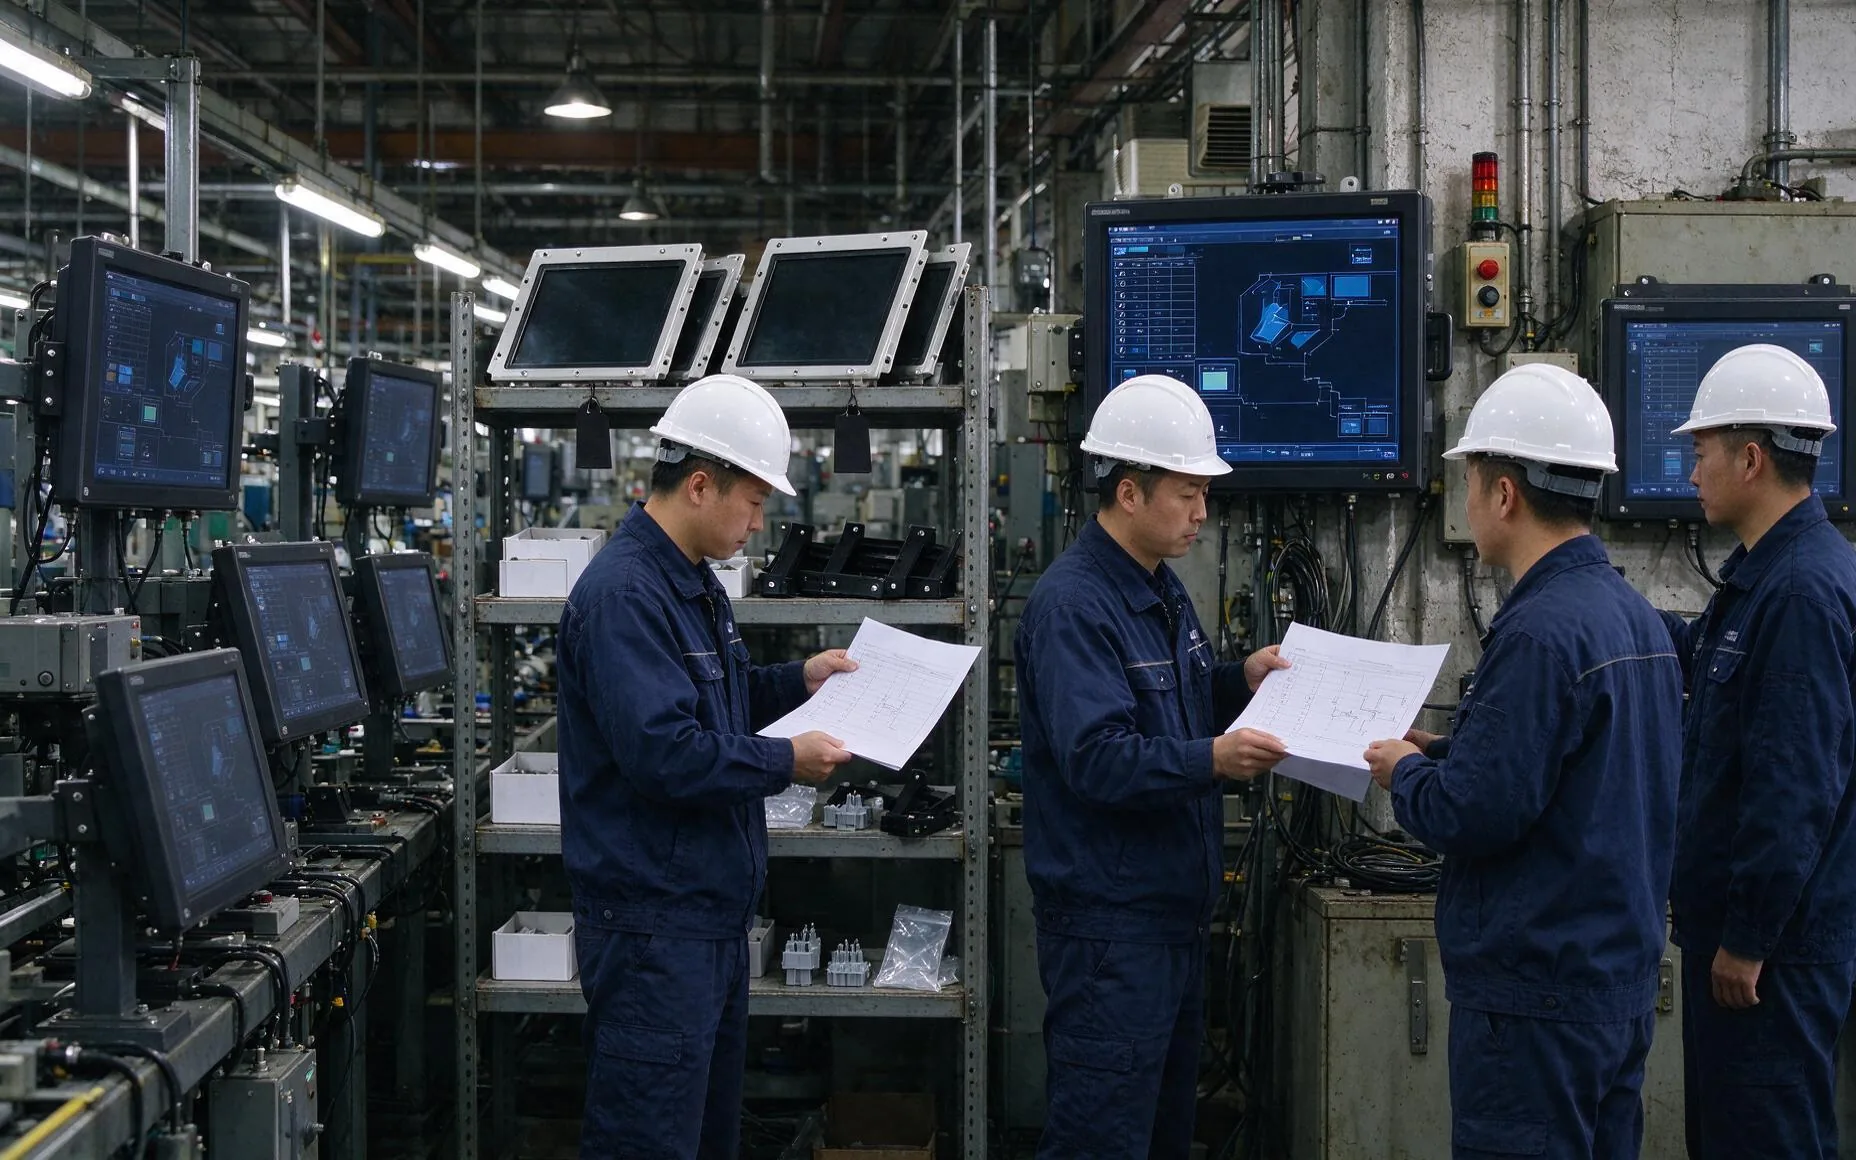
分批复制与备件,决定后续维护节奏
样机通过后仍不宜一次铺满全线。可先选一个班组跑完交接班、清洁、报警查看和异常断电,确认屏幕内容没有因尺寸变化出现按钮过小、列表遮挡或字体不清。与工业显示器生产厂家确认批量交付时,还应锁定固件版本、接口配置、安装附件和替换流程,避免同尺寸不同批次带来重复调试。在批量交付的版本核对环节,友控科技按点位整理接线与装机资料,帮助维护人员用同一清单复核替换件。备件不必简单按整机数量平均配置,而要结合工位族、故障影响与拆装难度安排;替换后则需重新核对画面、触控、固定和系统识别。每批安装保留问题清单,下一批更新图纸和验收记录,才能把返工消化在复制之前。
结语
多尺寸混装不是把不同屏幕装到旧产线上,而是重新整理点位、链路和维护边界。改造团队先用真实工况建立工位族,再按基准样机验证安装、信号、供电与操作,最后分批复制并留存版本记录。把这些条件写进对接与验收清单,能减少现场改孔、重复布线和跨班排障,让后续扩展有据可查。