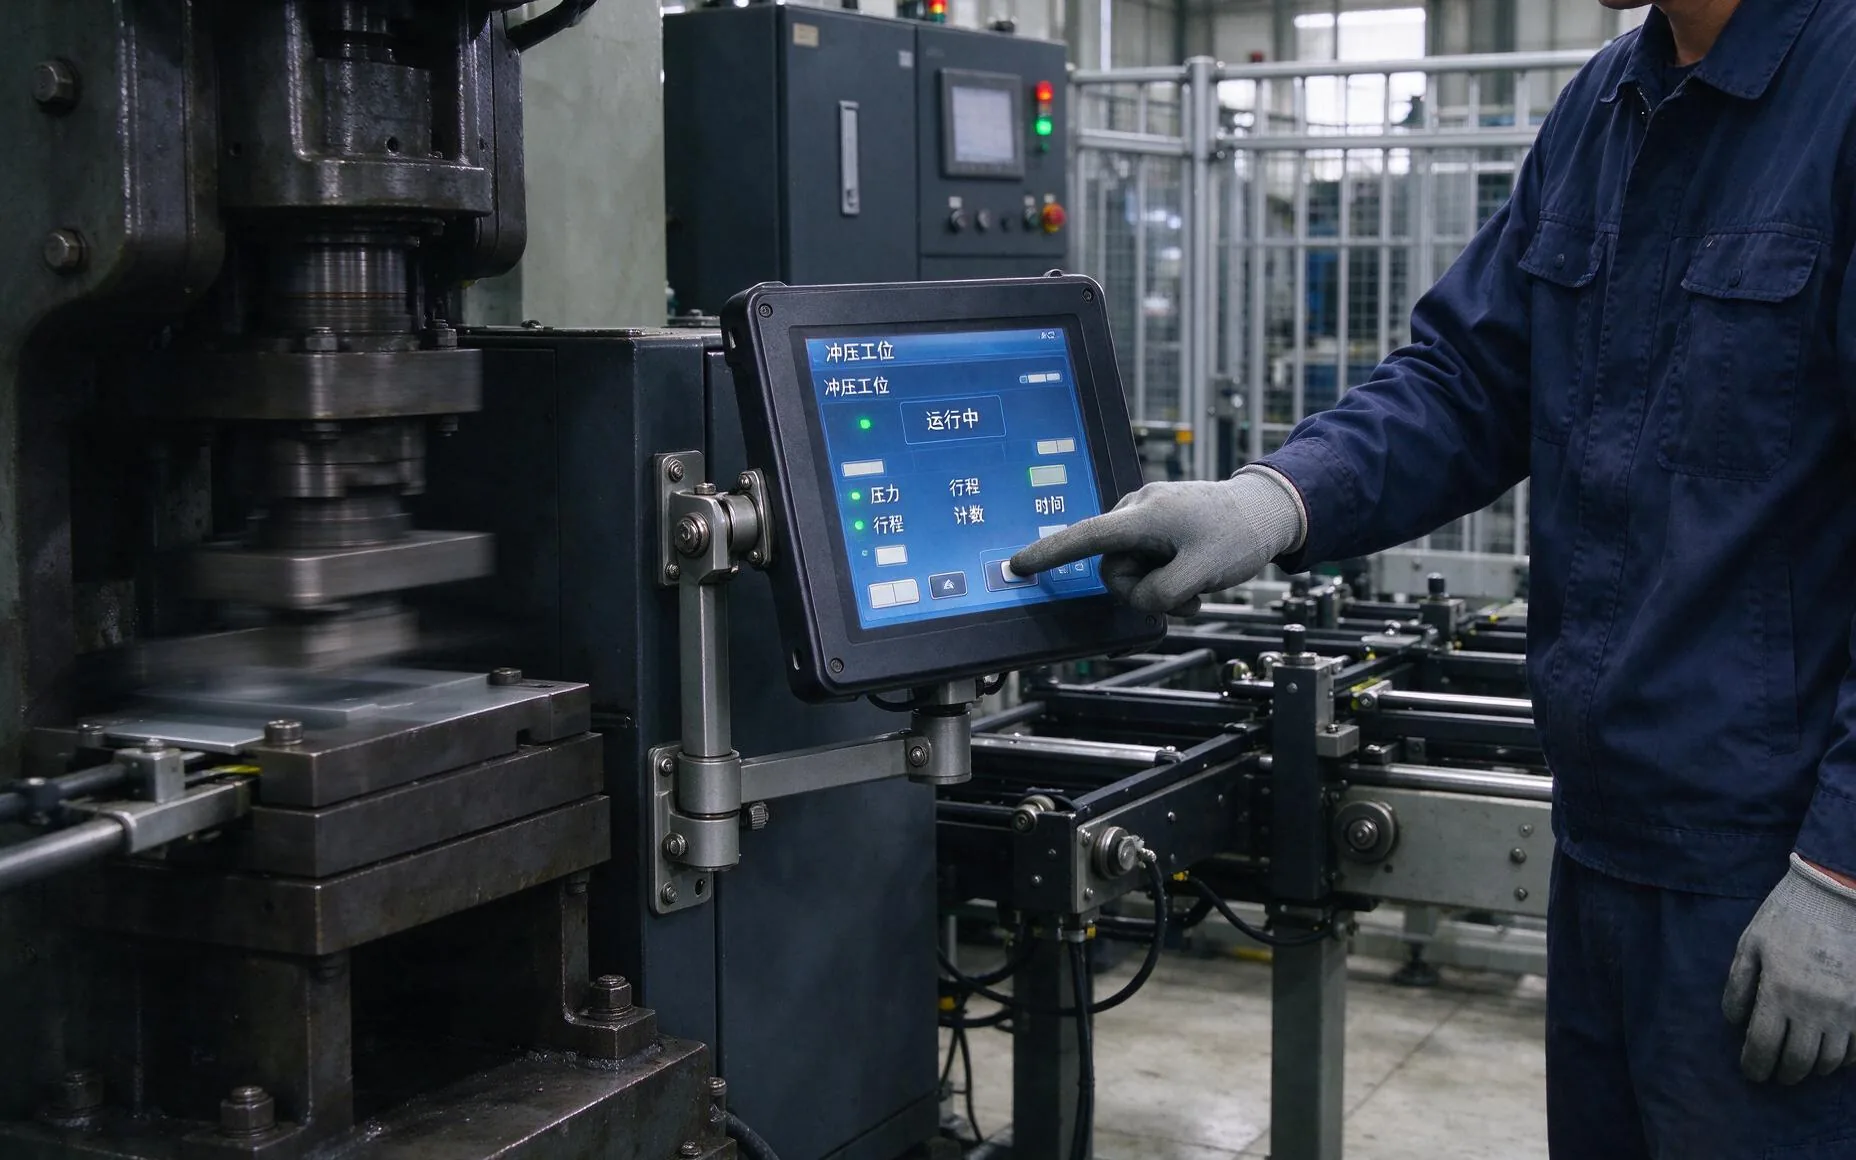
冲压、注塑和振动送料设备旁的触摸终端,常见一种不容易复现的故障:刚开机时点位准确,运行几个小时后点击开始偏移,戴手套时更明显,停机冷却后又恢复正常。现场往往先换屏,问题却依旧。10.4寸工业触摸显示器在振动工位的点偏,要先分清支架共振、接插件松动与触控层形变,不能只盯屏体本身。
振动先经过支架,再传到触控层
设备振动通过地面、控制柜和悬臂支架逐级传递,支架长度、壁厚与固定方式决定放大倍数。共振时,屏体与安装板之间产生微小相对位移,触控层的压合状态随之变化;接插件也会因反复微动出现接触电阻波动。操作工感到的“点偏”,有时是坐标漂移,有时是触点被判定在相邻区域,两者排查方向并不相同。
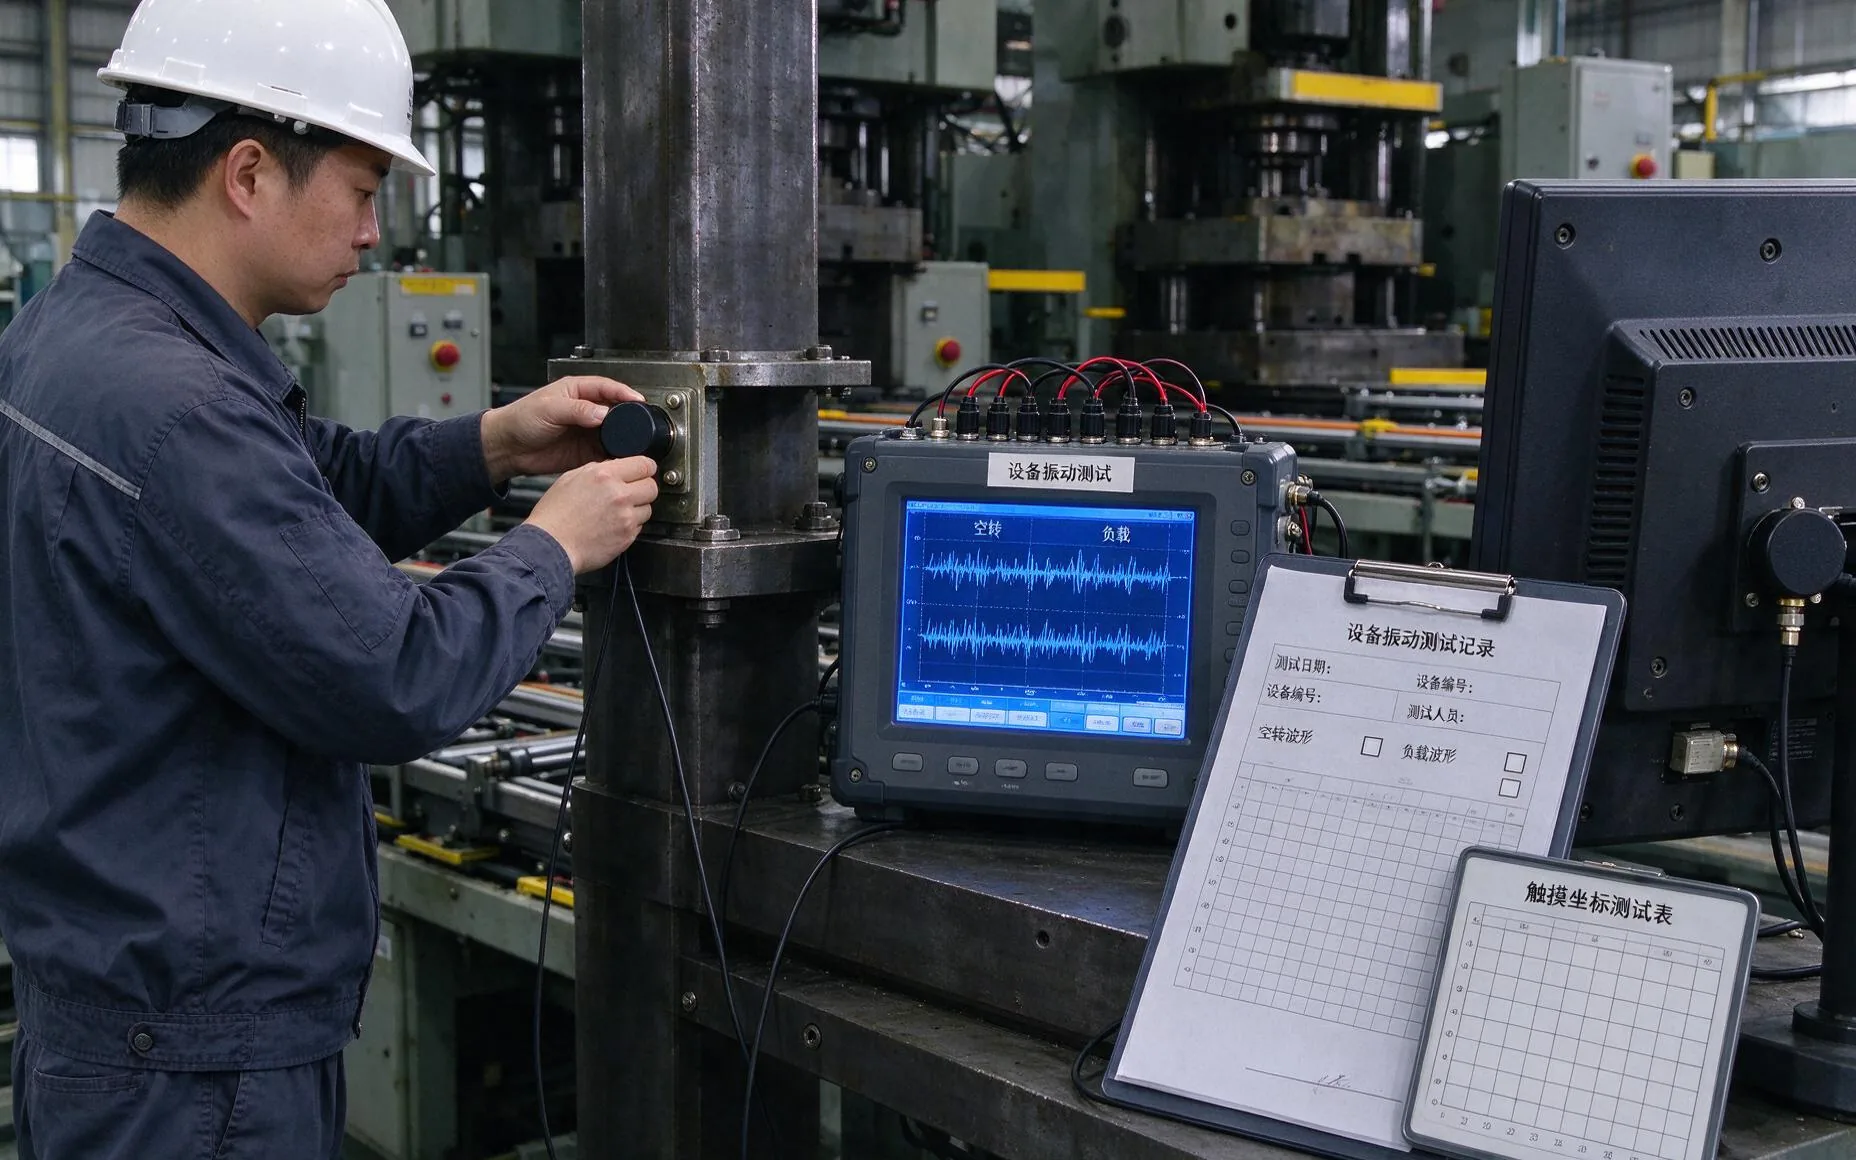
测量时可在支架根部与屏体背面各贴一个加速度传感器,分别记录设备空转、负载运行和启停瞬间的数据,同时用画线测试记录触点偏移方向。若屏体背面振幅明显高于支架根部,优先检查悬臂刚度和紧固件;若振幅接近但触点仍漂移,再检查触控层压合与排线固定。
针对振动工位的固定安装需求,友控G2A系列采用全铝合金机身与嵌入式安装结构,机身与面板的连接点数量更少,便于把支架刚度、接地与线缆固定一起核对。10.4寸档位可按柜体开孔与操作距离选型,避免用小尺寸支架硬撑大屏体。
支架共振和触控层松动要分开验证
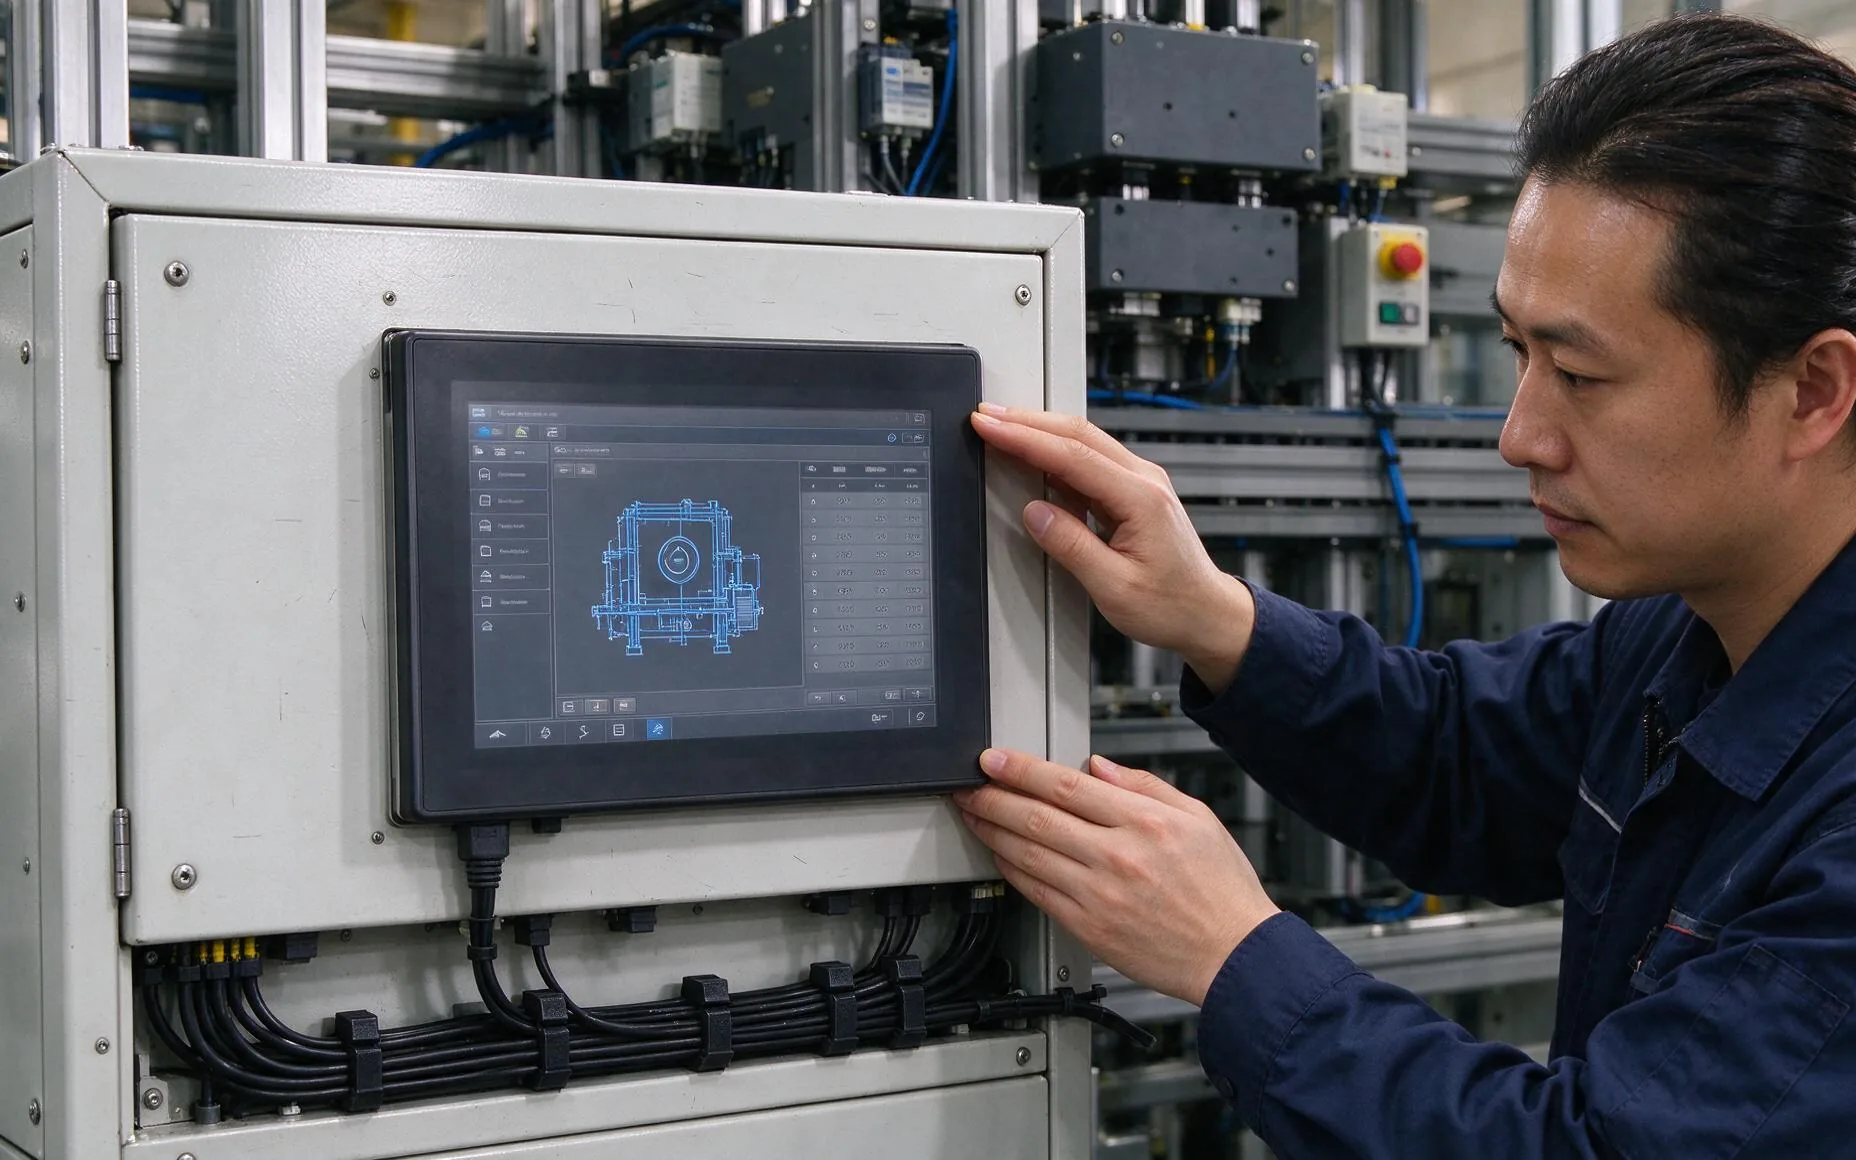
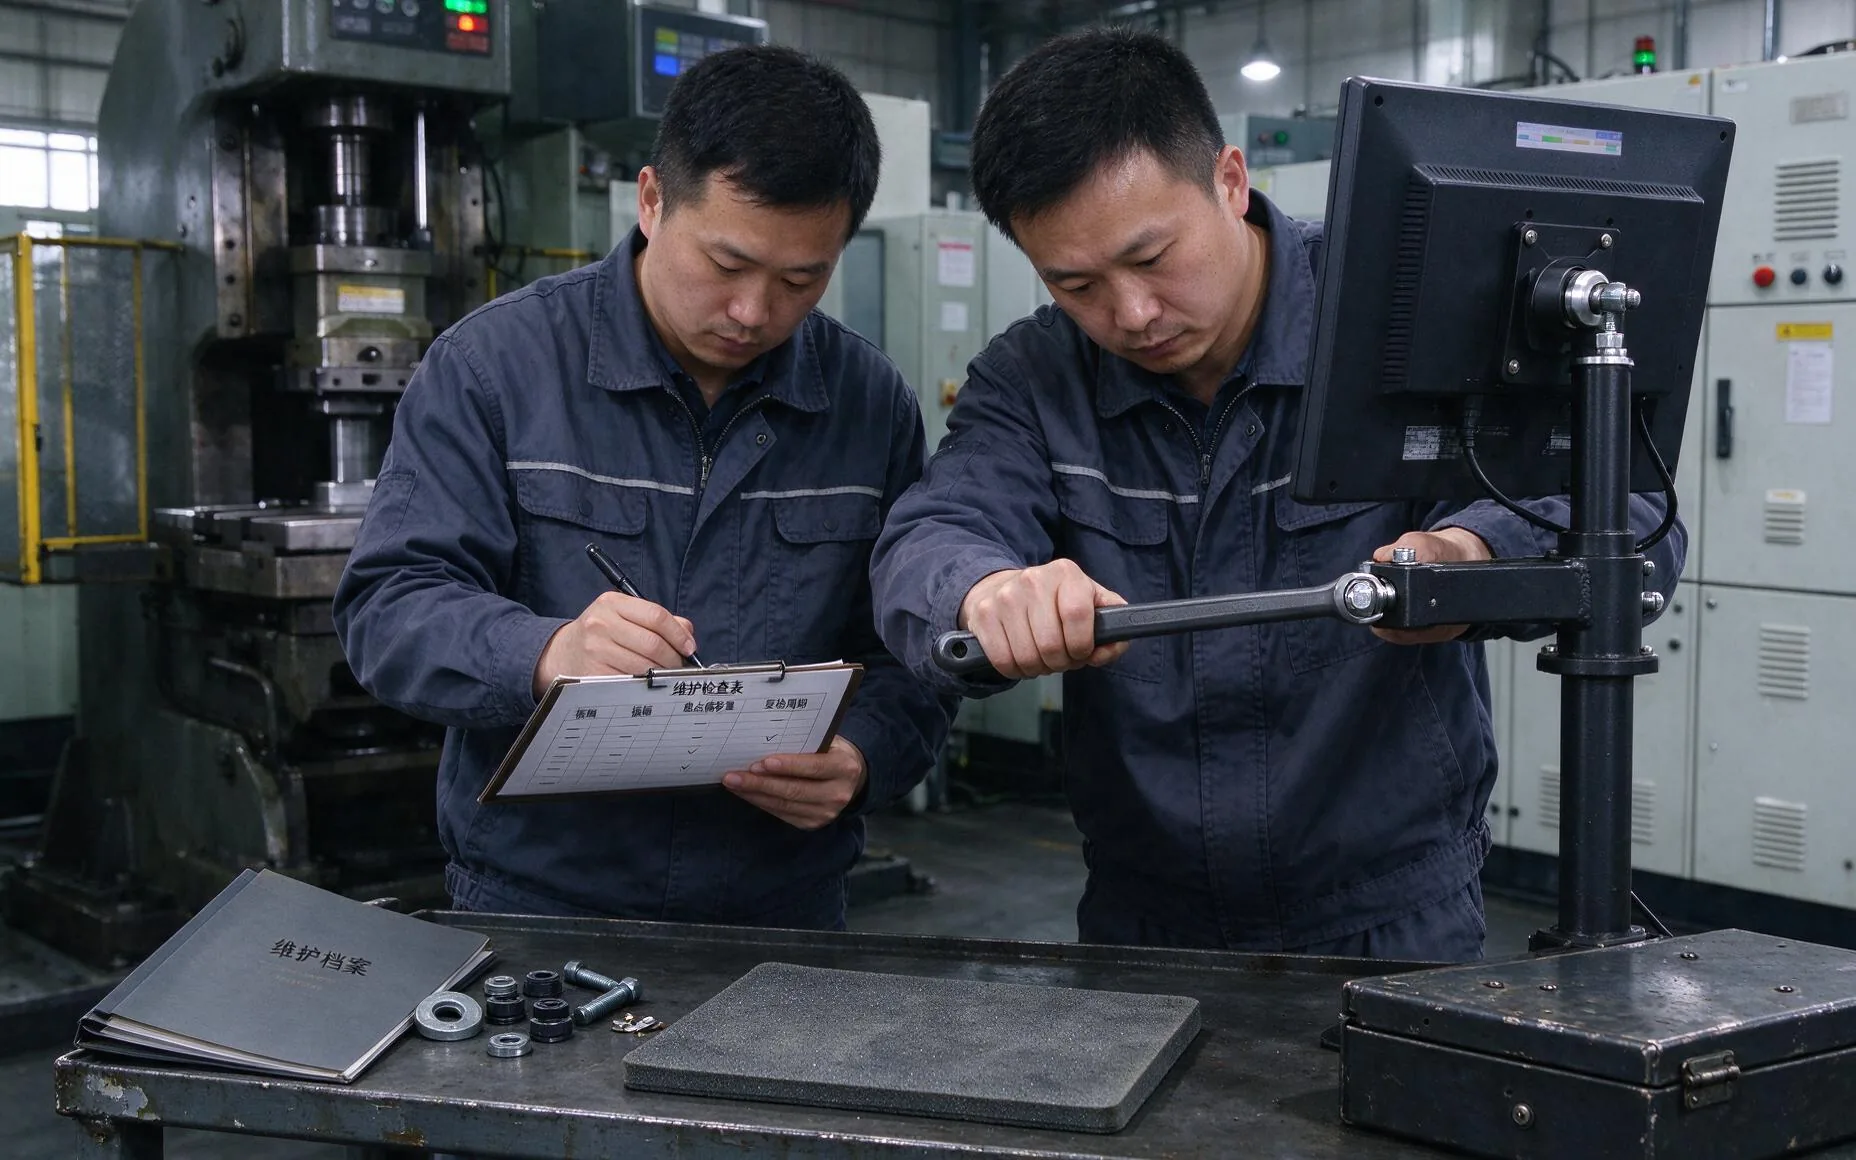
先停机检查支架焊缝、螺栓扭矩和减振垫是否老化,再手动轻推屏体四角,观察边框与柜面是否出现相对位移。随后在设备运行状态下重复点击同一组坐标,记录偏移是否随振幅增大。若紧固后偏移消失,问题在安装;若紧固无效而排线随振动摆动,则要检查触控排线固定与接地。两步不要混在一起做,否则很难判断哪一项真正有效。
在需要保留原有柜体的改造项目中,友控G2A嵌入式工业触摸屏可作为10.4寸档的比对对象,嵌入式结构能减少外露支架和转接件。项目仍要按实际振幅核算安装板厚度与螺栓规格,不能只凭尺寸表判断抗振能力。
安装和验收要把振动写进条件
为了减少振动传递到屏体,友控科技在整机交付中把安装开孔、接地端子与线缆走向纳入联调记录,现场可按同一套参数复核支架与柜体的连接。对连续冲压或送料工位,验收时应记录设备启停时的振幅、触点偏移量和紧固件复检周期,而不是只看静态点按是否准确。
安装时可从支架刚度、减振垫、螺栓扭矩、排线固定和接地五处逐项确认。10.4寸工业触摸显示器在运行一段时间后出现偏移,先复紧支架并复测坐标;若偏移仍随设备节拍变化,再拆检触控层压合与排线。把每次复紧和复测结果留在设备档案里,才能判断是安装衰减还是屏体老化。
结语
振动工位的触点偏移,很少是单一零件损坏。支架共振、接插件微动和触控层压合会相互叠加,只有把振幅、偏移方向与紧固状态对应起来,才能找到真正的失效环节。对高节拍设备而言,把安装刚度和复检周期写进验收条件,比反复换屏更能减少停线。