车间上线MES,工位端的硬件选型常常被当成买台电脑来处理。参数表比一圈,报价低的方案中标,装上产线才问题暴露,扫码枪接不上、刷卡没反应、油污渗进按键、隔几天就要重启一次。工位是生产数据进入系统最靠前的一道入口,这里选错,后面的报表和质量追溯都要跟着返工。一套MES工位工业级一体机选型,建议把五项核查做完再下单。

头一项核查,工位到底要干哪些活
同一条产线上的工位,要干的活并不一样,一台工业级一体机未必适合所有工位。总装线的报工工位靠刷卡确认人和工单,物料核验工位要扫一维码核对料号,质检录入工位需要键鼠补录缺陷描述,看板工位只负责滚动显示节拍。把每类工位的输入方式、外设数量、安装位置列成清单,再回头对设备,选型就从挑配置变成对需求,上线后的返工概率会低很多。
在总装、注塑、包装这几类产线的MES工位改造中,友控科技的做法是先按工位动作拆需求,再定机型。报工工位只刷卡,前置读卡模块就够用,核验工位边扫码边看图,屏幕尺寸得跟着料箱标签的大小走。动作没拆清楚就统一采购同一批工业级一体机,上线后最常见的结果是三个工位返工两次,工期和预算各多花一截。
接口是第二项核查的硬指标。一条工位上可能同时挂着扫码枪、读卡器、标签打印机、电子秤,USB口和串口的数量要按清单留出余量,网口至少两个,一个接车间内网,一个留给调试。挑工业级一体机时还要看接口的朝向,接线朝下的机型在粉尘大的车间里不易积灰,线缆走向也更容易固定。

第三项核查,采集模块别等上线才发现对不上
采集方式直接决定工位节拍。靠人工敲键盘的工位,一次报工要七八秒,量产线上累积起来很可观,把刷卡、扫码这类动作前置到机身上,工位端一两秒完成,数据带着时间戳进系统。在需要身份确认加条码核验的MES工位上,友控P1A刷卡扫码指纹工控一体机把三重识别做在前面板上,嵌入柜面安装之后,工人不必再外接一台读卡器占着台面。
第四项是环境适配,也是工业级一体机和商用设备拉开差距的地方。车间里的粉尘、油雾、清洁水汽都往屏幕缝隙里钻,前面板要挡住擦拭和喷淋带来的水汽,无风扇结构则省掉滤网这项日常维护。夏天戴手套操作时触控是否跟手,低温到高温区间能否稳定开机,都要按车间实际温度带去问,不能只看常温参数。
第五项核查,上线前的验证不能省
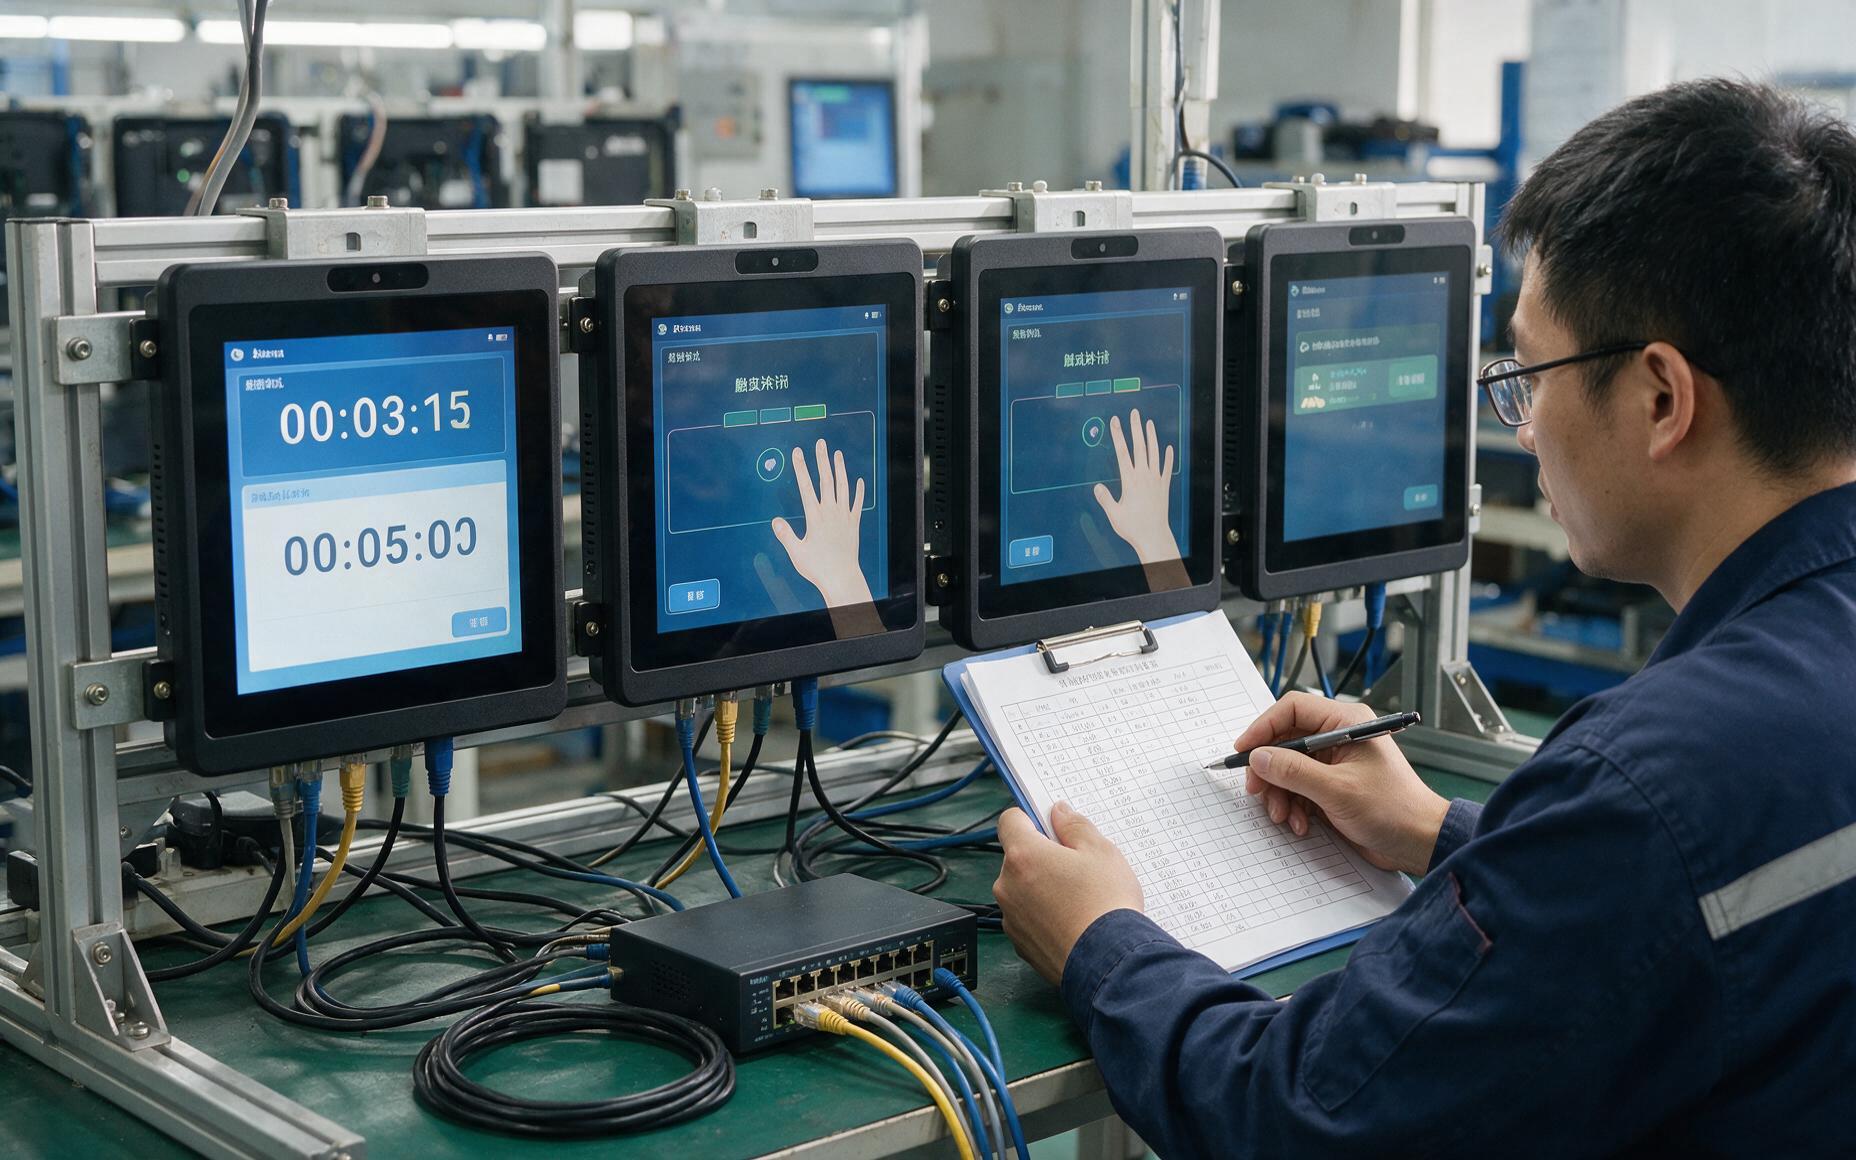
样机阶段要过三道验证。先让设备在工位上连续跑满72小时,记录死机次数和触控失灵次数,再做断网测试,网络抖动时本地能不能缓存报工记录,恢复后是否自动补传,最后压一下并发,多工位同时写入时页面响应有没有明显卡顿。工业级一体机的标称参数只是起点,真实节拍要靠这一轮数据说话。
针对断网补传和扫码节拍这两项最容易被漏掉的验收点,友控P2A前置高速扫码机型在产线试跑时把识别到写库的时间压到秒级,本地缓存补传也不依赖上位机在线。把这两项明确写进验收条款,上线后的扯皮会少很多,验收会议也不用再翻旧账。
结语
MES工位的选型账,最后都落在清单和数据上。工位动作列清楚、接口留够余量、采集方式对得上、环境参数问到底、样机验证跑满一轮,五项核查做完,设备上线后才不会反过来拖慢产线。