走进正在推进数字化改造的制造车间,工位一体机几乎成了产线标配。触控屏负责报工、扫码、调取工艺文件,数据通过网口实时回传MES系统,整条产线的信息流都押在这台终端上。可一旦触控失灵、数据断线甚至设备反复重启,操作工只能手写工单,月底对账时产量数据对不上,追溯链条直接断裂。
三大故障背后的真正推手
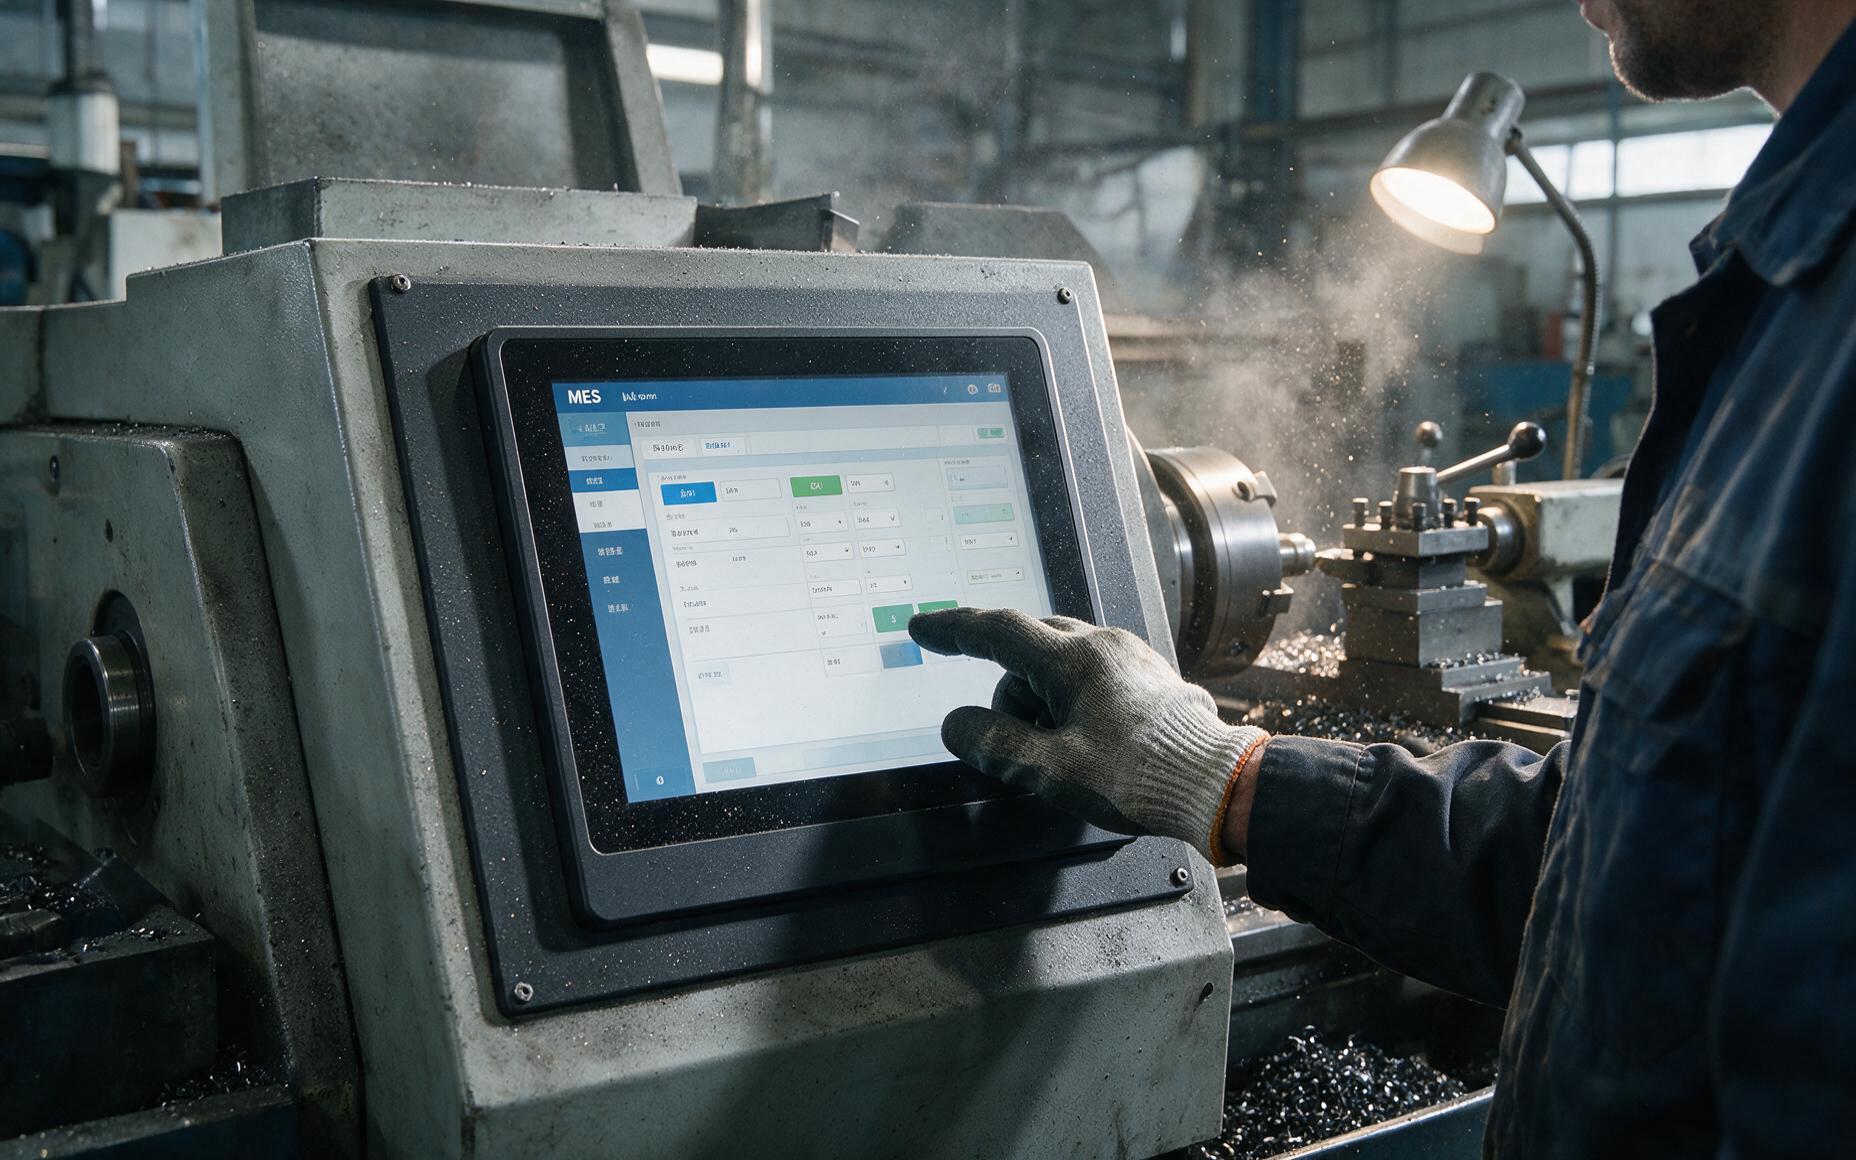
触控失灵是车间最直观的抱怨,但根源往往不在屏幕本身。金属粉尘吸附在电容感应层表面,油污渗透进触控面板缝隙,都会干扰传感器信号,导致点击偏移或完全无响应。工业现场的粉尘浓度远超办公环境,普通消费级触控面板在这种工况下寿命会大幅缩短。数据断线则更多指向网络环境,车间变频器、电机启停产生的电磁脉冲会干扰网口信号,双绞线屏蔽层一旦破损或接地不良,丢包率会飙升。设备反复重启的背后,车间电网电压波动是常见诱因,大型设备集中启停时瞬时压降可能触发工位一体机的低压保护,电源模块容量不足或没有宽压设计的机型更容易中招。
三步排查法锁定故障根源
遇到工位一体机故障,很多团队下意识就换设备,但盲目换机往往治标不治本。系统化的排查流程能帮助快速定位问题:先排查环境因素,再确认网络连接状态,最后测试电源稳定性。三步走完,故障根因基本锁定。
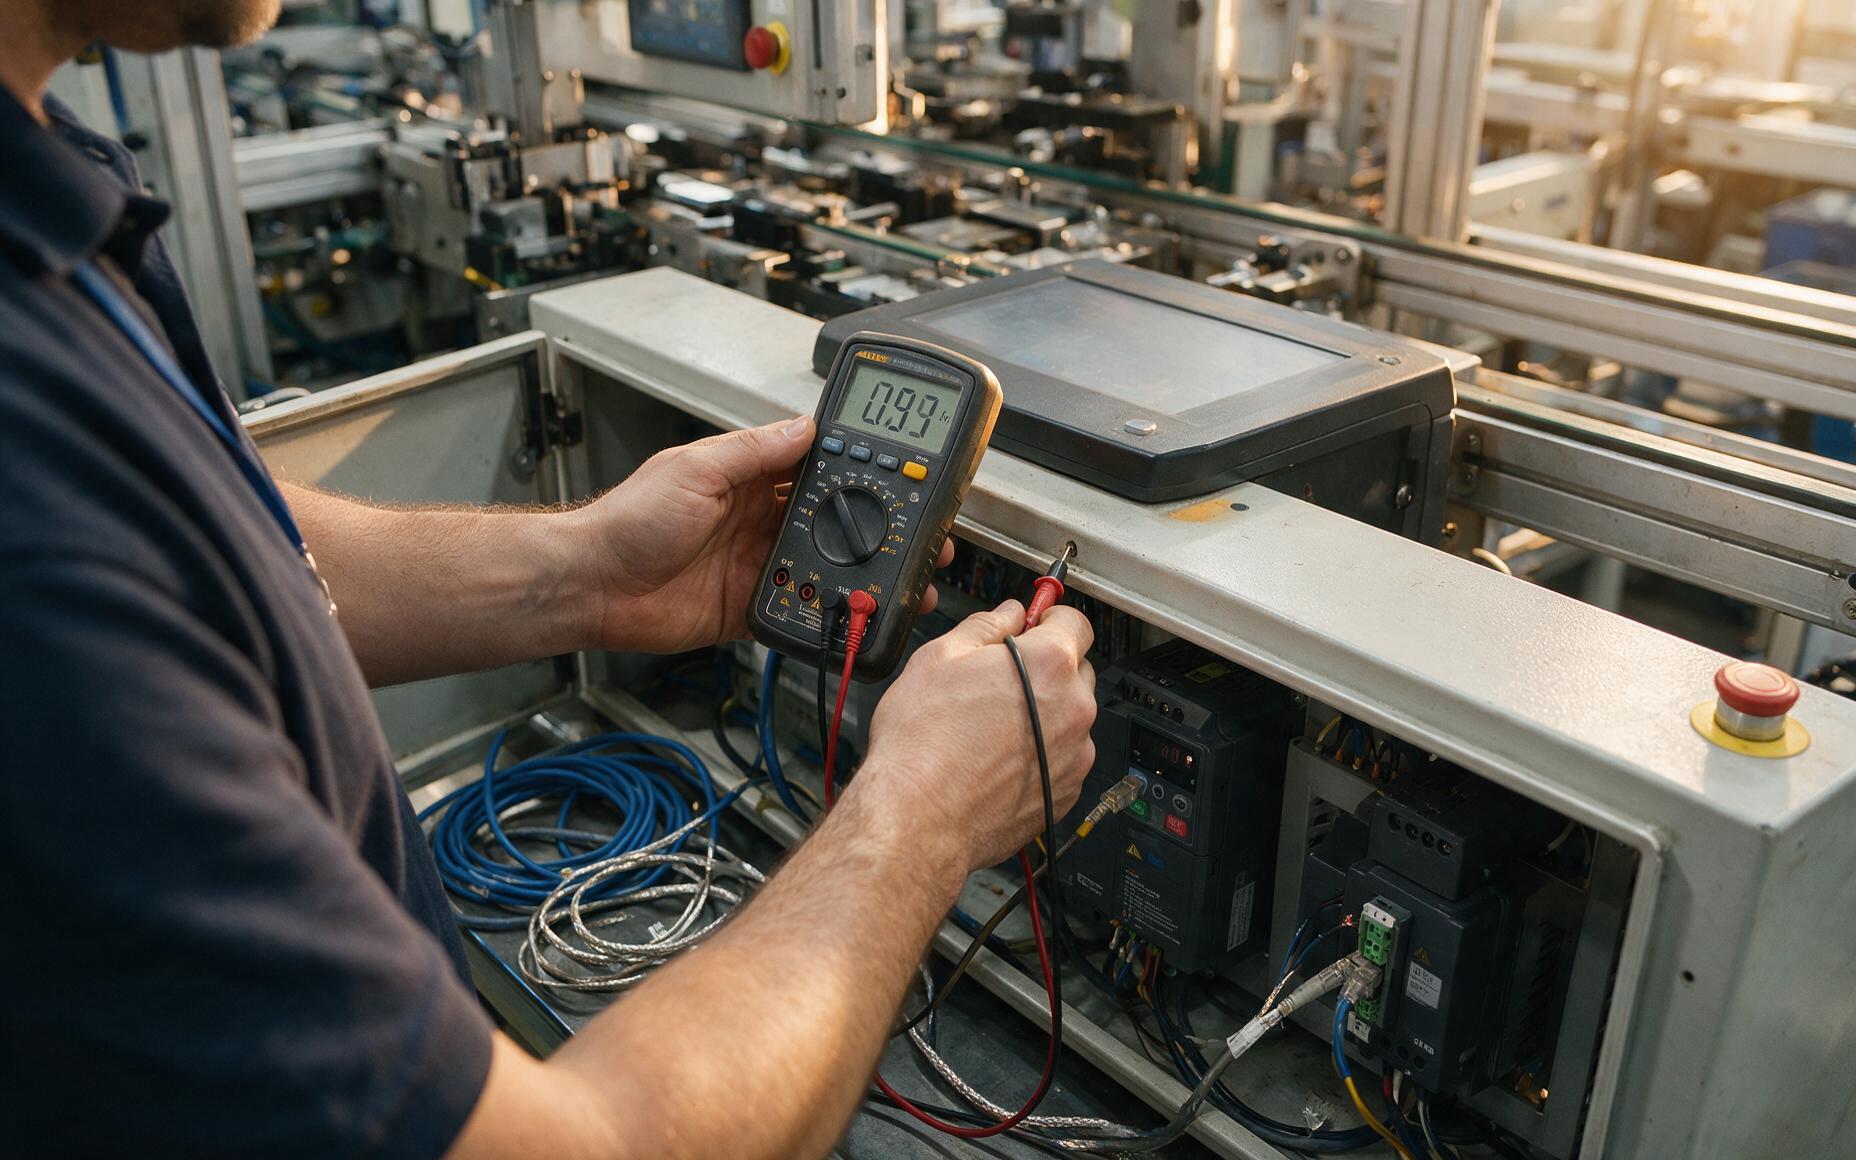
针对触控失灵,先用湿布清洁屏幕并检查前面板防护等级是否达到IP65标准,未达标的应考虑升级设备;数据断线优先检查网口物理连接与线缆屏蔽层完整性,必要时加装电磁屏蔽罩或更换屏蔽网线;设备反复重启则需用万用表测量工位电源电压波动范围,波动超过额定值正负百分之十的应加装稳压装置。这三步排查不需要复杂工具,却能覆盖百分之八十以上的常见故障。
排查思路如何落地到具体工位
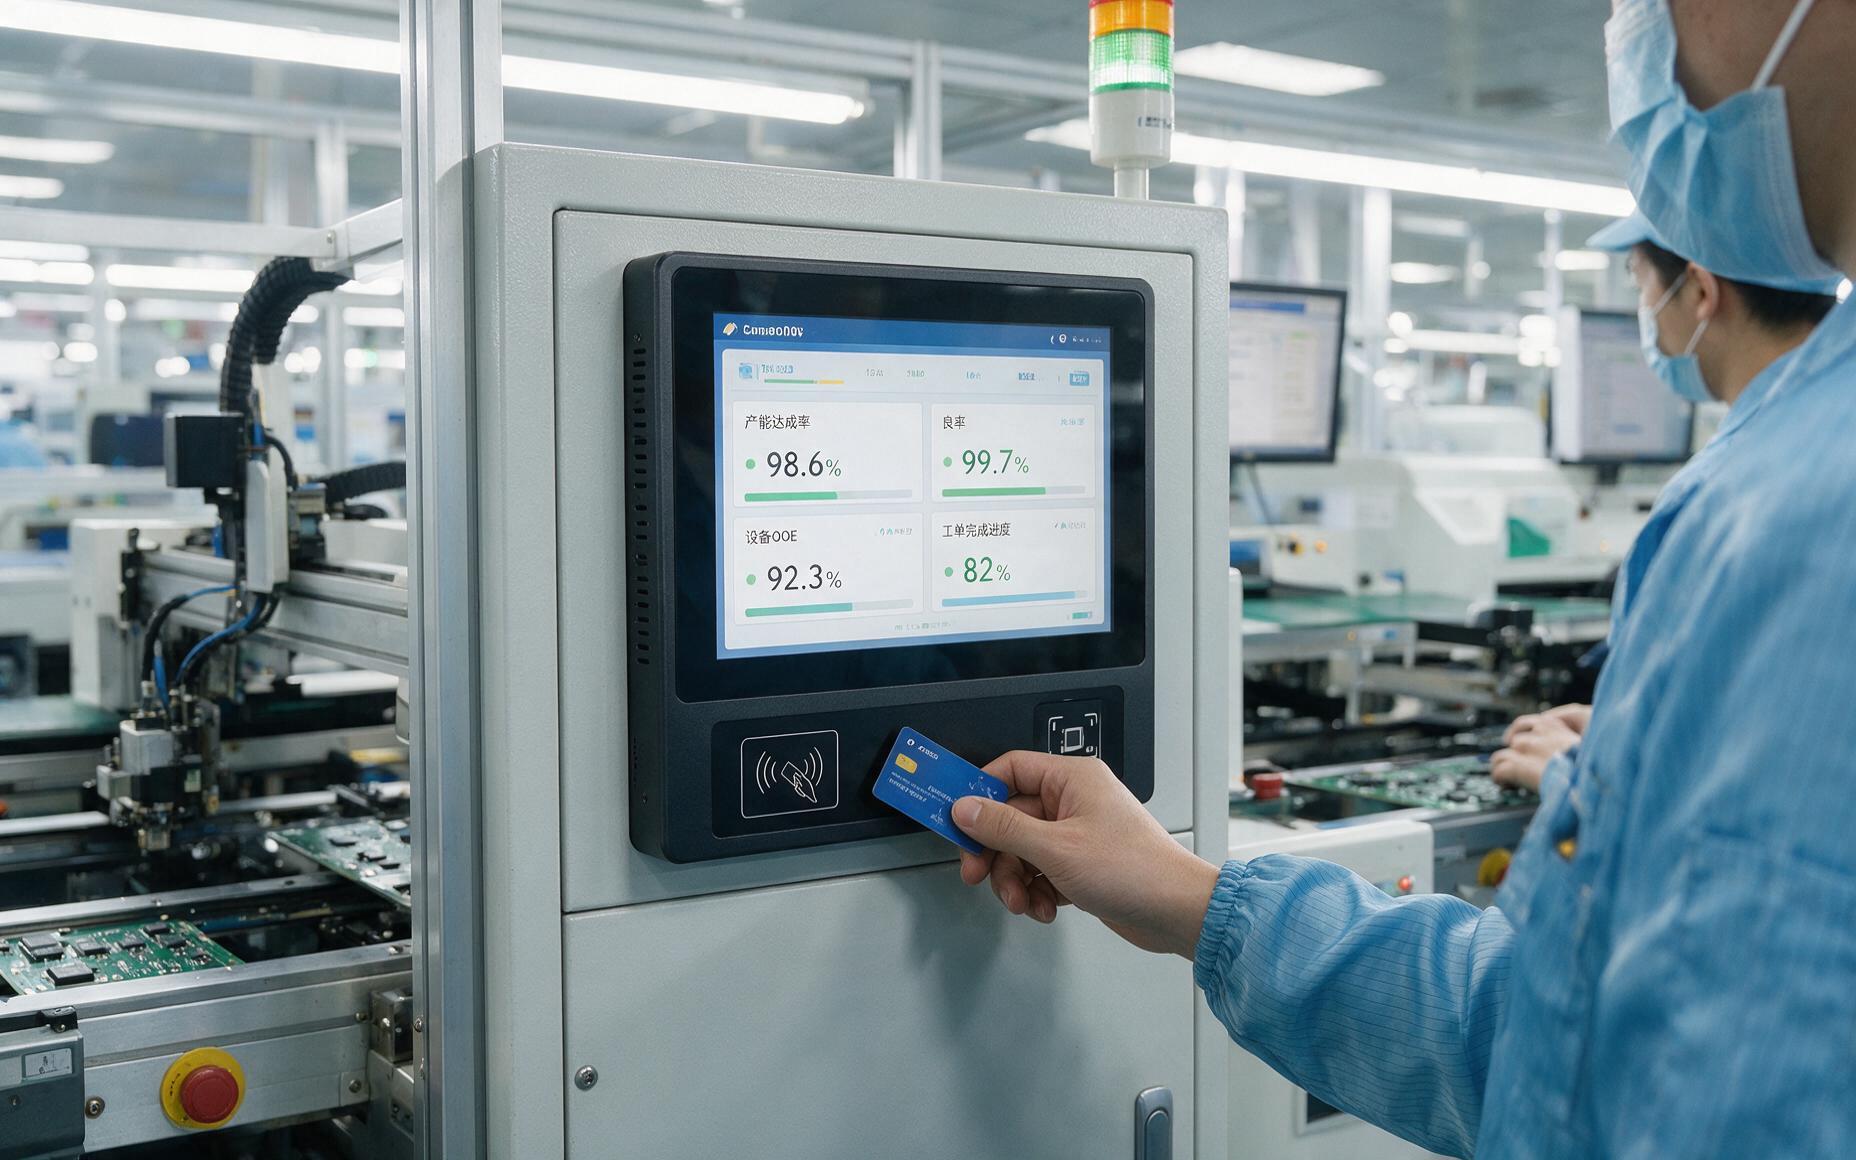
排查思路有了,执行时还需结合工位实际工况做针对性适配。粉尘浓度较高的机加工车间,触控面板的纯平无缝结构能从源头阻断粉尘侵入;网络环境复杂的产线,双千兆网口配合物理隔离设计可有效降低电磁干扰对数据传输的影响;电压波动频繁的老旧厂房,宽压输入模块能让设备在电网不稳的条件下保持稳定运行。
针对这些场景痛点,友控P1A系列通过前置刷卡扫码指纹三重识别模块一体化设计,减少了外接读卡器和扫码枪的支架与线缆数量,降低了触控干扰的物理隐患;全封闭无风扇铝合金机身依靠壳体被动导热,从结构上杜绝了风扇积灰导致的散热失效;宽压输入设计则直接适配电网波动较大的车间环境。在实际部署中,友控P1A刷卡扫码指纹工控一体机帮助多家工厂将工位一体机故障率控制在较低水平,尤其是此前频繁出现触控失灵和数据断线的工位。
值得一提的是,友控科技在工业触控领域深耕多年,其全封闭结构与宽压输入的技术路线已在国内多家制造企业的产线改造中得到验证。
结语
工位一体机的故障排查并不复杂,关键在于建立从环境到网络再到电源的系统化排查思路,而不是出了问题就换设备。制造企业在推进车间数字化的过程中,工位终端的稳定性是基础中的基础,把排查方法固化到日常运维流程里,才能让数字化真正跑起来,而不是停在半路上。