工艺文件还压在机台边纸质挂卡上的车间,换线那天最容易出岔子的往往不是设备,而是员工手里那张纸。工艺员下午改完扭矩参数打印出来,夜班开工时仍有工位按旧版图装配,等质检挑出不良,返工批次已经流转两道工序。这几年在3C电子、汽车零部件与包装产线上铺开的sop工位机,接的正是这条从工艺变更到工位执行的传递链。
纸质作业指导书的三种失效
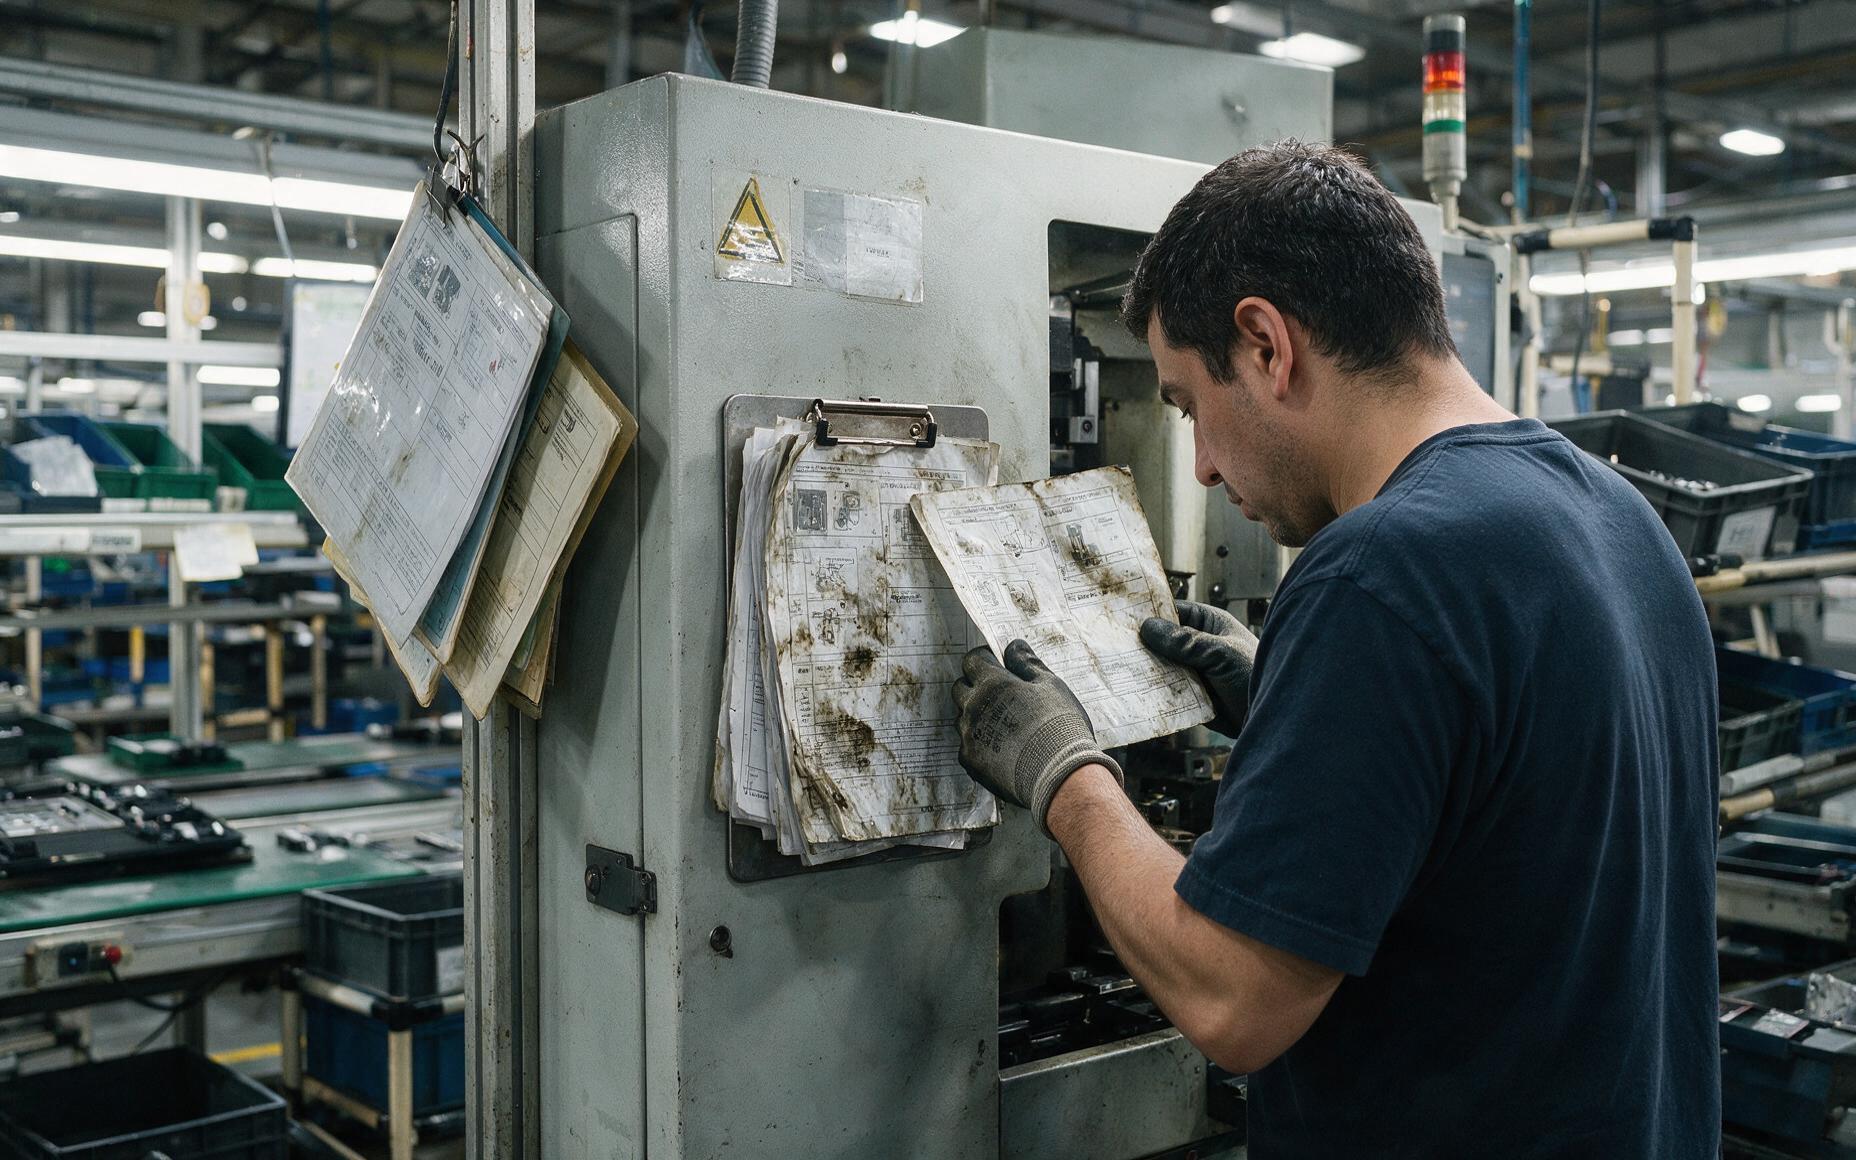
最常见的一种失效是版本传递靠人腿。工艺变更从审核、打印到逐台替换,任何一步漏掉,工位上跑的就是旧版;多品种小批量车间一个班次要切换三到五款产品,纸卡根本追不上这个节拍。国家认监委披露的一次电气机械企业E-SOP改造中,20个作业岗位的换线用时原先要15到20分钟,换成电子作业指导书之后压进5分钟以内。
第二种失效在纸面本身。油污、粉尘与反复翻折让图文辨识度下滑,绕线匝数、扭矩数值这类关键参数看不清,员工只能凭记忆操作,匝数错一个,整批变压器都要返修。第三种失效是无留痕,客户审厂要追溯某批次的作业版本时,现场翻不出当天究竟发的是哪一版,质量问题的回溯链条就在工位这一环断掉。
版本滞后为什么会在现场必然发生
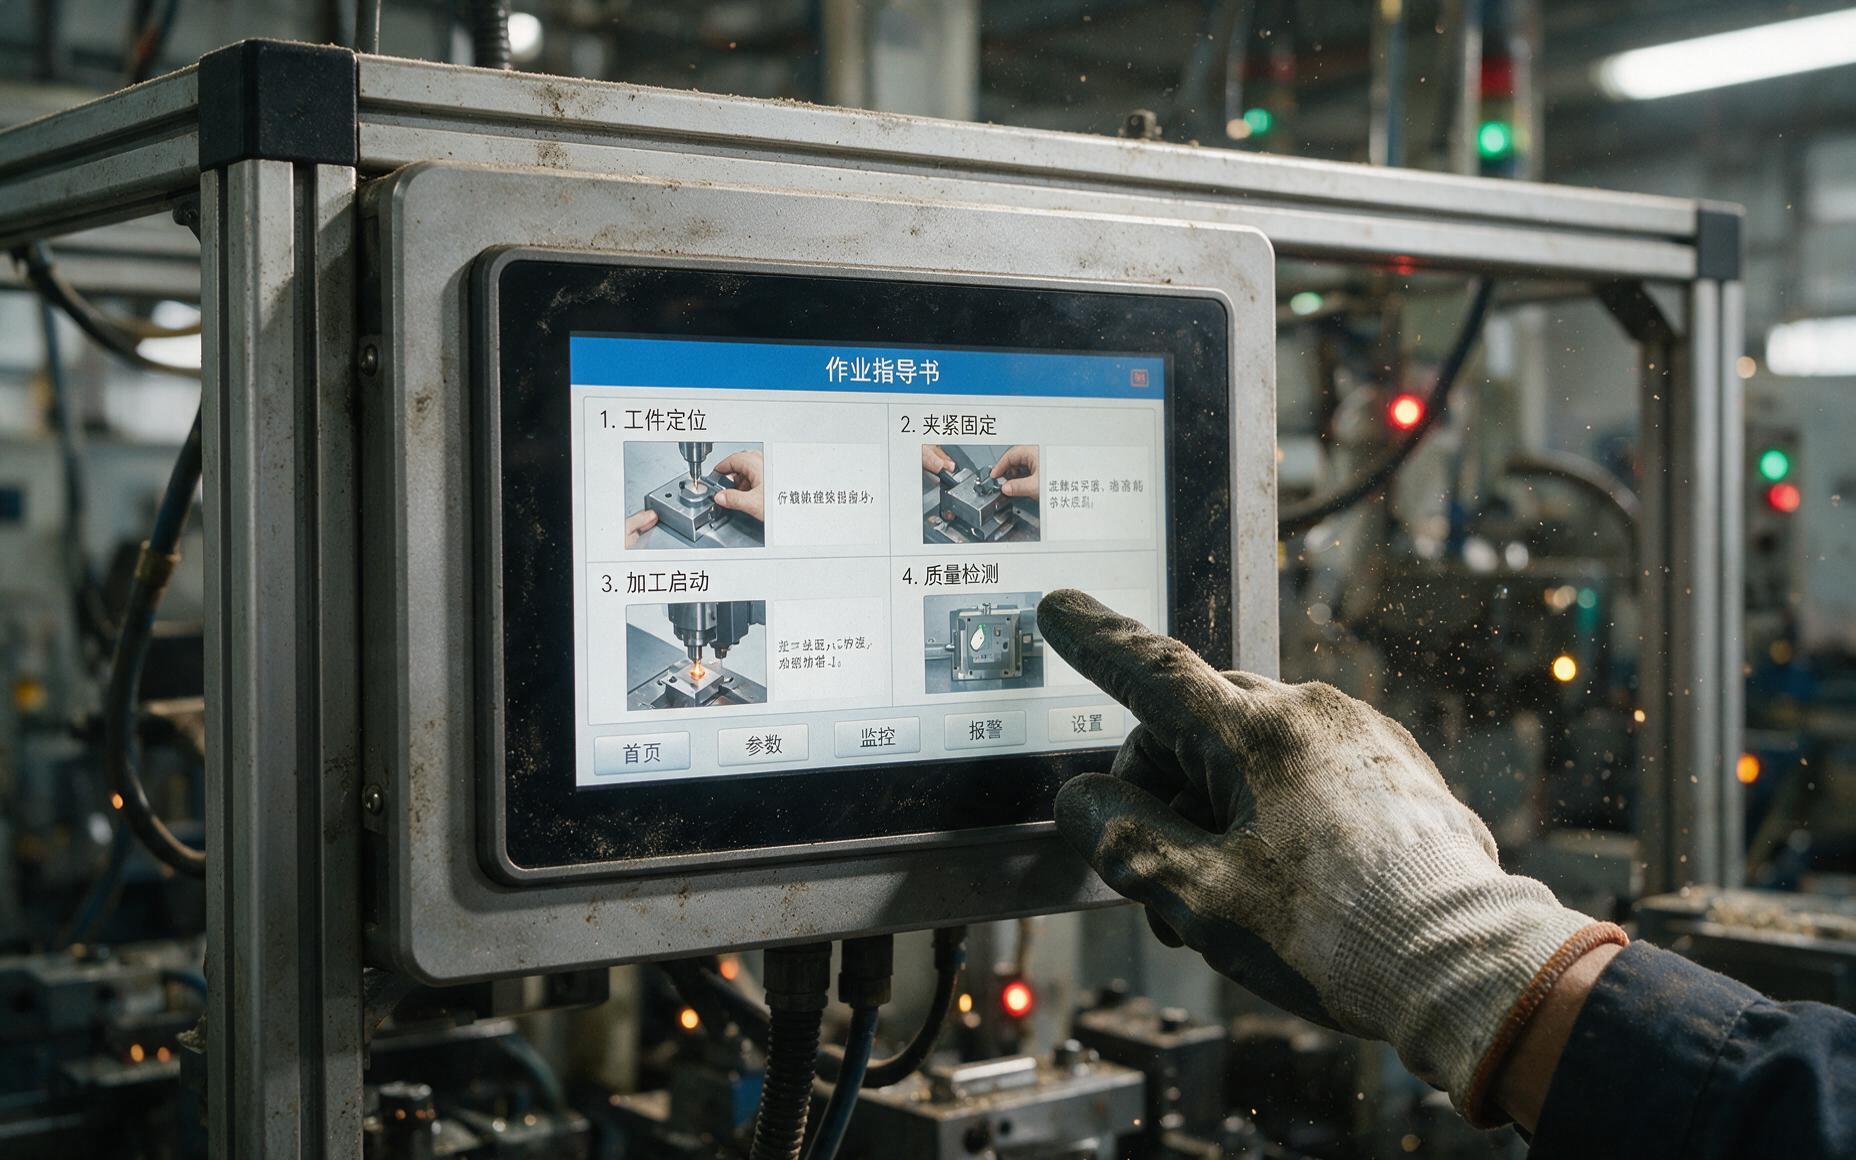
sop工位机上的版本要真正生效,靠的是文件随工单自动下发,而不是靠人记得去换。工艺变更后按工位推送、终端本地缓存当前版本、断网时仍能调出本工序的图文,这三步才决定了屏幕上显示的是不是受控版本。在油污与粉尘持续附着的工位上,友控科技把前面板做到IP65级密封,屏面在手套反复摩擦与水汽冲刷下也不会因渗油污而失灵。
还有一层机理容易被忽略,屏幕不是文档,播放程序崩溃或断电重启后若回不到上次画面,工位就会在开机那几分钟里失去指导内容。现场的兜底做法是本地记忆存储,断电重启自动显示上次图纸,再配权限分级与水印留痕,谁在什么时间看过哪一版都有记录,工艺参数外流与版本误用才同时被管住。
sop工位机怎么接管这条传递链
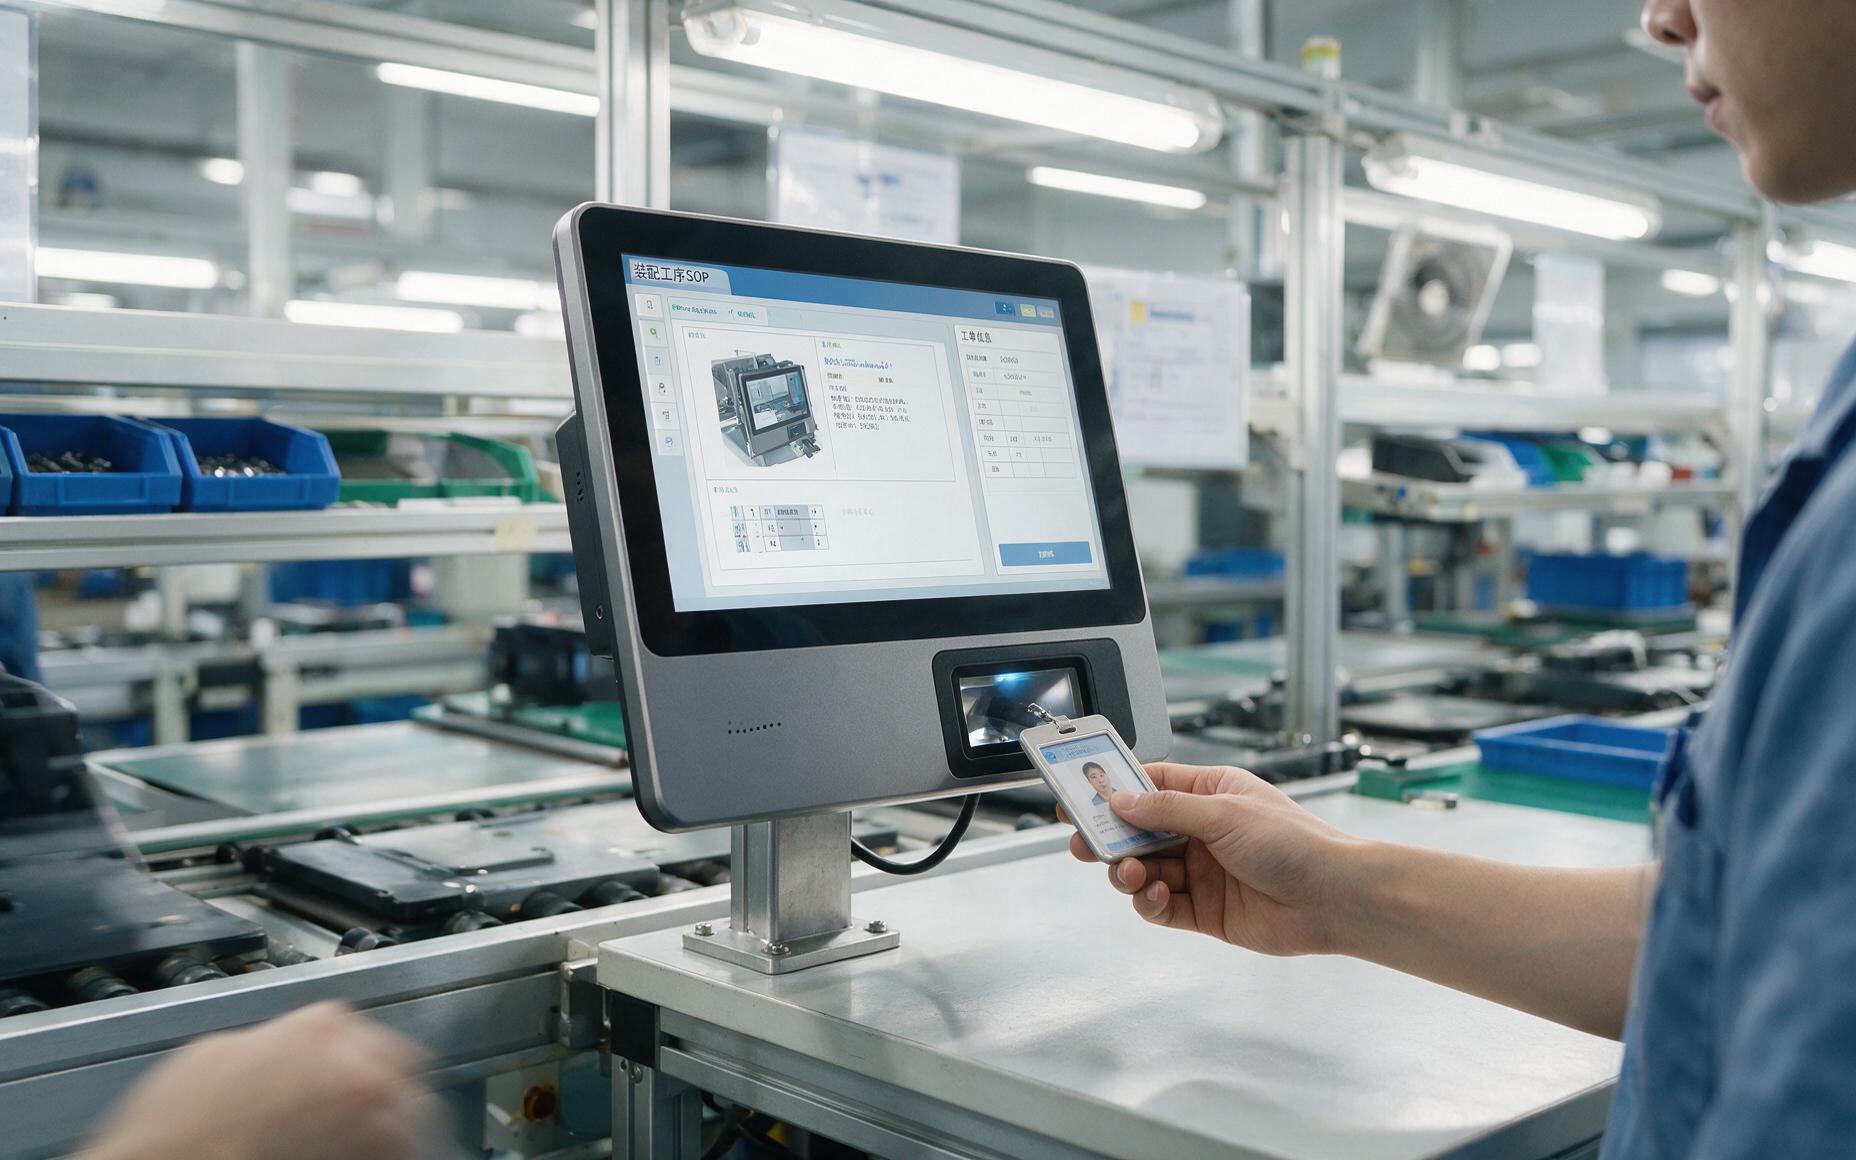
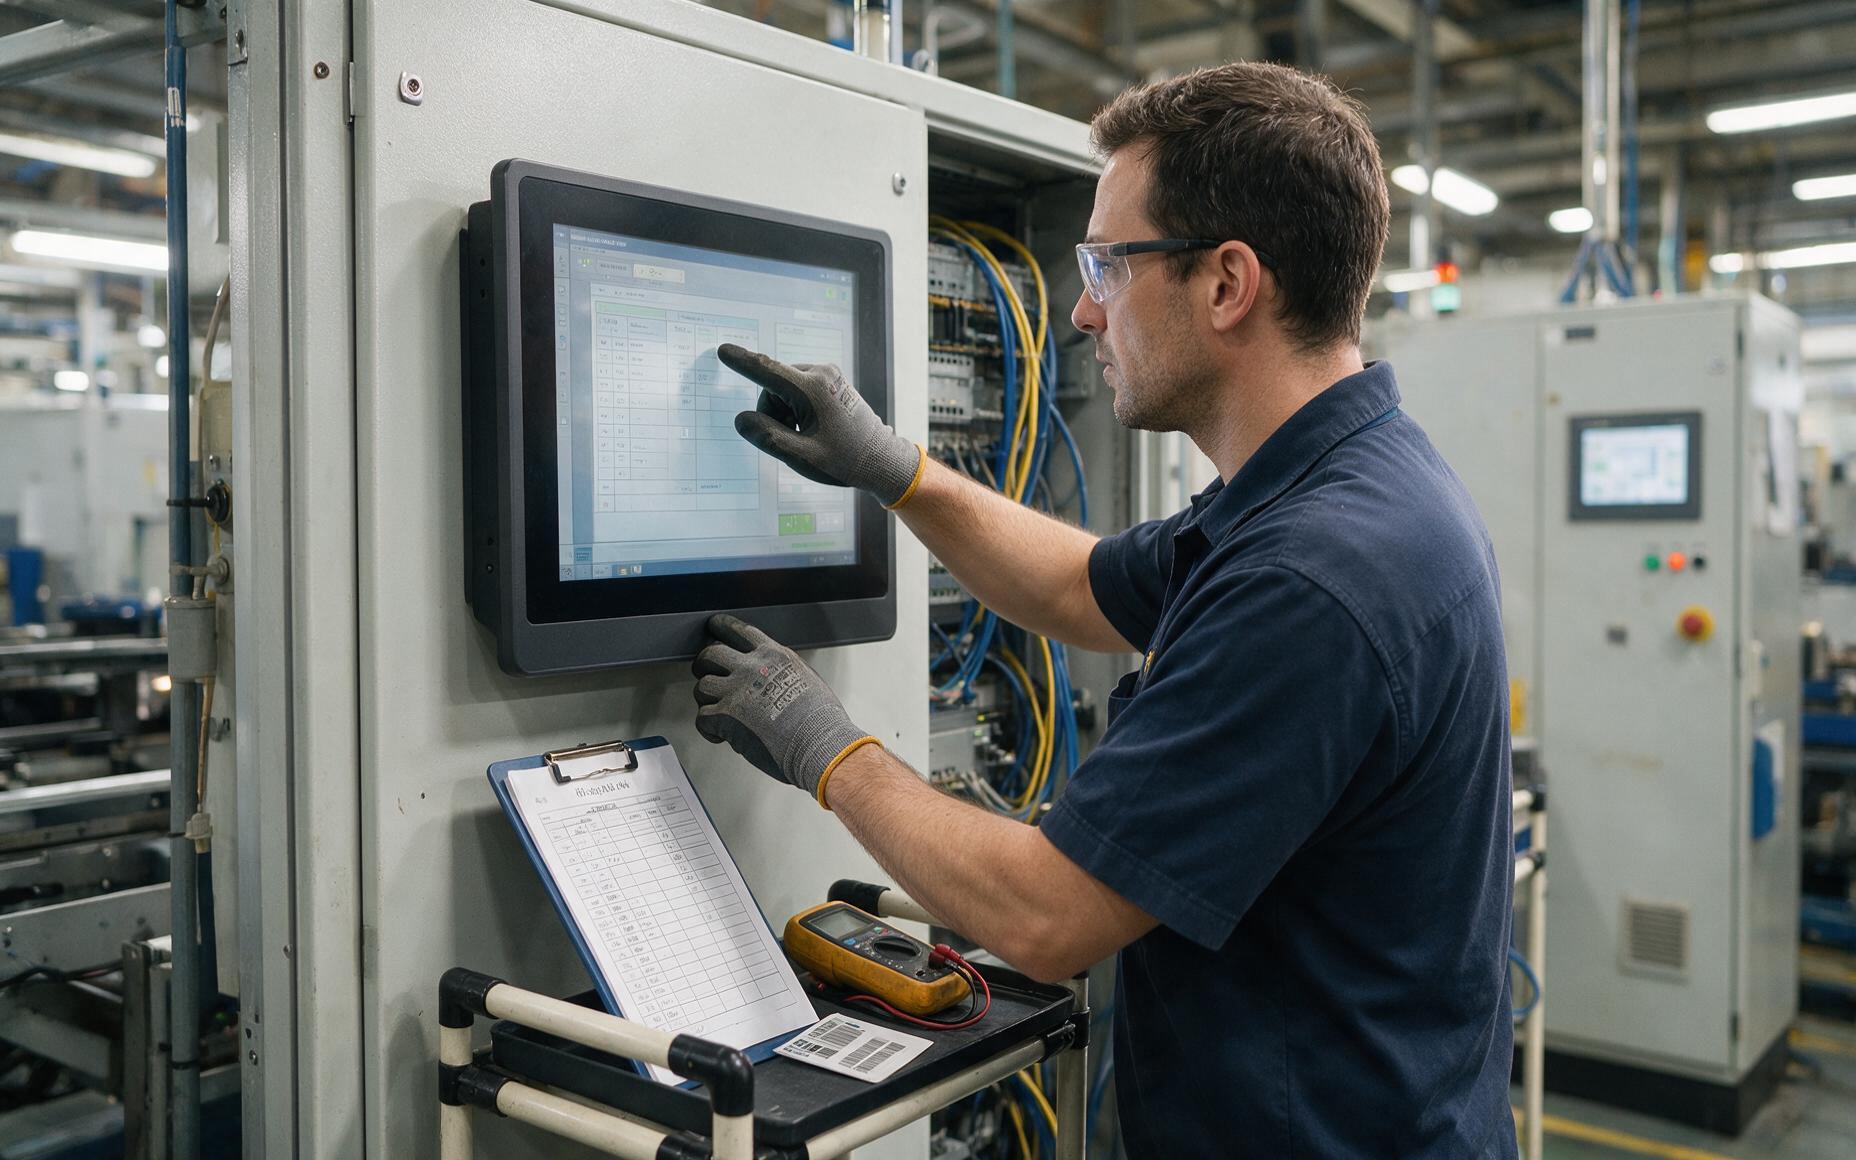
一台合格的sop工位机,硬件上要同时扛住三件事。屏体得是戴着手套也点得准的电容触控,前面板要防得住油污与冲洗,接口要能直接读工单条码与工牌,不必外接读卡器再拖一沓转接线。
把身份确认与调单合成一个动作,节拍才不会被扫码这一步拖慢。工位台面固定安装的友控P2A二维码扫码工业级触摸一体机把高速扫码模块收进前置面板,一维码与二维码都能识别,工牌贴近即可调出对应工序的作业指导,看图、确认与报工落在同一块屏上,台面也就不再需要摆一摞纸质文件。
上线前要核对的四件事
sop工位机上线前值得按四件事逐项核对。屏体看戴手套的触控响应与强光下的可读性,结构看前面板密封与开孔公差,网络看断网期间能否继续显示、恢复后是否补传,权限看工艺员与操作工的修改边界有没有分开。四件事写进验收单,上线后才不会扯皮。
把核对项固化成标准动作,返工与扯皮才会真正降下来。按ISO9001与IATF16949的追溯口径,作业版本、确认动作与操作人三者必须对得上,得益于本地留痕与权限分级的设计细节,友控科技让产线在客户审厂时能直接导出某批次的作业版本记录,省掉翻纸质单据的那半天。
结语
作业指导数字化的分水岭,不在屏幕尺寸,而在版本能不能随工单走到工位、执行动作能不能留下痕迹。把换线前翻箱倒柜找纸的时间省下来,产线的柔性才算真的接上。