包装产线的数字化工位往往卡在上线初期,屏幕装好了,扫码枪却要加转接器,标签打印驱动与系统不配套,换型时操作工还得侧身伸手确认工单。工控一体机触摸终端不是装上去就能用,安装位置、触控方式、外设链路和数据流必须在进场前逐项对齐,否则验收返工会把节省的部署时间全部吃回去。
先核安装与触控,再谈屏幕尺寸
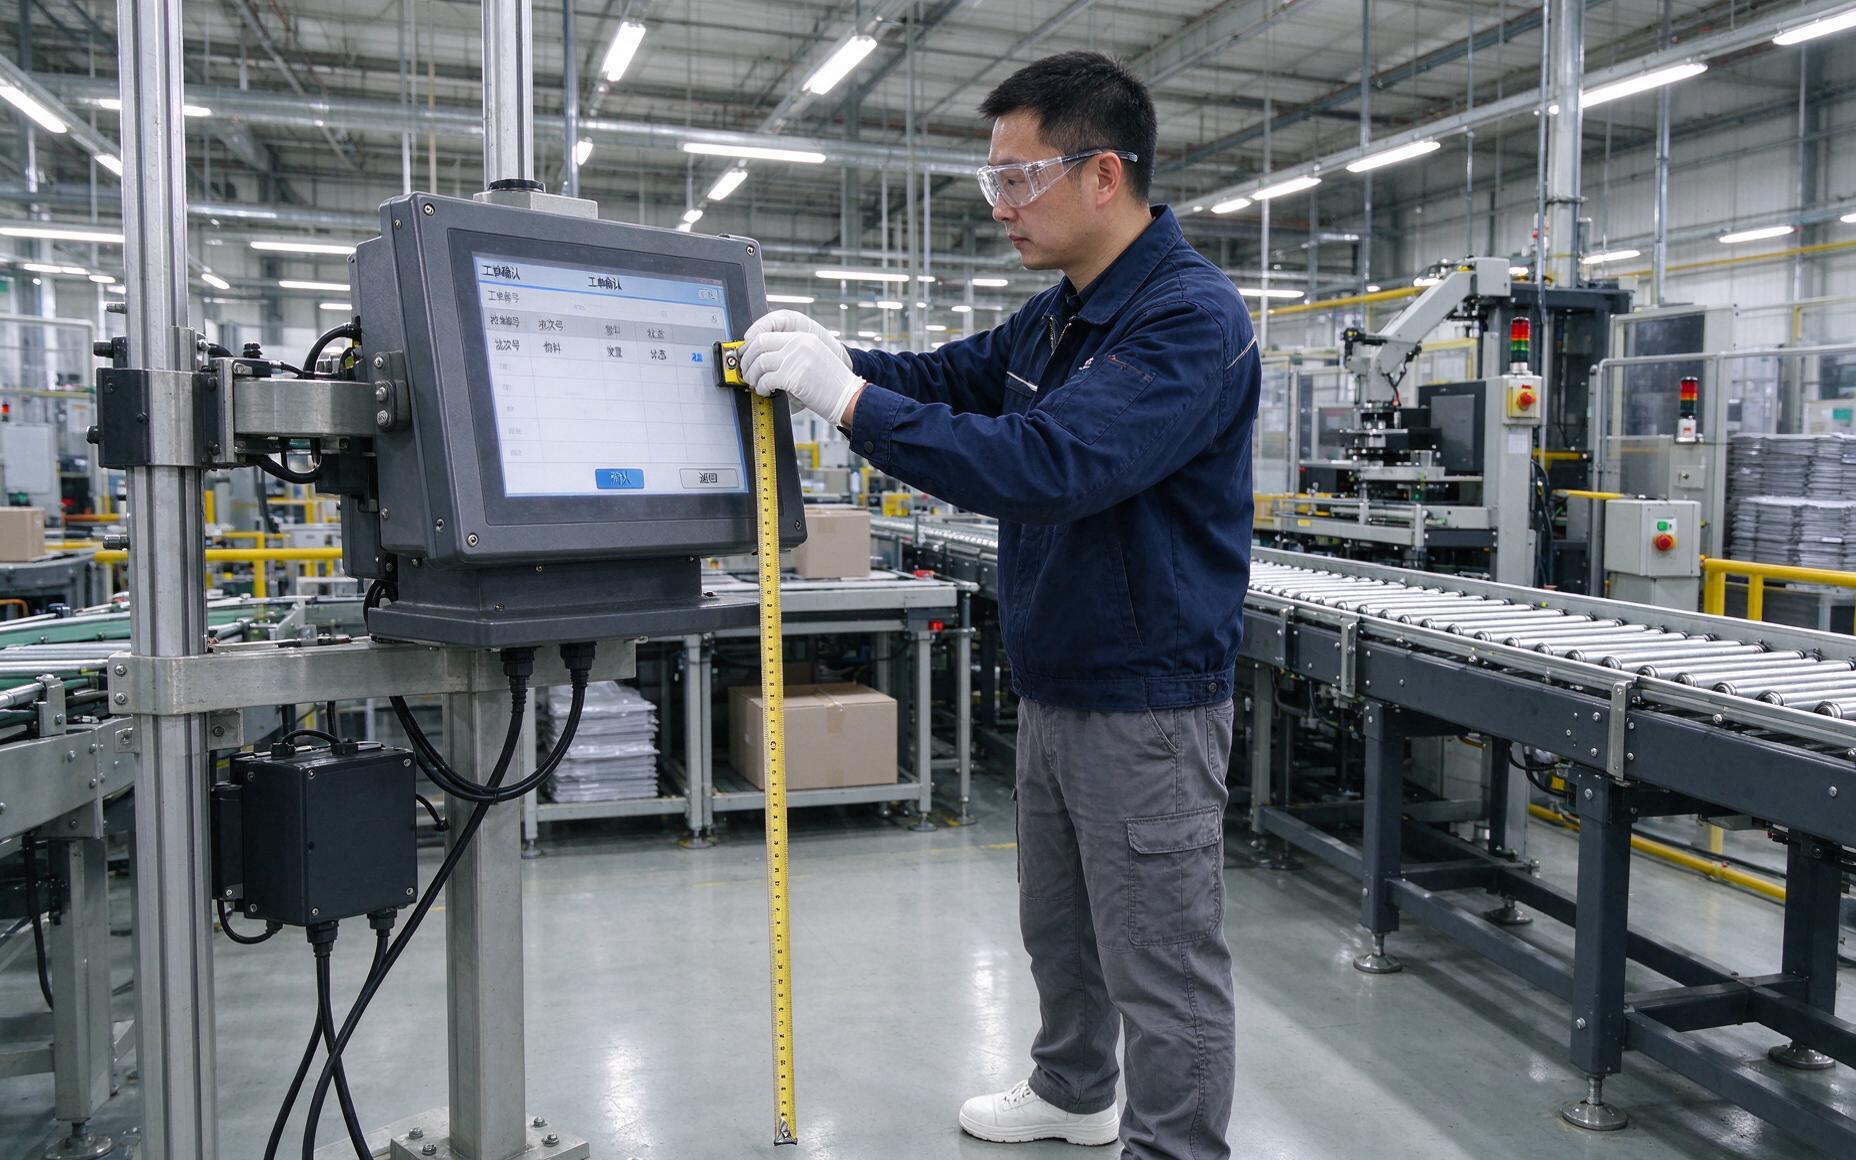
前两项检查跟着操作动作走。复核台适合桌面或悬臂安装,装箱工位可壁挂,输送线控制柜则按开孔选嵌入式。屏幕中心要落在自然视线上,戴手套的双手不能被扫码台挡住。触控检查不能只用裸手点几下,要带着现场手套完成工单切换、数量修改和异常确认,再观察油污或反光条件下的断线与漂移。
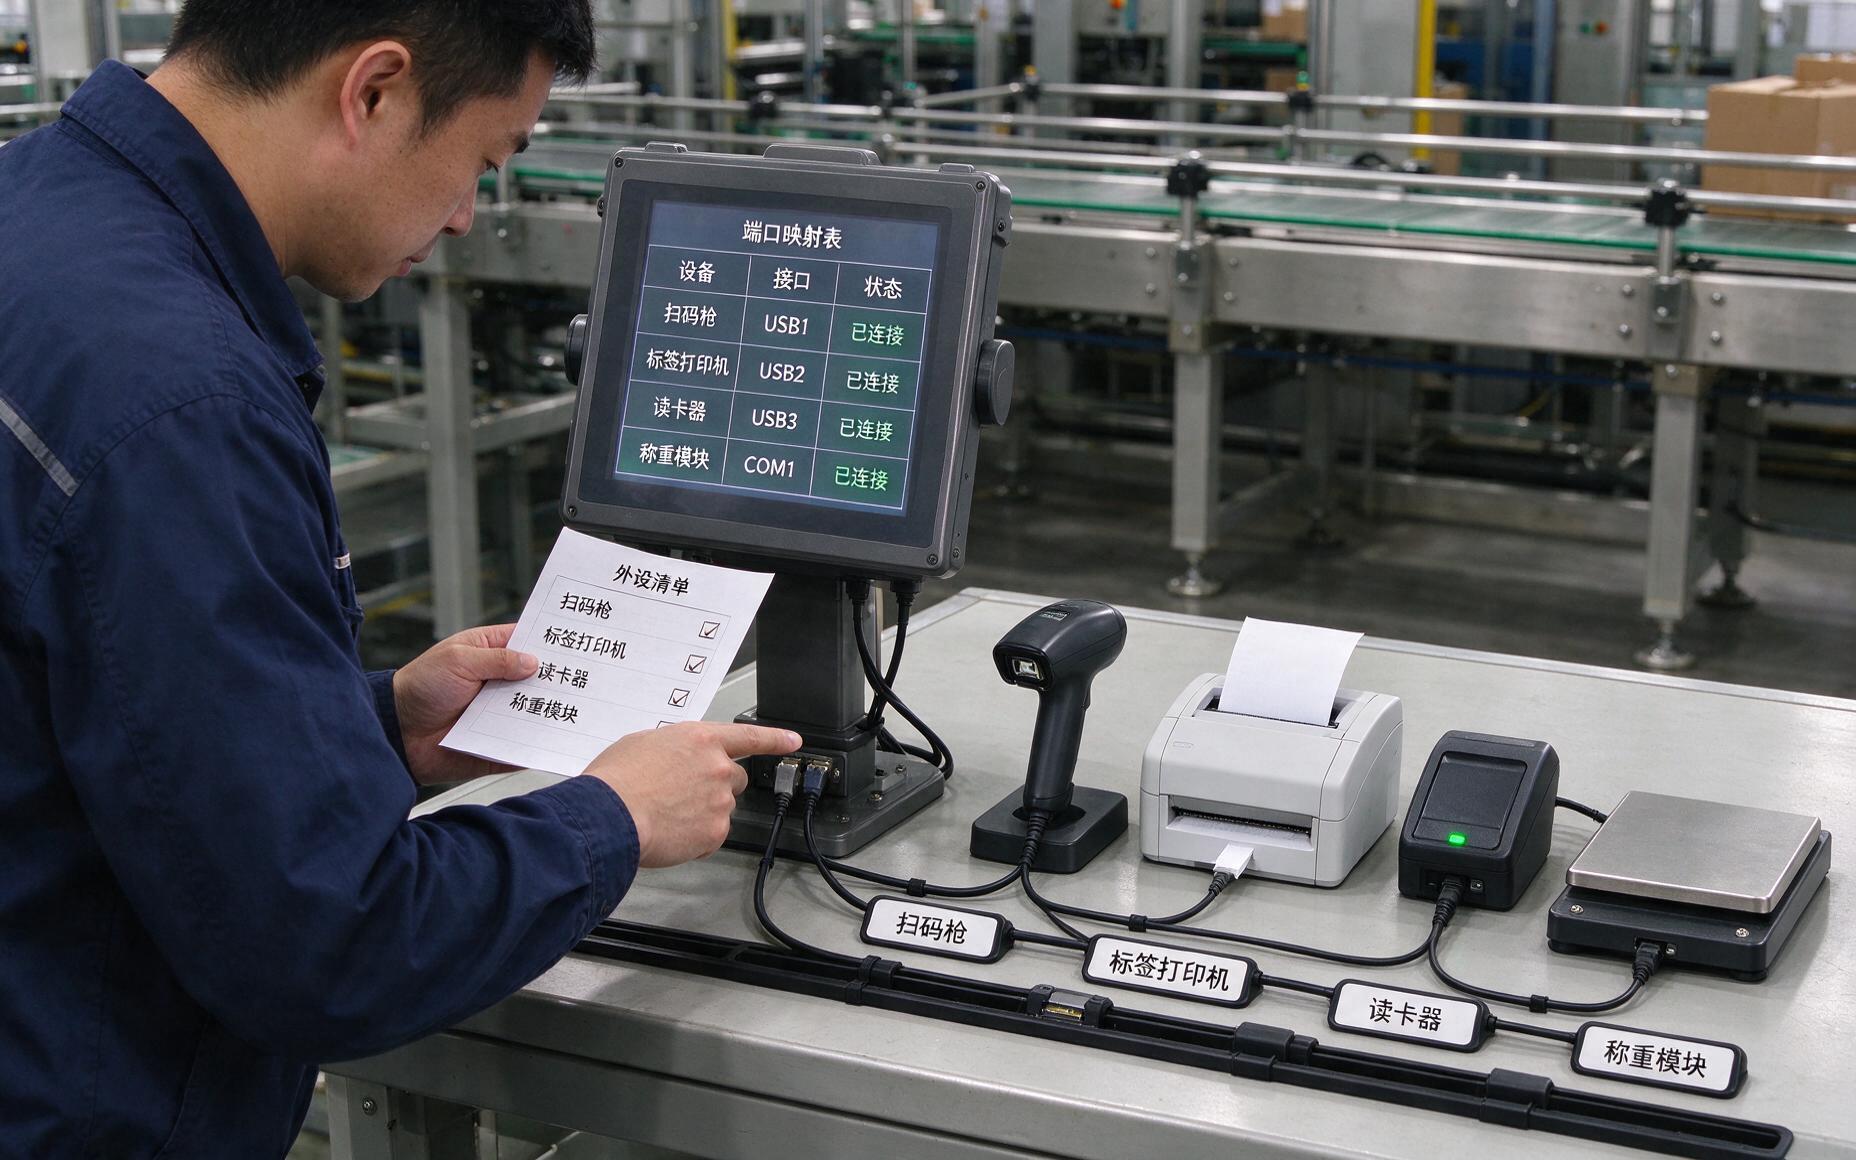
外设清单决定第三项接口检查。扫码枪、标签打印机、读卡器和称重模块各占什么端口,通讯协议由谁提供驱动,都要逐台写清。工控一体机触摸终端若在量产后再用集线器扩口,线缆故障点和维护难度都会增加。包装换型还要预留一路接口余量,避免新增一种耗材就重新拆柜走线。
针对包装工位扫码频繁、外置设备挤占台面的痛点,友控P2A系列把高速扫码模块前置到机身,一维码与二维码可在屏前直接识读;壁挂与嵌入式安装也能随工位结构调整,让扫码动作和工单确认保持在同一操作半径内。
第四项把系统与数据链完整跑通
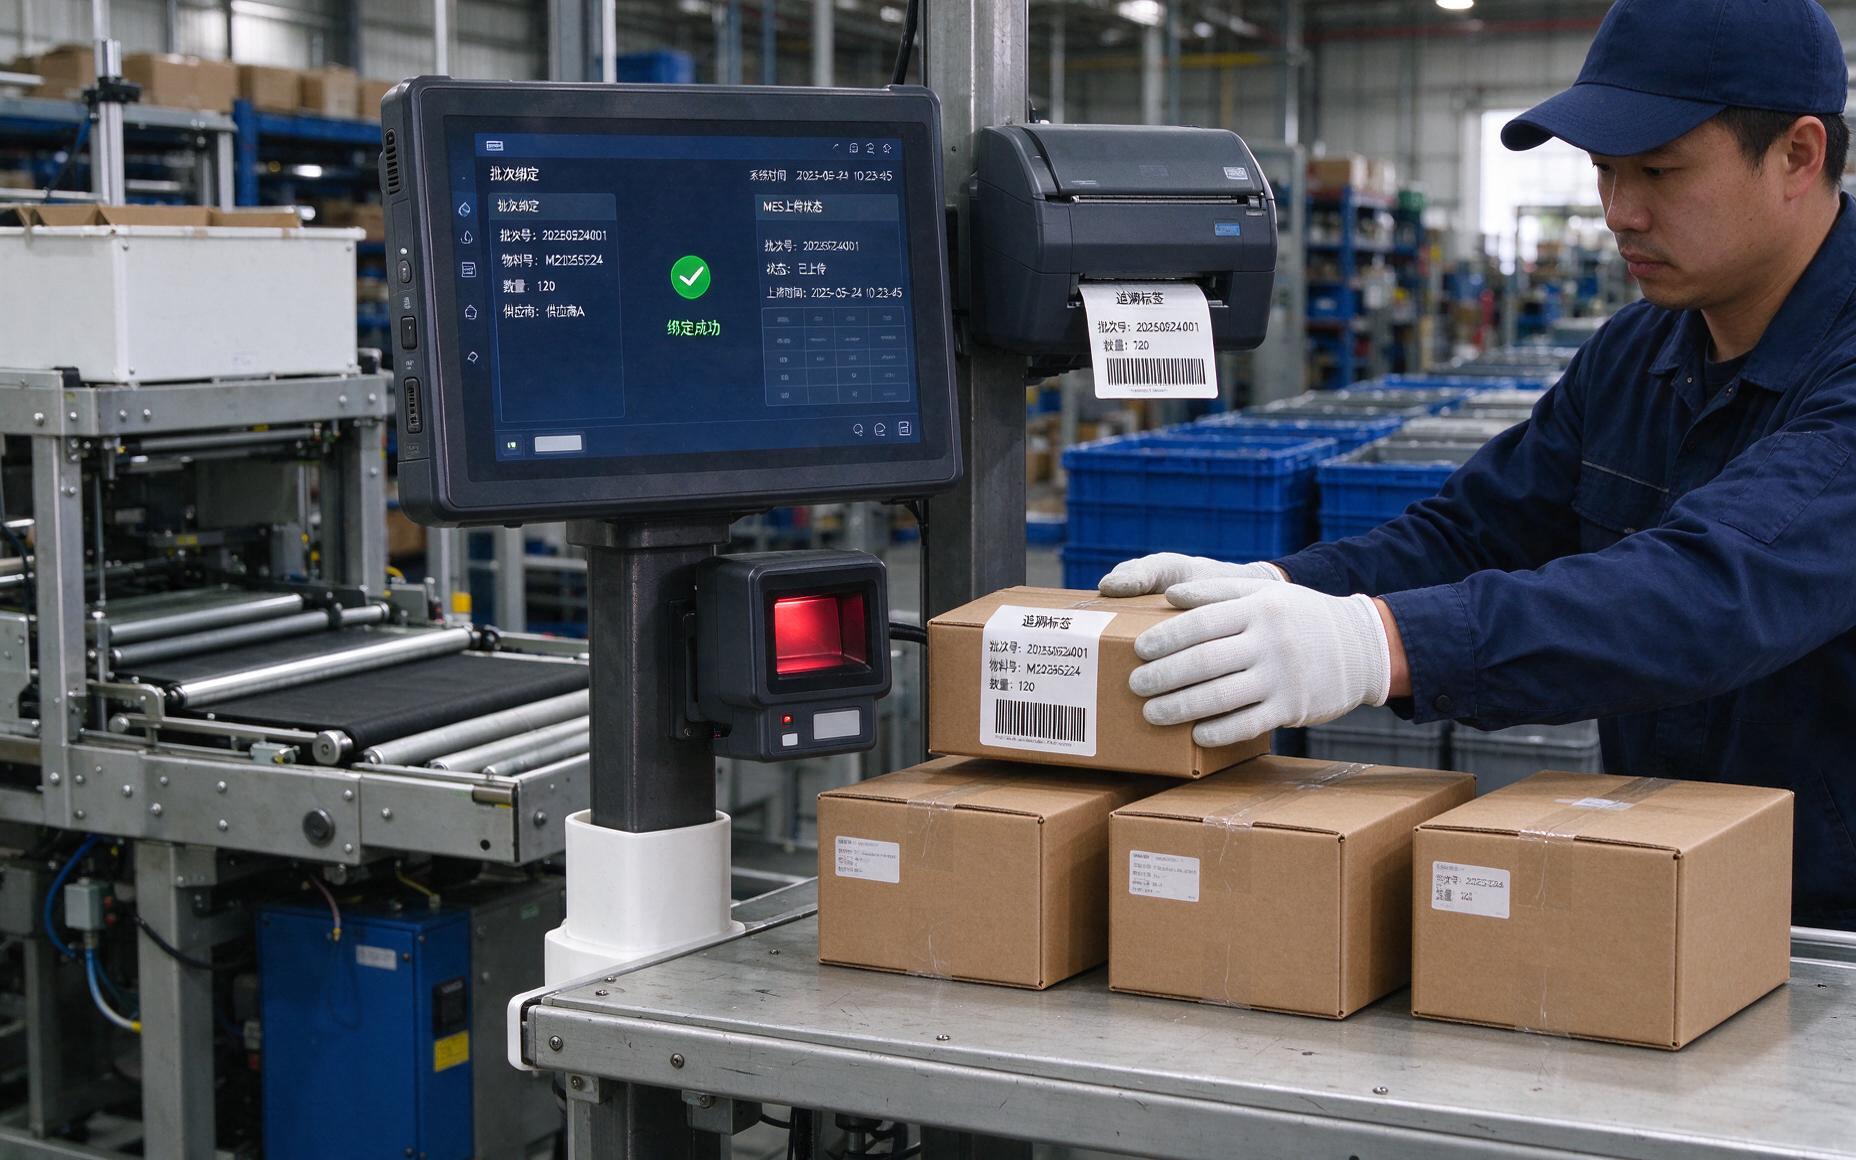
系统选择要服从现有软件,而不是先买硬件再倒逼业务改造。Windows适合已有桌面客户端与打印驱动的场景,Android适合轻量应用,Linux则要提前核对触控和外设驱动。上线前用真实账号完成工单下载、批次绑定、标签补打、质检提交与异常撤回,并模拟断网,确认本地缓存、恢复续传和重复数据拦截符合业务规则。
在扫码与MES数据采集集中在同一工位的部署中,友控P2A二维码扫码工业级触摸一体机把前置扫码与触控终端合并,适合包装批次核验和物料录入。集成商仍需用现场实际条码验证识读距离、印刷反差与输送速度,不能拿演示标签代替量产样本。
第五项核供电与环境边界
工控一体机触摸终端所在的包装车间常有电机频繁启停、纸屑粉尘和长时间点亮。供电检查要看现场电压波动、接地与断电恢复策略,夜班无人值守时还需确认复电自启。环境检查则把粉尘来源、清洁方式、环境温度和振动位置写进表格,前面板防护、无风扇散热与安装减震按实际工况组合,不用单一参数包办全部风险。
在人员权限与物料条码需要同时核验的包装工位,友控P6A系列将前置刷卡和扫码集成在同一终端,班组长权限确认与批次采集可连续完成,减少外置读卡器及转接线占用的空间,也让清洁和点检少绕几处接头。
第六项用量产样本做上线验收
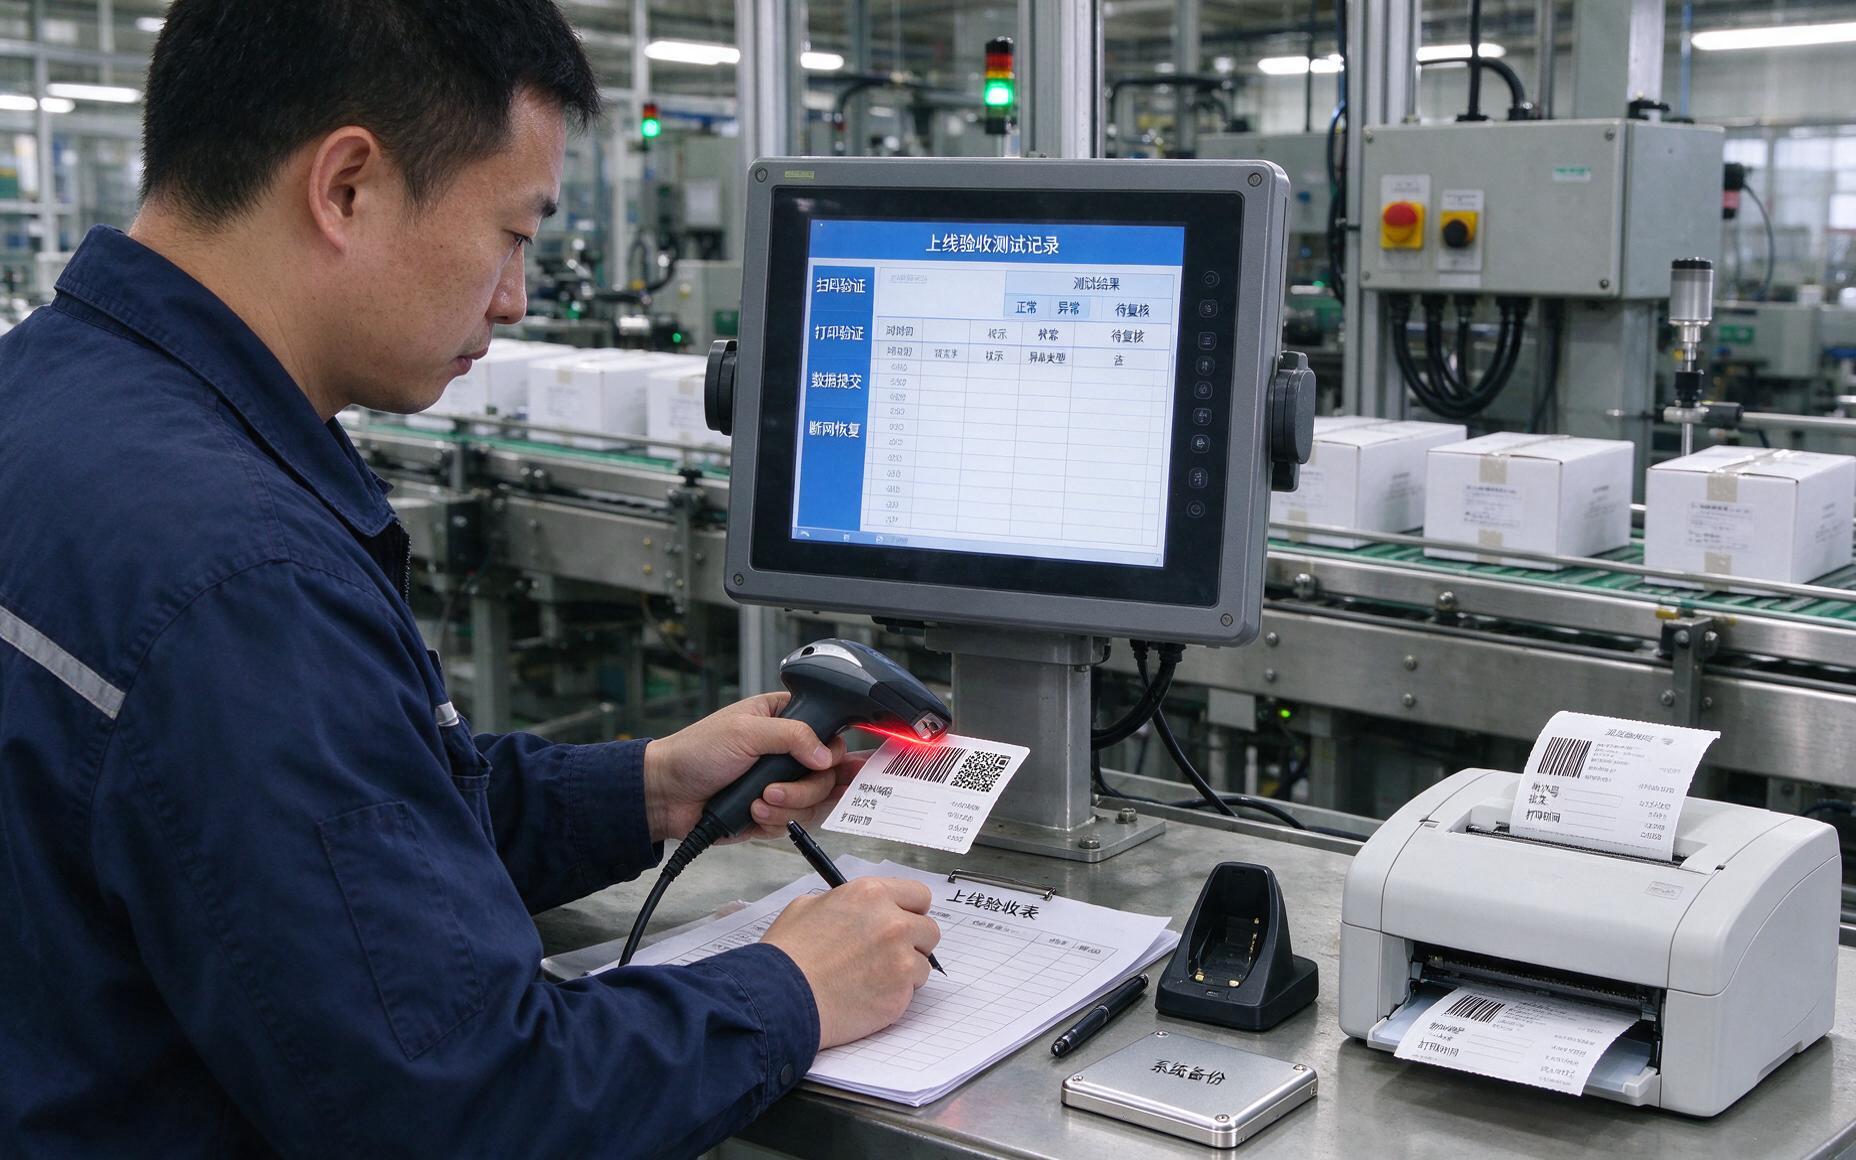
最后一项不是看演示,而是用真实工单和量产包装连续跑通一个班次。工控一体机触摸终端要记录触控异常、扫码失败、打印延迟和断网恢复结果,问题按终端、外设、软件和网络分类闭环。验收后再固化系统镜像、驱动安装包与参数备份,同型号备机做一次替换演练,确保故障时不用临时找驱动、重配权限。
结语
包装产线的上线效率来自部署顺序,而不是设备到场后的临时补救。先把六项检查写进项目表,让每个工位的动作、外设、数据和供电都有对应验收记录,再把量产样本跑出的异常纳入整改,批量复制时才不会把同一个问题带到整线。稳定运行的终端,应当让操作工专注包装节拍,而不是围着设备排故。