选嵌入式工业显示器时,不少项目组会把预算和精力都压在屏体参数上,亮度、分辨率、触控点数逐项对比,面板批次问得清清楚楚。可装进柜体之后,真正决定一台嵌入式工业显示器能不能长期稳定跑的,反而是开孔、压合与散热这几件不起眼的结构细节。屏体是标准品,柜体是非标件,两者的结合部才是故障率最高的地方。
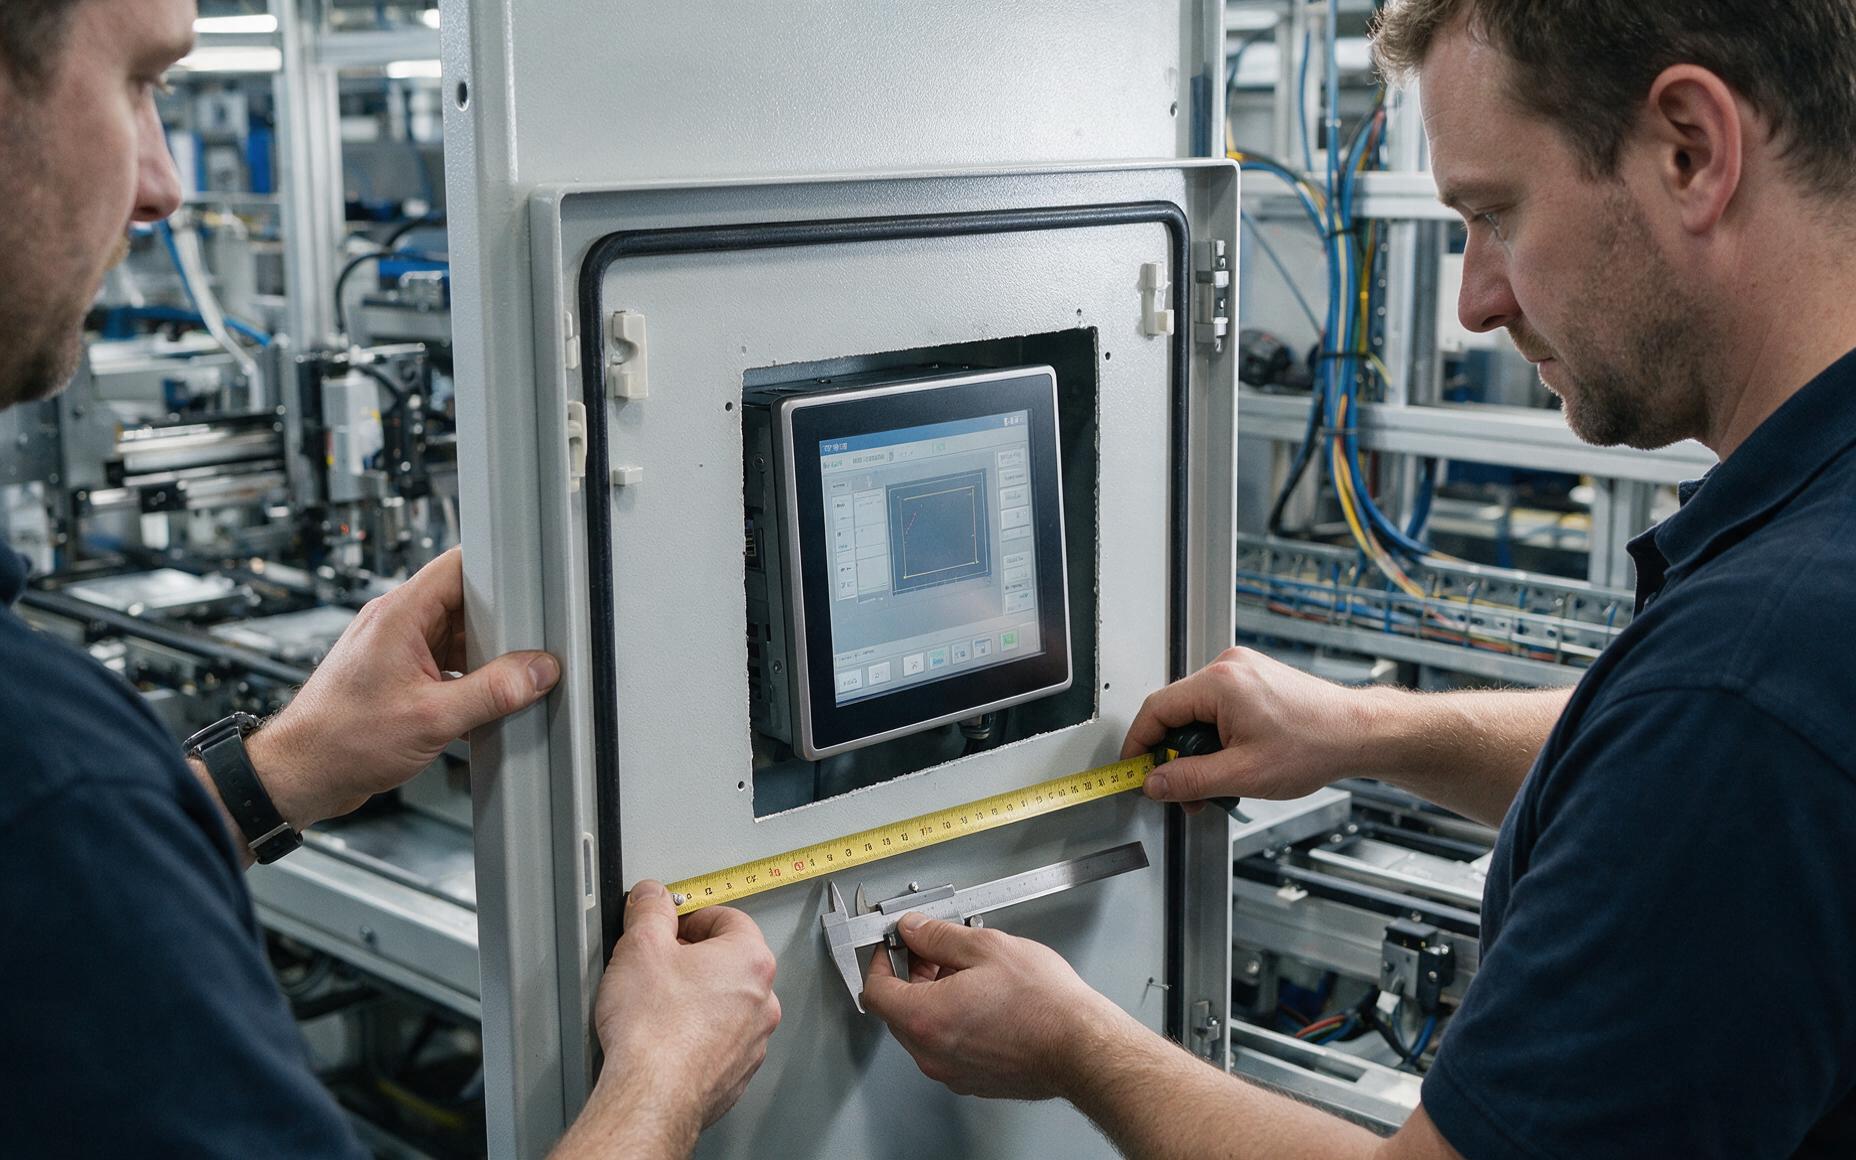
开孔公差是装柜后的头道分水岭
嵌入式安装的固定逻辑是前面板外沿压住柜门、后侧卡扣反向锁紧,开孔尺寸必须落在整机标注的公差区间里。孔开小了强推会顶弯边框,孔开大了外沿压不住密封面,运行半年后缝隙处开始积灰受潮,触控漂移和显示异常多从这里冒头。复核顺序也有讲究,先量板厚,再量开孔对角线,最后确认整机厚度与柜内空气开关、端子排的避让量,三步有两步靠目测的项目,后期返工基本跑不掉。
旧柜改造的风险还要叠加一层,切割后的翻边毛刺若不打磨,密封条会被局部架空,压合力集中在几个点上。为了把这类结合部问题挡在投产之前,友控科技在项目前期按柜门板厚与开孔图做书面核对,样板柜全装全拆通过后才允许批量下料,把公差消化在图纸阶段而不是安装现场。

压合与散热是一体两面
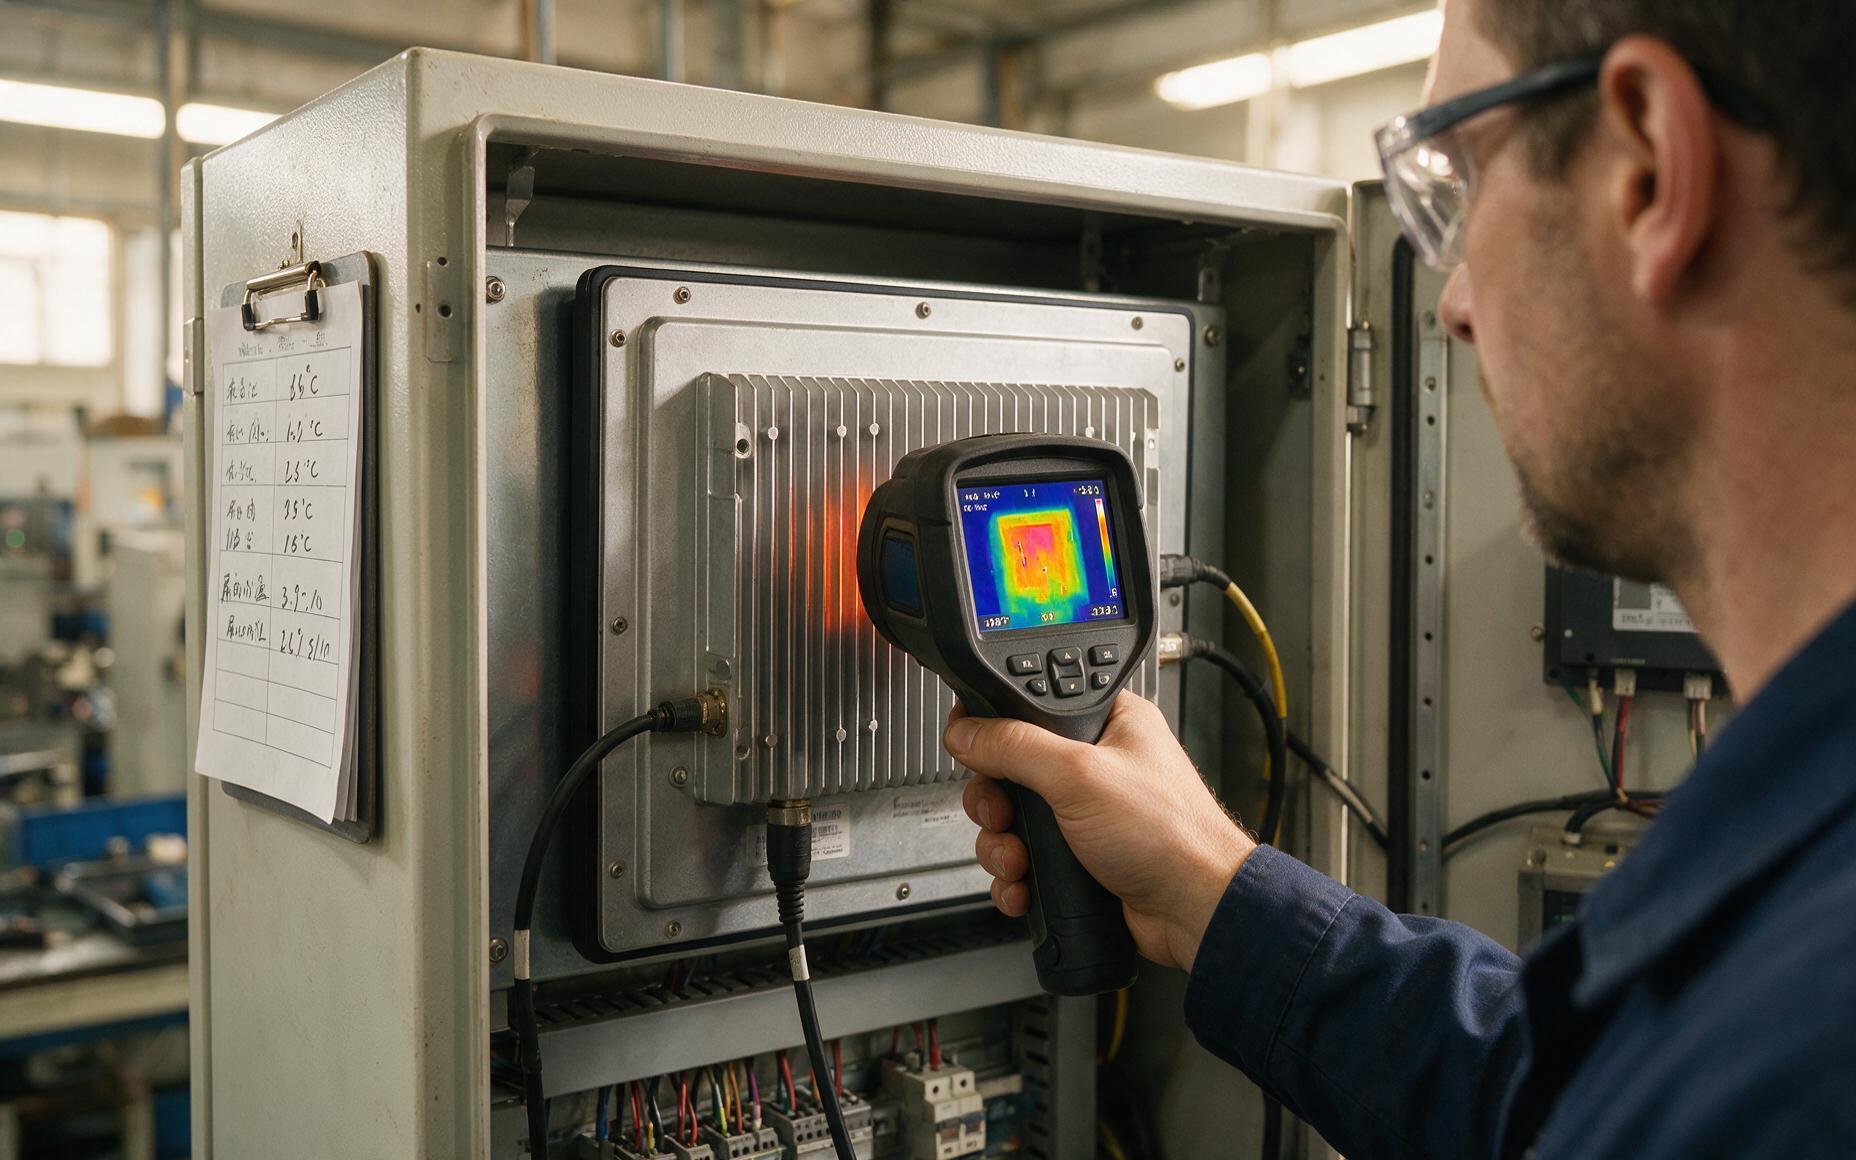
密封和散热常被当成两件事分开谈,实际上共用同一套结构。压得太松,密封面贴不住,粉尘水汽有了通道;压得太紧,前面板与柜门之间形成刚性桥接,柜内热量反而顺着金属件往屏体传,夏季高温时段屏面温度比环境高出一截,背光衰减随之加速。胶条压缩量要留出范围,既保证长期压合不松弛,又不把柜体热负荷转嫁给显示模组,这是嵌入结构设计里最难拿捏的平衡点。
散热路径的设计同样在结构层面展开。无风扇机身把热量交给背部鳍片与铝合金外壳,省去了风道就堵住了通风孔进尘这条路,代价是全部热容都要靠壳体传导。在机柜集成场景中,友控G1N窄边框工业触摸显示器把全封闭结构与窄边框压合做在一套模具里,嵌入式工业显示器装上柜门后靠壳体自然散热,缝隙数量也被压到最少。
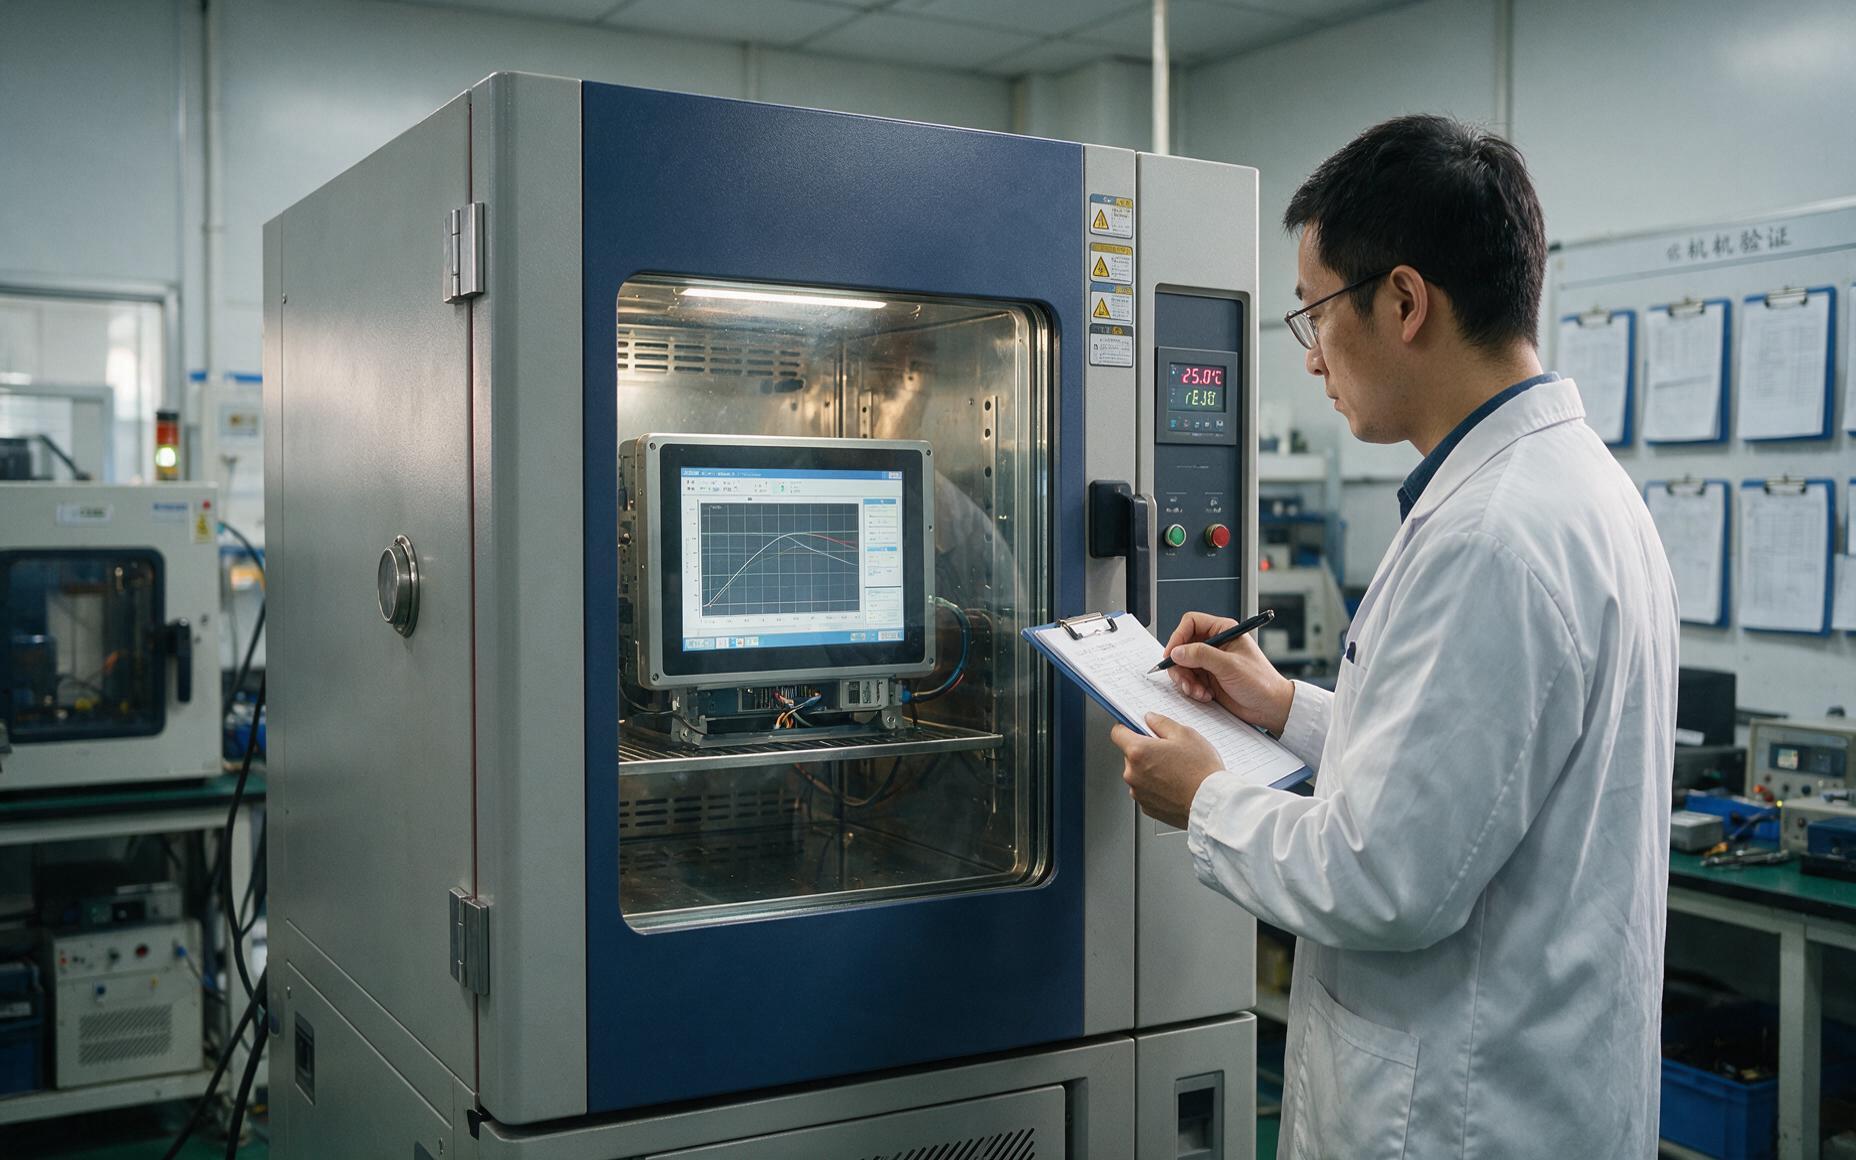
整机状态才是验证口径
规格书上的宽温抗振数据大多来自屏体单体测试,装进封闭柜体后,散热路径、低温启动与振动后的接插件状态才是真实表现。验证口径应该放在整机状态,把屏体、触控模组与封闭机身放进同一轮高低温循环,振动测试后直接复查接插件与压合面,记录随批次归档。
样机阶段还有一件事值得做,接口与供电对着主机清单逐项对账,触控走免驱通道在样机上先验通,分辨率按点对点输出确认。这些动作都发生在图纸冻结之前,成本是几小时的核对;发生在批量装柜之后,代价就是整批返工。嵌入式工业显示器的接口定义一旦随型号冻结,换产复制的效率才体现得出来。为了让装调阶段少留尾巴,友控科技把接口定义表、开孔图与供电说明随型号打包交付,现场按表核对即可开工。
结语
嵌入式安装看着只是把屏塞进柜门,背后压着公差、压合、散热和验证四层工程。选型时多问几句开孔图和整机测试记录,装柜那天少跑几趟现场,投产后的显示故障也多半会绕着这台屏走。